Denna bar tjänar till att meddela besökare om viktiga uppdateringar

blogg

Blogg

Hem När ska man inspektera och byta tillsatsmaterial för lasersvetsning
Fråga

Inspektera tillsatsmaterial för lasersvetsning närhelst manualen kräver det, efter en processändring, före acceptanskritiskt arbete, och närhelst svetskvalitet, passform, stänk, skärmning eller observationer från operatören tyder på att strålbanan eller skärmningsvägen kanske inte längre är stabil. Byt ut en förbrukningsvara när rengöring eller justering inte kan återställa det önskade resultatet, och håll modellspecifika intervall, rengöringsmetoder och acceptansgränser kopplade till maskinmanualen och din processkvalifikation.

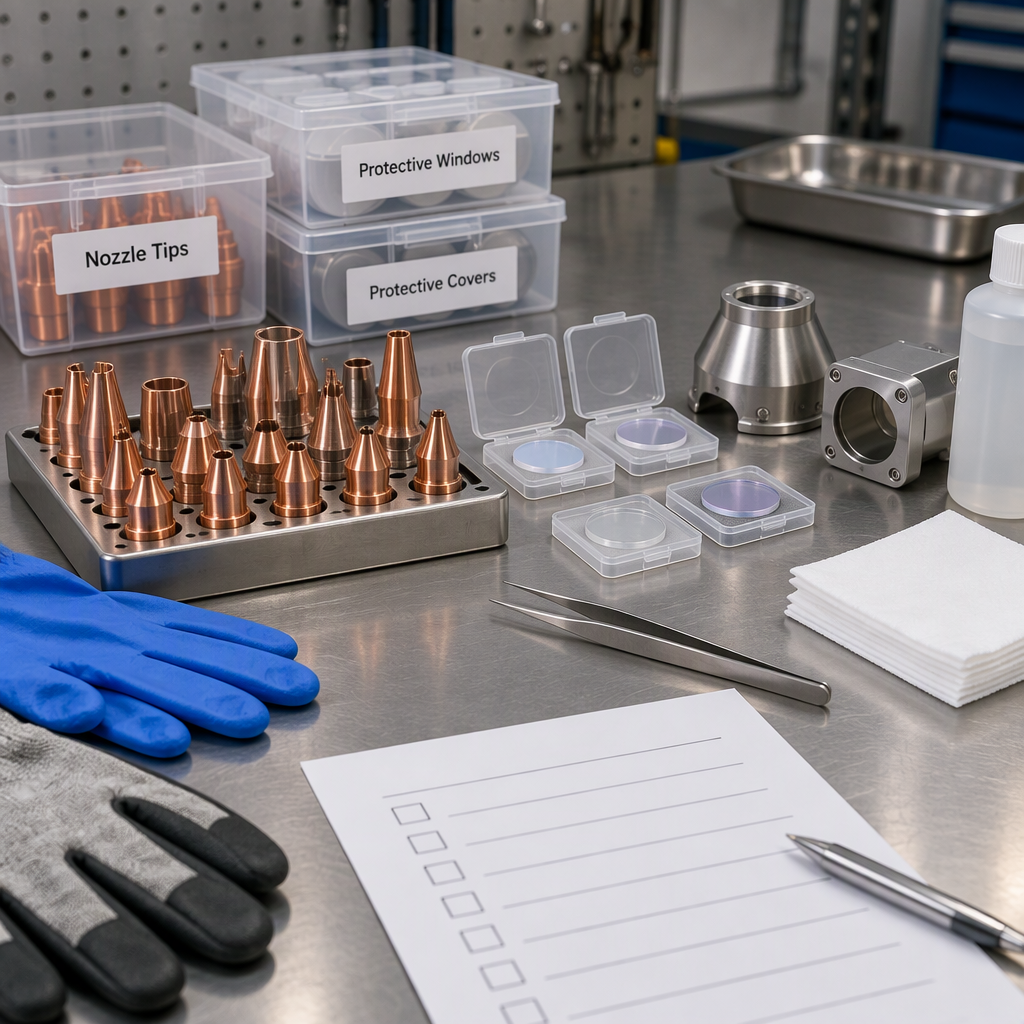
Tillsatsmaterial för lasersvetsning placerade på en underhållsbänk med en checklista för inspektion

Vad räknas som tillsatsmaterial för lasersvetsning?

Behandla förbrukningsvaror som de delar i svetshuvudet och stödbanan som förväntas slitas, bli förorenade eller bytas ut som en del av rutindrift.

Strålvägsskyddsobjekt

En publicerad reservdelslista för ett handhållet lasersvetssystem identifierar skyddsfönster, en ersättningsfokuslins och skyddshöljen för svetshuvuden bland servicedelar eller förbrukningsvaror för det systemet.

För din egen utrustning, bekräfta exakt skyddade optiska element, rengöringsmetod och reservdelsnummer i maskinens dokumentation.
Munstycke och front-end föremål

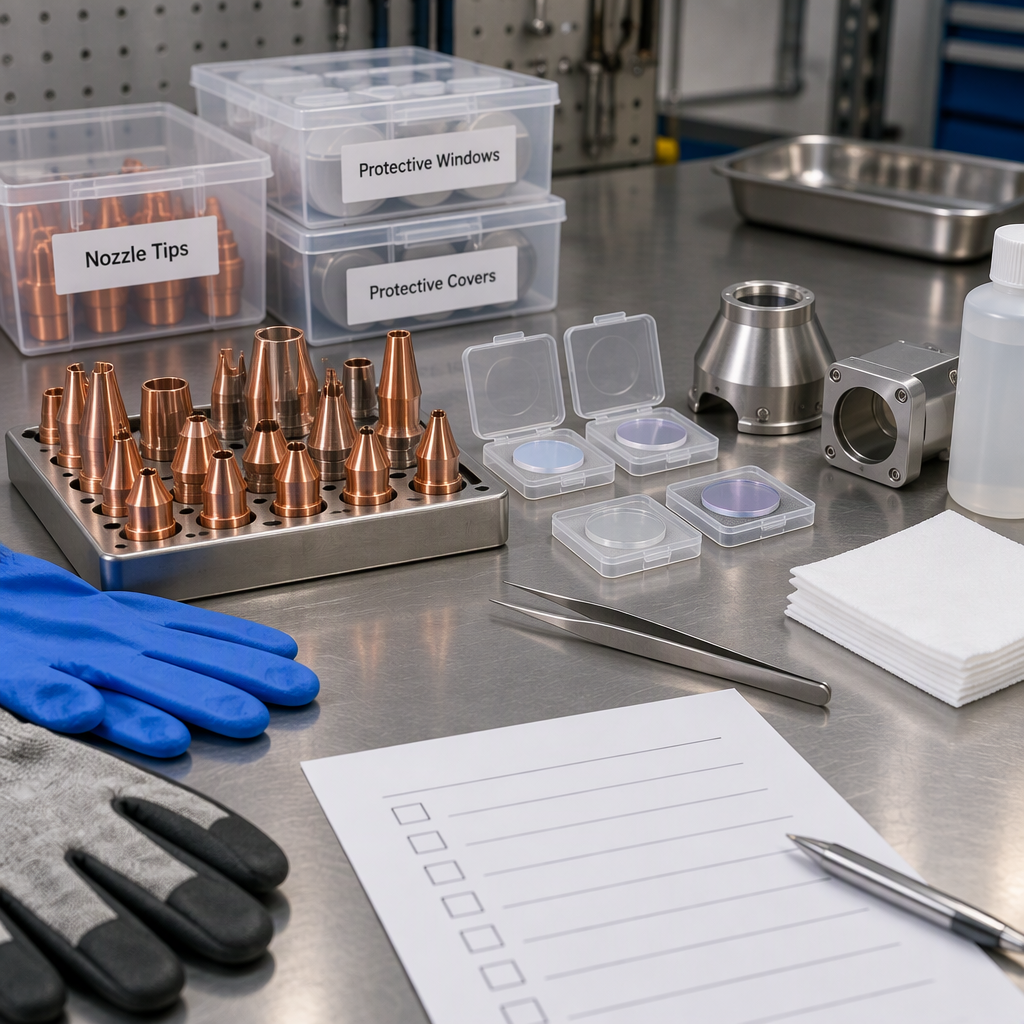
Munstyckets skick spelar roll eftersom front-end-inställningen hjälper till att upprätthålla det fysiska förhållandet mellan svetshuvudet, avskärmningsflödet och arbetsstycket.

När ska operatörer inspektera förbrukningsvaror?

Inspektera förbrukningsvaror enligt schemat i maskinmanualen och även efter varje händelse som kan ändra svetskvalitet, strålleverans, skärmning eller acceptansresultat.

  • Inspektera efter en kollision, onormalt ljud, instabilt bågliknande plymbeteende, oväntat stänk, dåligt utseende av pärlor eller en plötslig ökning av omarbetningen.
  • Inspektera efter rengöring, byte eller justering för att bekräfta att huvudet är korrekt monterat och processen återgår till den godkända inställningen.

A fixed calendar interval is useful only when it comes from your equipment documentation and operating history. I affärer för blandad plåt och rörbearbetning är tillståndsbaserade triggers ofta mer användbara än en enda universell cykel eftersom jobben kan variera beroende på material, tjocklek, fogtillträde, fixturstabilitet och produktionslängd.

  1. Innan du kommer åt svetshuvudet manuellt, stäng av utrustningen och koppla bort den tillämpliga strömkällan eller batteriet enligt maskinhandboken och platsen för spärrproceduren.
  2. Kontrollera det synliga tillståndet för munstycken, skyddsfönster, kåpor, gaspassager, trådmatningskontaktytor och eventuella borttagbara frontdelar som nämnts av leverantören.
  3. Återmontera med den specificerade orienteringen, passningen och monteringsmetoden från manualen, verifiera sedan resultat av skärmning, inriktning och provsvets innan produktionen släpps.

När ska man byta ut istället för att rengöra eller justera

Byt ut en tillsatsvara när den är skadad, förorenad utöver den godkända rengöringsmetoden, inte kan sitta korrekt eller inte kan stödja det erforderliga svetsresultatet efter tillåten justering.

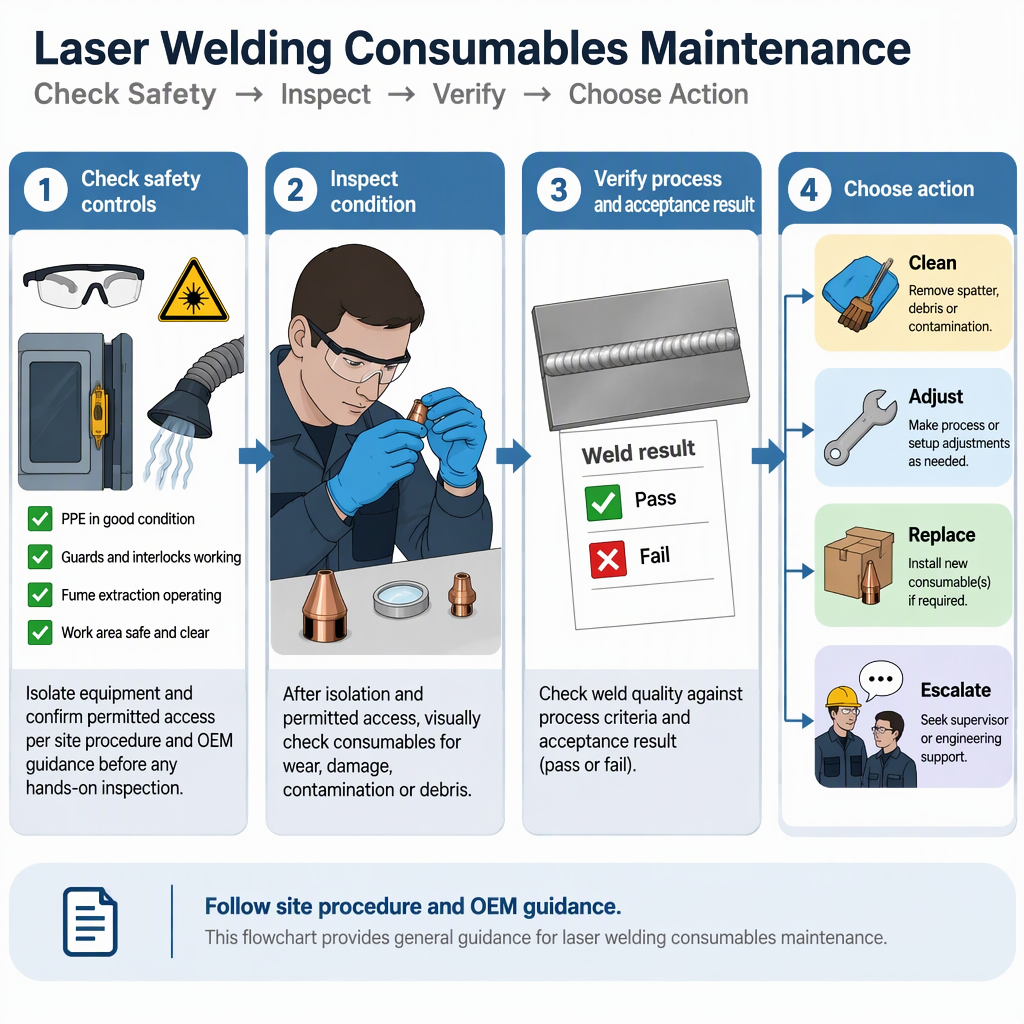
Beslutsflöde för inspektion, rengöring, justering, byte eller eskalering av lasersvetstillsatsmaterial
Observation Första åtgärd Byt ut när
Använd den manuellt godkända rengöringsmetoden
Skadan påverkar den skyddade optiska vägen, munstyckets skick, passform eller säkerhetsfunktion
Lös passform, felaktig sittning eller upprepade rörelserInstallera endast om enligt leverantörens anvisningarDelen kan inte sitta säkert eller så är fästelementet slitet
Svetsens utseende förändras efter ett jobbbyteBekräfta installation, gas, tråd, material och fixturens skickEn känd konfiguration återställs inte efter tillåten rengöring eller justering

Rengör eller justera

Välj den här vägen när handboken tillåter åtgärden, delen inte har någon skada på kasseringsnivån och provsvetsen återgår till det kvalificerade resultatet.

Byt ut eller eskalera

Välj denna väg när delen är fysiskt skadad, rengöringsmetoden är osäker, ett passningsproblem upprepas eller acceptansen inte kan återställas.

Matcha inspektionen med material-, tjockleks-, process- och acceptanskontroller

Öka inspektionsdisciplinen när arbetsförhållandena förändras, eftersom material, förbrukningsvaror, oädel metall och arbetsmiljön kan förändra svetsexponering och processbeteende.

  • NIOSH anger att exponeringen för svetsrök kan variera med faktorer som svetstillsatsmaterial, material och basmetall.
  • För plåtarbete, granska förbrukningsvaror när du byter legering, beläggning, tjocklek, fogåtkomst eller kosmetisk acceptansnivå.
  • För rörbearbetning, granska frontändens tillstånd när omkrets, montering, fixturupprepbarhet, åtkomstvinkel eller skärmtäckning ändras.
  • För skär-till-svets arbetsflöden, koppla inspektionsplanen till kanttillstånd, rengöring före svetsning, hjälpgashistorik och acceptanskriterierna för den färdiga svetsen.
  • Innan produktionen släpps, gör en representativ provsvets och kontrollera den mot ritning, krav på kundacceptans, intern arbetsinstruktion eller kvalificerad procedur.

Upphandlingsteam bör be leverantörer om en förbrukningsmateriallista som mappar delnamn till applikationer, tillåtna underhållsåtgärder och ersättningskriterier. Processteam bör sedan koppla den listan till de material och tjockleksintervall som faktiskt körs i fabriken.

Säkerhetskontroller för att följa rutinen för förbrukningsvaror

Håll förbrukningsmaterialinspektionen inuti platsens säkerhetssystem: isolera energin före manuell åtkomst, underhåll avgaskontroller och följ tillämpliga laser-, svetsnings- och lokala krav på arbetsplatsen.

Innan du vidrör eller öppnar något svetshuvudområde, stäng av utrustningen och koppla bort den tillämpliga strömkällan eller batteriet enligt manualen och platsen. Lita inte på en allmän checklista för underhåll som ersättning för energiisolering.

CDC/NIOSH-sidan på svetsrök och mangan anger att svetsrök är sammansatta av metaller, kan innehålla mangan och kan variera med svetstillsatsmaterial, material, oädel metall och arbetsförhållanden.

NIOSH noterar också att svetsning i slutna utrymmen kan öka exponeringen för manganångor, så slutna fixturer, tankar, rör eller begränsade arbetsområden förtjänar ytterligare granskning.

NIOSH beskriver svetsoperationer som att producera gasformiga och aerosolbiprodukter och ger rökutsugningspistoler kopplade till avgas- och filtersystem som ett exempel på tekniska kontroller för svetsrök.

För lasersvetsceller, handhållna stationer och rörbearbetningsområden, bekräfta den faktiska kontrollmetoden med utrustningsmanualen, anläggningens säkerhetsfil och de regler som antagits i destinationslandet eller -regionen.

Hur man minskar stilleståndstiden från förbrukningsproblem

Minska stilleståndstiden genom att behandla förbrukningsvaror som planerade produktionsinsatser, inte reservdelar som reservdelar.

  • Skapa en maskinspecifik förbrukningsmateriallista med godkända artikelnummer, minimilagernivåer, lagringskrav och ansvarig personal.
  • Håll ren förvaring för optikrelaterade föremål och separera skadade, misstänkta och nya delar så att de inte blandas under ett skift.
  • Länka ersättningsposter till jobbtyp, material, tjocklek, operatörsanteckningar och acceptansresultat för att identifiera upprepade orsaker.
  • Träna operatörerna att stanna tidigt för onormalt svetsbeteende istället för att fortsätta tills en batch inte klarar inspektionen.
  • Granska återkommande ersättningshändelser mot fixturer, kantförberedelse, skärmningsinställning, gaskvalitet, trådmatning och produktionshantering.
  • Använd manualen för exakta intervall och metoder.
  • Använd tillstånd och acceptansresultat för dagliga beslut.
  • Använd register för att skilja normalt slitage från processproblem.

Slutsats

Den bästa ersättningsregeln är manuellt först och tillståndsbaserad: inspektera innan risken ökar, rengör endast när den är godkänd, byt ut när skick eller acceptansresultat kräver det, och registrera tillräckligt med detaljer för att förhindra upprepade stillestånd.

För plåt- och rörbearbetningsfabriker fungerar underhåll av lasersvetstillsatsmaterial bäst när inköp, processteknik, operatörer och säkerhetspersonal använder samma beslutsväg. Definiera förbrukningsmaterial, inspektera kring processändringar, skydda arbetare vid åtkomst, bekräfta acceptans efter varje åtgärd och håll kundspecifika intervaller kopplade till den officiella dokumentationen för maskinen som används.

Vanliga frågor om underhåll av tillsatsmaterial för lasersvetsning

Dessa frågor hjälper köpare och processteam att göra inspektion av förbrukningsvaror till en praktisk fabriksrutin.

Kan jag använda en universell ersättningscykel för varje tillsatsmaterial för lasersvetsning?

Nej. Använd maskinmanualen, den faktiska jobbmixen, förbrukningsmaterialens skick och acceptansresultat. En universell cykel kan leda till för tidig ersättning i en process och sen ersättning i en annan.

Bör förbrukningsvaror kontrolleras före varje skift?

Följ utrustningens dokumentation. Många fabriker använder också en kort visuell kontroll före skiftet för uppenbar kontaminering, passformsproblem, saknade lock eller lagerproblem eftersom det är snabbare än att stoppa mitt i körningen.

Hur vet operatörerna om de ska rengöra eller byta ut ett skydd?

Rengör endast när bruksanvisningen tillåter det och delen inte har några skador på kasseringsnivån. Byt ut eller eskalera när skador, föroreningar, dåliga sittplatser eller misslyckad acceptans kvarstår efter tillåten åtgärd.

Varför påverkar en material- eller tjockleksändring inspektion av förbrukningsvaror?

NIOSH anger att exponeringen för svetsrök kan variera med svetstillsatsmaterial, material och basmetall; processteam bör också förvänta sig att jobbändringar påverkar inspektionsprioriteringar och acceptanskontroller.

Vilka reservdelar bör inköp ha i lager?

Börja med den maskinspecifika listan från leverantören, ställ sedan in lagernivåer från faktisk användning, ledtid, jobbkriticitet och kostnaden för att stoppa en kvalificerad produktionskörning.

Vad ska kontrolleras efter att en förbrukningsvara har bytts ut?

Bekräfta korrekt montering, godkänd uppställning, skärmnings- eller hjälpförhållanden, provsvetsens utseende och acceptanskriterierna som krävs enligt ritningen, arbetsinstruktionen eller kundspecifikationen.

Vilket säkerhetssteg kommer innan manuell åtkomst till svetshuvudet?

Stäng av utrustningen och koppla bort den tillämpliga strömkällan eller batteriet enligt maskinhandboken och arbetsplatsen innan du vidrör eller öppnar det tillåtna åtkomstområdet.

Relaterade bloggar