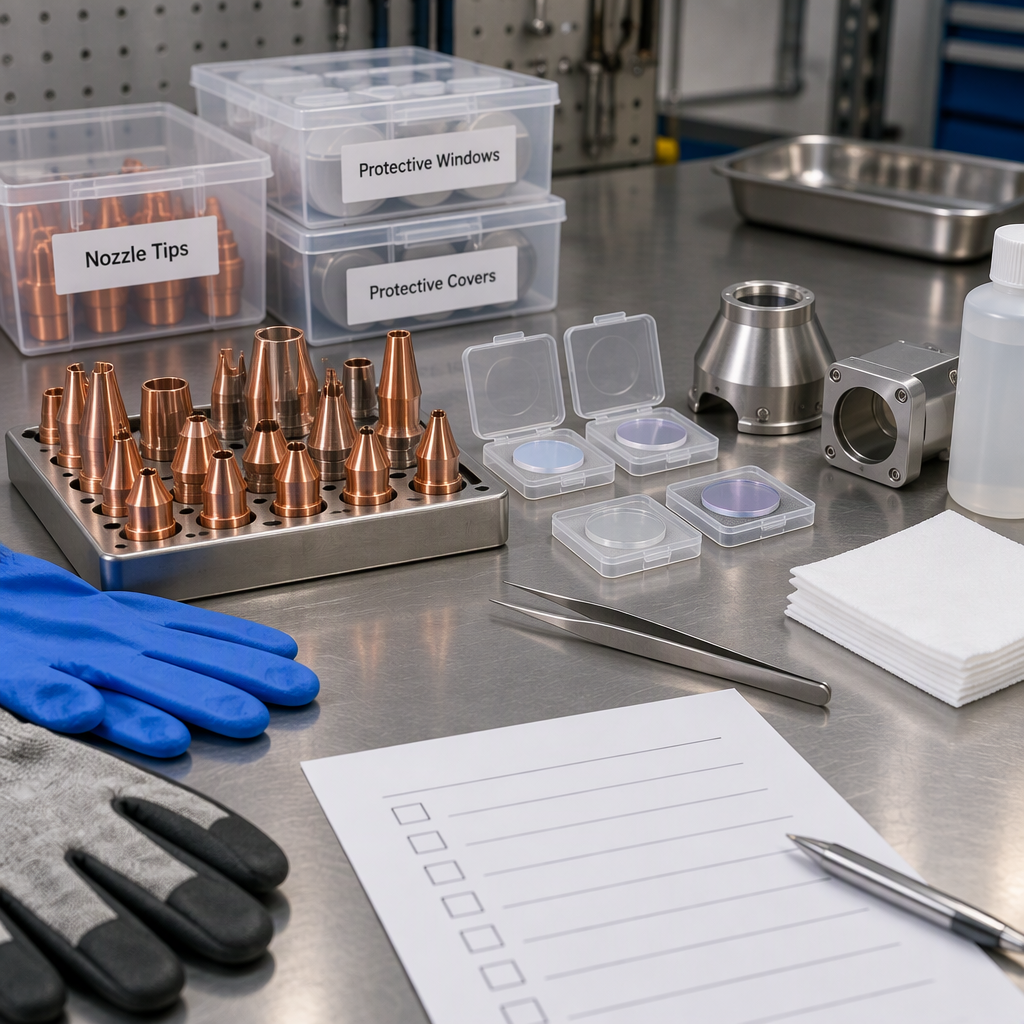
Vizsgálja meg a lézeres hegesztési fogyóeszközöket, amikor a kézikönyv előírja, a folyamat megváltoztatása után, az elfogadás szempontjából kritikus munka előtt, és minden alkalommal, amikor a hegesztés minősége, illesztése, fröccsenése, árnyékolása vagy a kezelő megfigyelései arra utalnak, hogy a sugár vagy az árnyékolás útja már nem stabil. Cserélje ki a kellékanyagot, ha a tisztítás vagy beállítás nem tudja visszaállítani a kívánt eredményt, és tartsa be a modellspecifikus intervallumokat, tisztítási módszereket és átvételi határokat a gép kézikönyvéhez és a folyamat minősítéséhez.
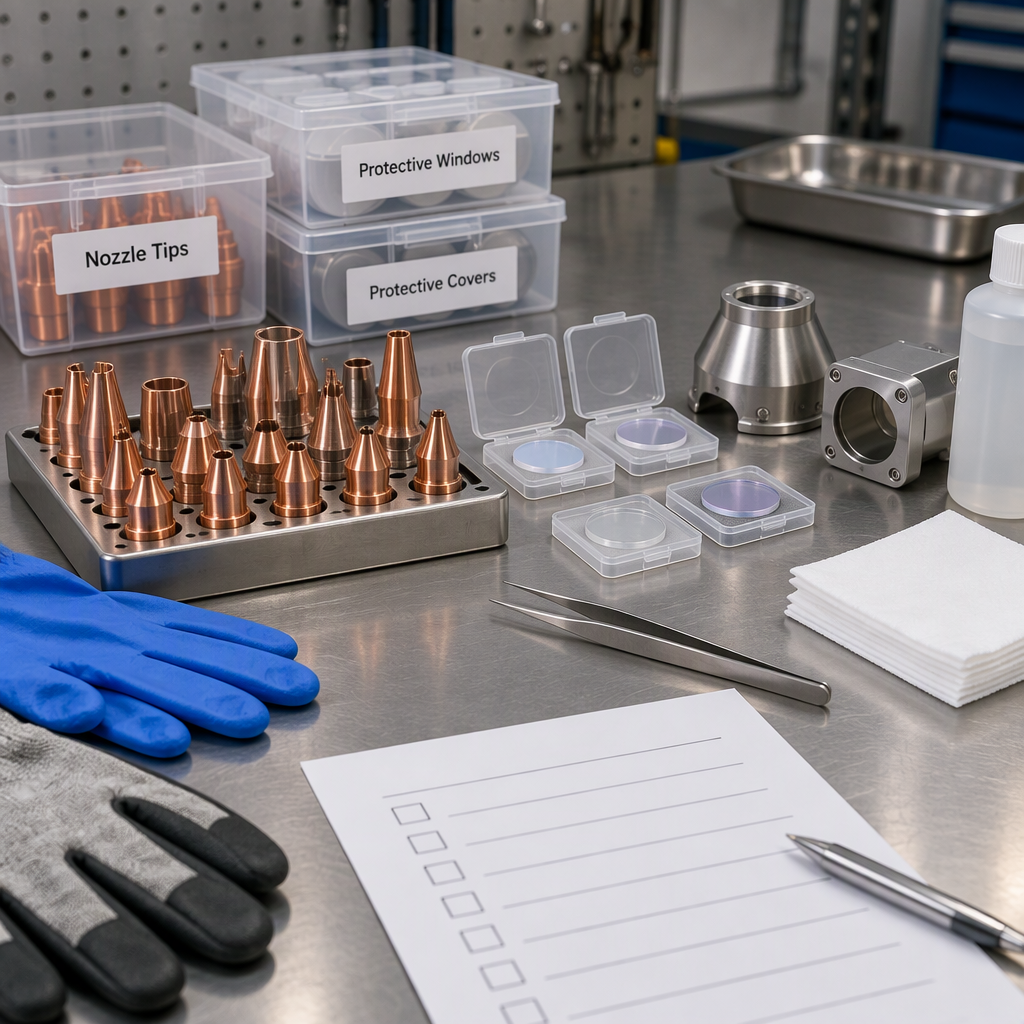
Mi számít lézerhegesztő fogyóeszköznek?
A fogyóeszközöket úgy kezelje, mint a hegesztőfejben és a támasztópályán lévő alkatrészeket, amelyek várhatóan elhasználódnak, szennyeződnek vagy a rutinművelet részeként kicserélődnek.
Nyalábút védő elemek
A kézi lézeres hegesztőrendszer közzétett alkatrészlistája védőablakokat, cserefókuszlencséket és hegesztőfej védőburkolatokat azonosít a rendszer szervizalkatrészei vagy fogyóeszközei között.
Saját berendezése esetén ellenőrizze a pontos védett optikai elemeket, a tisztítási módot és a cserealkatrészek számát a gép dokumentációjában.
Fúvóka és elülső elemek
Az azonos típusú gyártói jegyzék a fúvóka hegyeit a kézi lézerhegesztőrendszer alkatrészeként vagy fogyóeszközeként azonosítja.
A fúvóka állapota számít, mert az előlapi beállítás segít fenntartani a fizikai kapcsolatot a hegesztőfej, az árnyékolás áramlása és a munkadarab között.
Vevő vagy folyamatmérnök esetében a gyakorlati listának tartalmaznia kell azokat az alkatrészeket, amelyeket a csapata többször is kezel: fúvókák, védőablak, lencsék, ahol engedélyezett a felhasználói szerviz, burkolatok, gázút-elemek, huzaladagoló érintkezési pontok, ha vannak, és minden, a szállító által megnevezett szerelvény vagy tartozék. Ne feltételezze, hogy egy másik márka alkatrészlistája az Ön gépére vonatkozik.
Mikor kell a kezelőknek ellenőrizniük a fogyóeszközöket?
Vizsgálja meg a fogyóeszközöket a gép kézikönyvében szereplő ütemterv szerint, valamint minden olyan esemény után, amely megváltoztathatja a hegesztés minőségét, a gerenda szállítását, az árnyékolást vagy az átvételi eredményeket.
- Vizsgálja meg új munka előtt, ha megváltozik az anyag, a vastagság, a hézag kialakítása, a töltőhuzal, az árnyékolás beállítása vagy az átvételi követelmény.
- Vizsgálja meg ütközés, abnormális hang, instabil ívszerű csóva viselkedés, váratlan fröcskölés, rossz gyöngy megjelenés vagy hirtelen megnövekedett utómunkák után.
- Vizsgálja meg a hosszú gyártási folyamat előtt, hogy az alacsony költségű fogyóeszközök problémája ne váljon kötegszintű leállási eseménysé.
- Tisztítás, csere vagy beállítás után ellenőrizze, hogy a fej megfelelően van-e összeszerelve, és a folyamat visszatér a jóváhagyott beállításhoz.
- Vizsgálja meg, ha a kezelők csökkent látási viszonyokat, szennyeződést az első ablak közelében, gázáramlási szabálytalanságot vagy ismételt indítást és leállást jeleznek.
A rögzített naptári időköz csak akkor hasznos, ha a berendezés dokumentációjából és az üzemeltetési előzményekből származik. A vegyes fémlemez- és csőfeldolgozó üzemekben az állapotalapú triggerek gyakran hasznosabbak, mint egyetlen univerzális ciklus, mivel a munkák az anyagtól, a vastagságtól, a hézag hozzáférhetőségétől, a rögzítés stabilitásától és a gyártási hossztól függően változhatnak.
Hogyan szervezzük meg a lézeres hegesztési fogyóeszközök karbantartási munkafolyamatát
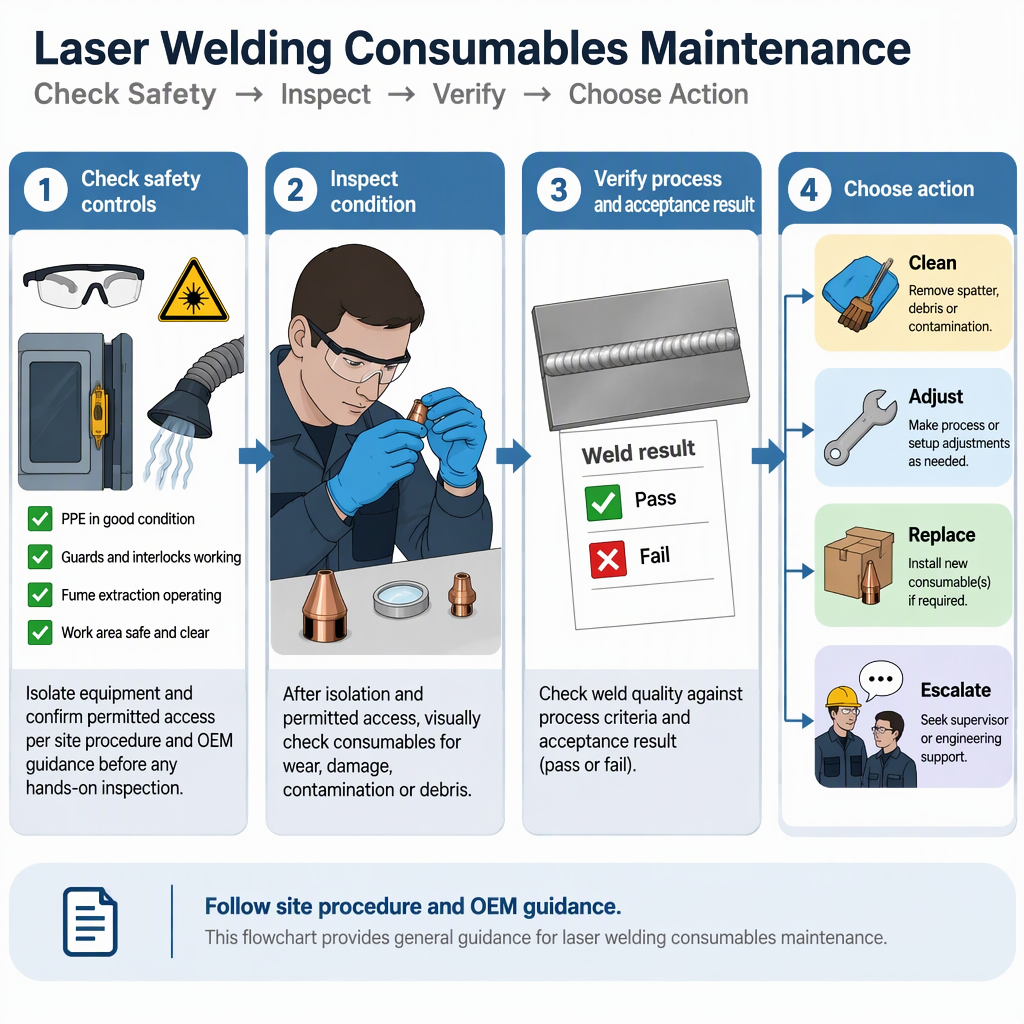
Használjon rövid munkafolyamatot, amely elkülöníti a biztonságos hozzáférést, a szemrevételezést, az engedélyezett tisztítást, cserét, a beállítás megerősítését és a nyilvántartást.
- Mielőtt manuálisan hozzáférne a hegesztőfejhez, kapcsolja ki a berendezést, és válassza le a megfelelő áramforrást vagy akkumulátort a gép kézikönyvének és a helyszíni lezárási eljárásnak megfelelően.
- Képzett személyzet csak azokat a hozzáférési pontokat nyissa meg, amelyeket a kézikönyv engedélyez; ne kerülje meg a védőburkolatokat, reteszeket, fedelet vagy lézeres biztonsági vezérlőket.
- Ellenőrizze a fúvókák, védőablakok, burkolatok, gázjáratok, huzaladagoló érintkezési felületek és a szállító által megnevezett eltávolítható elülső elemek látható állapotát.
- Csak az adott modellhez jóváhagyott módszerrel, jóváhagyott szerszámokkal és jóváhagyott fogyóeszközökkel tisztítsa; ha a kézikönyv nem teszi lehetővé a tisztítást, cserélje ki az alkatrészt vagy vigye szervizbe.
- Szerelje össze újra a kézikönyvben megadott tájolással, illesztéssel és rögzítési módszerrel, majd ellenőrizze az árnyékolást, az igazítást és a próbahegesztési eredményeket a gyártás kiadása előtt.
- Jegyezze fel a megváltozott alkatrészt, a cselekvés okát, a munkakörülményeket, a kezelő megfigyelését és az elfogadás eredményét, hogy az ismétlődő problémák nyomon követhetők legyenek.
Ne alakítsa át a fogyóeszközök karbantartását nem engedélyezett gépjavítássá. Ha egy alkatrészt a kézikönyvben leírtakon túl kell szétszerelni, állítsa le, és vonja be a szállítót vagy a szakképzett szervizszemélyzetet.
Mikor kell cserélni a tisztítás vagy beállítás helyett
Cserélje ki a fogyóeszközt, ha az sérült, a jóváhagyott tisztítási módszeren túl szennyezett, nem tud megfelelően illeszkedni, vagy az engedélyezett beállítás után nem tudja megtartani a kívánt hegesztési eredményt.
| Megfigyelés | Első művelet | Cserélje ki, amikor |
|---|
| Por, füst maradványok vagy könnyű felületi szennyeződés | Használja a kézileg jóváhagyott tisztítási módszert | A tisztítás nem megengedett, szennyeződés marad, vagy az átvevő hegesztés még mindig meghibásodik |
| Repedt, égett, kimagozott, megvetemedett vagy karcos elem | Állítsa le a gyártási felhasználást, és hasonlítsa össze a kézikönyv elutasítási kritériumaival | A sérülés érinti a védett optikai utat, a fúvóka állapotát, illesztését vagy biztonsági funkcióját |
| Laza illeszkedés, helytelen ülés vagy ismétlődő mozgás | Csak a szállító által előírt módon telepítse újra | Az alkatrész nem tud biztonságosan illeszkedni, vagy a rögzítőelem elhasználódott |
| A hegesztési varrat megjelenése megváltozik munkahelyváltás után | Ellenőrizze a beállítást, a gáz, a vezeték, az anyag és a rögzítés állapotát | Az ismerten jó beállítás nem áll helyre az engedélyezett tisztítás vagy beállítás után |
Tisztítsa meg vagy állítsa be
Akkor válassza ezt az útvonalat, ha a kézikönyv engedélyezi a műveletet, az alkatrésznek nincs kilökődési szintű sérülése, és a próbahegesztés visszaáll a minősített eredményre.
Cserélje ki vagy fokozza
Válassza ezt az útvonalat, ha az alkatrész fizikailag sérült, a tisztítási módszer bizonytalan, az illeszkedési probléma megismétlődik, vagy az átvétel nem állítható vissza.
Igazítsa a vizsgálatot az anyag-, vastagság-, folyamat- és átvételi ellenőrzésekhez
Növelje az ellenőrzési fegyelmet, ha a munkakörülmények megváltoznak, mert az anyagok, fogyóeszközök, nem nemesfém és a munkakörnyezet megváltoztathatják a hegesztési expozíciót és a folyamat viselkedését.
- A NIOSH szerint a hegesztési füstnek való kitettség olyan tényezőktől függően változhat, mint a hegesztési fogyóeszközök, anyagok és nem nemesfém.
- Fémlemez munkáknál tekintse át a fogyóeszközöket az ötvözet, a bevonat, a vastagság, a hézag hozzáférés vagy a kozmetikai átvételi szint váltásakor.
- Csőfeldolgozás esetén tekintse át az előlap állapotát, ha a kerület, az illeszkedés, a rögzítés ismételhetősége, a hozzáférési szög vagy az árnyékolási lefedettség megváltozik.
- A vágás-hegesztés munkafolyamatokhoz kösse össze az ellenőrzési tervet az él állapotával, a hegesztés előtti tisztítással, a segédgáz előzményeivel és a kész hegesztés elfogadási kritériumaival.
- A gyártás kiadása előtt készítsen egy reprezentatív próbahegesztést, és ellenőrizze azt a rajzon, a vevői átvételi követelményen, a belső munkautasításon vagy a minősített eljáráson belül.
A beszerzési csoportoknak olyan fogyóeszközök listáját kell kérniük a beszállítóktól, amelyek az alkatrészneveket az alkalmazásokhoz, az engedélyezett karbantartási műveletekhez és a cserekritériumokhoz rendelik. A feldolgozó csoportoknak ezt követően össze kell kapcsolniuk a listát a gyárban ténylegesen futó anyagokkal és vastagságtartományokkal.
Biztonsági ellenőrzések a fogyóeszközök rutinjának betartása érdekében
Tartsa a fogyóeszközök ellenőrzését a helyszíni biztonsági rendszeren belül: szigetelje el az energiát a kézi hozzáférés előtt, tartsa fenn a füstszabályozást, és kövesse a vonatkozó lézeres, hegesztési és helyi munkahelyi követelményeket.
A hegesztőfej bármely részének megérintése vagy felnyitása előtt kapcsolja ki a berendezést, és válassza le a megfelelő áramforrást vagy akkumulátort a kézikönyv és a helyszíni eljárás szerint. Ne hagyatkozzon egy általános karbantartási ellenőrző listára, amely helyettesítheti az energiaszigetelést.
A CDC/NIOSH oldal bekapcsolva A hegesztési füst és a mangán kijelenti, hogy a hegesztési füst fémekből áll, tartalmazhat mangánt, és a hegesztési fogyóeszközöktől, anyagoktól, nem nemesfémtől és munkakörülményektől függően változhat.
A NIOSH azt is megjegyzi, hogy a zárt térben végzett hegesztés növelheti a mangángőzök kitettségét, ezért a zárt szerelvények, tartályok, csövek vagy korlátozott munkaterületek további felülvizsgálatot érdemelnek.
A NIOSH a hegesztési műveleteket gázhalmazállapotú és aeroszolos melléktermékek előállításának írja le, és megadja a kipufogó- és szűrőrendszerekhez csatlakoztatott füstelszívó pisztolyok, mint példák a hegesztési füstök mérnöki szabályozására.
Lézeres hegesztőcellák, kézi állomások és csőfeldolgozó területek esetében erősítse meg a tényleges ellenőrzési módszert a berendezés kézikönyvével, a létesítmény biztonsági fájljával és a célországban vagy régióban elfogadott szabályokkal.
Hogyan csökkenthető az állásidő a fogyóeszközökkel kapcsolatos problémák miatt
Csökkentse az állásidőt azáltal, hogy a fogyóeszközöket tervezett termelési inputként kezeli, nem pedig vészhelyzeti pótalkatrészként.
- Hozzon létre egy gépspecifikus fogyóeszközök listát jóváhagyott cikkszámokkal, minimális készletszintekkel, tárolási követelményekkel és felelős személyzettel.
- Tartsa tisztán az optikával kapcsolatos cikkeket, és különítse el a sérült, gyanús és új alkatrészeket, hogy ne keveredjenek össze műszak közben.
- Kapcsolja össze a csererekordokat a munka típusával, anyagával, vastagságával, a kezelői megjegyzésekkel és az elfogadási eredményekkel az ismétlődő okok azonosítása érdekében.
- Tanítsd meg a kezelőket, hogy korán álljanak meg a rendellenes hegesztési viselkedés miatt, ahelyett, hogy addig folytatnák, amíg egy tétel meghiúsítja az ellenőrzést.
- Tekintse át az ismétlődő csere eseményeket a szerelvények, az élek előkészítése, az árnyékolás beállítása, a gázminőség, a huzalelőtolás és a gyártáskezelés szempontjából.
- A pontos intervallumokhoz és módszerekhez használja a kézikönyvet.
- Használja az állapot- és elfogadási eredményeket a napi döntésekhez.
- Használjon feljegyzéseket a normál kopás és a folyamatproblémák elkülönítésére.
Következtetés
A legjobb csereszabály a kézi és állapotalapú: ellenőrizze a kockázat növekedése előtt, tisztítsa csak jóváhagyás után, cserélje ki, ha az állapot vagy az elfogadás eredménye ezt megköveteli, és rögzítsen elegendő részletet az ismételt leállások elkerülése érdekében.
A fémlemez- és csőfeldolgozó gyárak esetében a lézeres hegesztési fogyóeszközök karbantartása akkor működik a legjobban, ha a beszerzés, a folyamatmérnök, a kezelők és a biztonsági személyzet ugyanazt a döntési utat választja. Határozza meg a fogyóeszközöket, ellenőrizze a folyamat változásait, védje meg a dolgozókat a hozzáférés során, erősítse meg az elfogadást minden művelet után, és tartsa az ügyfélspecifikus időközöket a használatban lévő gép hivatalos dokumentációjához kötve.
GYIK a lézeres hegesztő fogyóeszközök karbantartásával kapcsolatban
Ezek a kérdések segítenek a vásárlóknak és a feldolgozó csapatoknak abban, hogy a fogyóeszközök ellenőrzését gyakorlati gyári rutinná alakítsák.
Használhatok egy univerzális csereciklust minden lézerhegesztő fogyóeszközhöz?
Nem. Használja a gép kézikönyvét, a tényleges munkakeveréket, a fogyóeszközök állapotát és az átvételi eredményeket. Az univerzális ciklus az egyik folyamatban idő előtti, a másikban pedig késői cseréhez vezethet.
Minden műszak előtt ellenőrizni kell a fogyóeszközöket?
Kövesse a berendezés dokumentációját. Sok gyár a műszak előtti rövid szemrevételezést is alkalmazza a nyilvánvaló szennyeződések, illesztési problémák, hiányzó burkolatok vagy raktározási problémák miatt, mert ez gyorsabb, mint a futás közbeni leállítása.
Honnan tudják a kezelők, hogy tisztítsák meg vagy cseréljék ki a védőelemet?
Csak akkor tisztítsa, ha a kézikönyv ezt megengedi, és az alkatrészen nincs kilökődési szintű sérülés. Cserélje ki vagy terjessze tovább, ha sérülés, szennyeződés, rossz illeszkedés vagy sikertelen átvétel marad az engedélyezett művelet után.
Miért befolyásolja az anyag- vagy vastagságváltozás a fogyóeszközök ellenőrzését?
A NIOSH kijelenti, hogy a hegesztési füstnek való kitettség a hegesztési fogyóeszközöktől, anyagoktól és nem nemesfémtől függően változhat; a folyamatcsoportoknak arra is számítaniuk kell, hogy a munkakör változásai hatással lesznek az ellenőrzési prioritásokra és az átvételi ellenőrzésekre.
Milyen tartalék fogyóeszközöket érdemes raktáron tartani?
Kezdje a beszállítótól kapott gépspecifikus listával, majd állítsa be a készletszinteket a tényleges használatból, az átfutási időből, a munka kritikusságából és a minősített gyártás leállításának költségeiből.
Mit kell ellenőrizni a fogyóeszköz cseréje után?
Erősítse meg a helyes elhelyezést, a jóváhagyott beállítást, az árnyékolási vagy segédfeltételeket, a próbahegesztés megjelenését és a rajz, a munkautasítás vagy az ügyfél specifikációja által megkövetelt elfogadási kritériumokat.
Milyen biztonsági lépésre van szükség a hegesztőfejhez való manuális hozzáférés előtt?
Kapcsolja ki a berendezést, és válassza le a megfelelő áramforrást vagy akkumulátort a gép kézikönyvének és a helyszíni eljárásnak megfelelően, mielőtt megérinteni vagy kinyitná a megengedett hozzáférési területet.