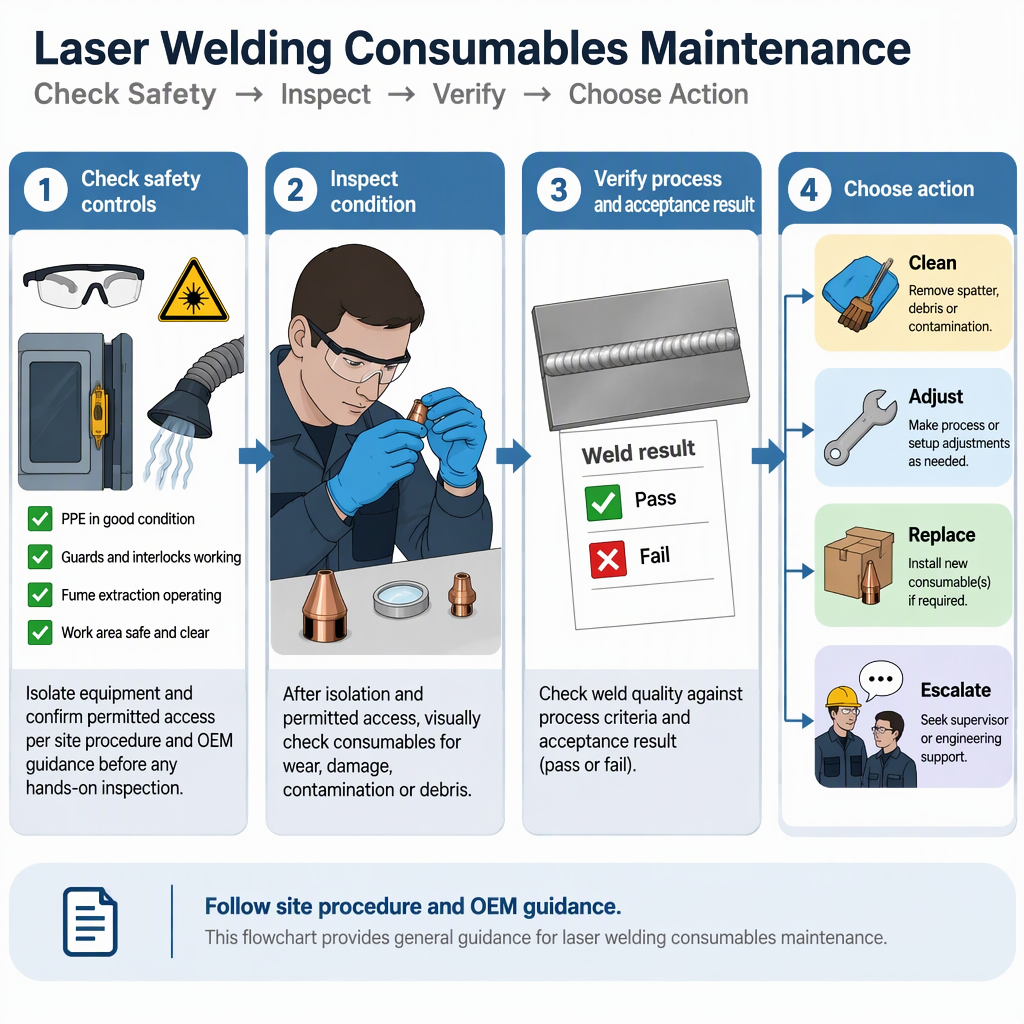
जब भी मैनुअल को इसकी आवश्यकता हो, प्रक्रिया में बदलाव के बाद, स्वीकृति-महत्वपूर्ण कार्य से पहले, और जब भी वेल्ड गुणवत्ता, फिट-अप, स्पैटर, परिरक्षण, या ऑपरेटर टिप्पणियों से पता चलता है कि बीम पथ या परिरक्षण पथ अब स्थिर नहीं हो सकता है, तो लेजर वेल्डिंग उपभोग्य सामग्रियों का निरीक्षण करें। जब सफाई या समायोजन आवश्यक परिणाम को बहाल नहीं कर सकता है, तो उपभोग्य वस्तु को बदल दें, और मॉडल-विशिष्ट अंतराल, सफाई के तरीकों और स्वीकृति सीमाओं को मशीन मैनुअल और आपकी प्रक्रिया योग्यता से बांध कर रखें।
लेजर वेल्डिंग उपभोज्य के रूप में क्या गिना जाता है?
उपभोग्य सामग्रियों को वेल्ड हेड और सपोर्ट पथ के उन हिस्सों के रूप में मानें जिनके खराब होने, दूषित होने या नियमित संचालन के हिस्से के रूप में बदले जाने की आशंका है।
बीम-पथ सुरक्षा आइटम
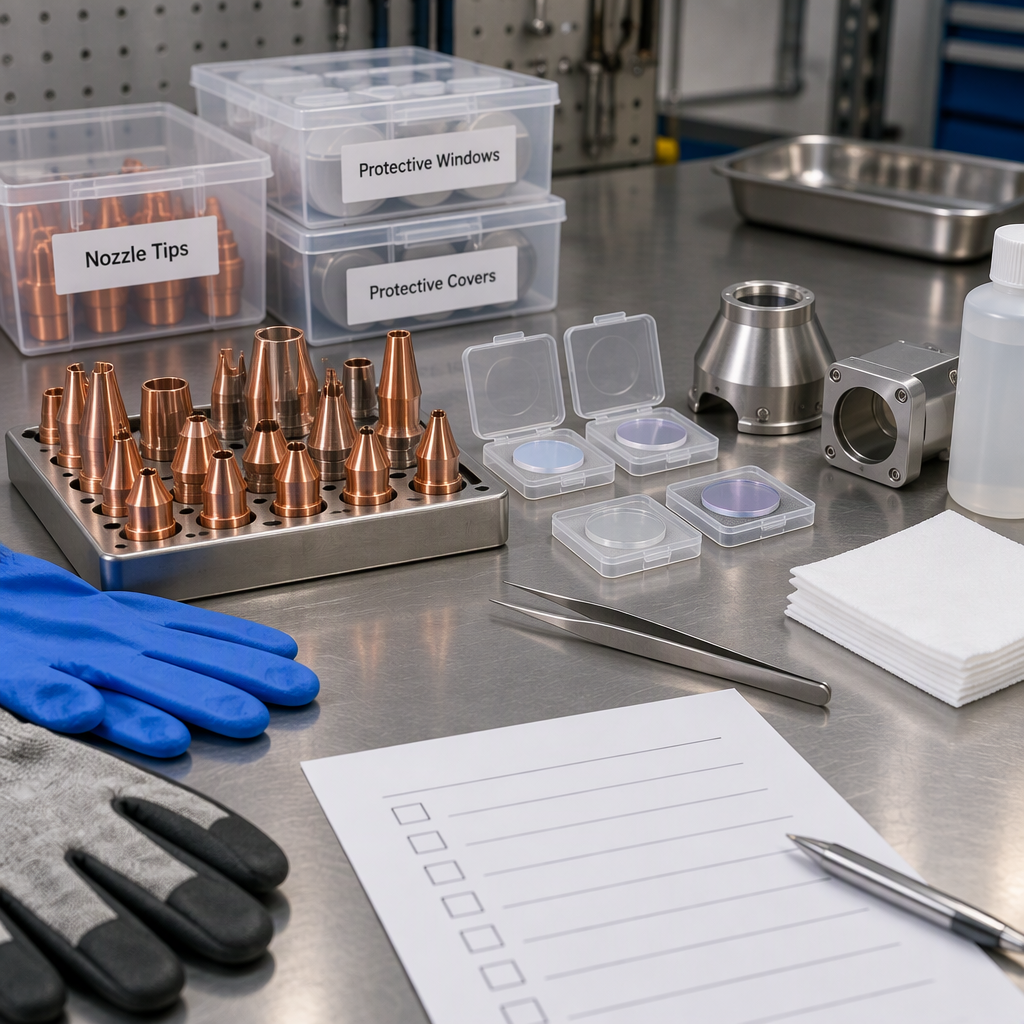
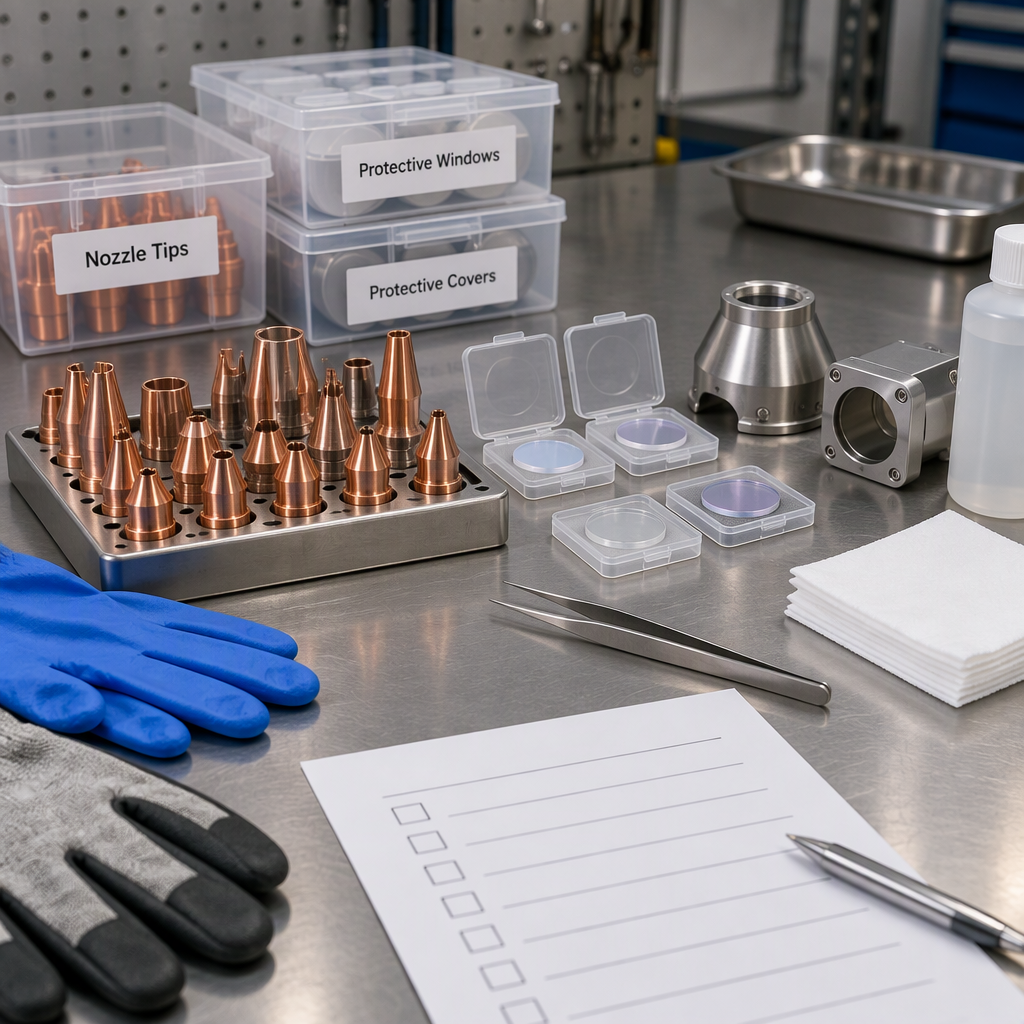
हैंडहेल्ड लेजर वेल्डिंग सिस्टम के लिए प्रकाशित भागों की सूची उस सिस्टम के लिए सेवा भागों या उपभोग्य सामग्रियों के बीच सुरक्षात्मक खिड़कियों, एक प्रतिस्थापन फोकस लेंस और वेल्डिंग-हेड सुरक्षात्मक कवर की पहचान करती है।
अपने स्वयं के उपकरण के लिए, मशीन दस्तावेज़ में सटीक संरक्षित ऑप्टिकल तत्वों, सफाई विधि और प्रतिस्थापन भाग संख्याओं की पुष्टि करें।
नोजल और फ्रंट-एंड आइटम
उसी प्रकार की निर्माता सूची हैंडहेल्ड लेजर वेल्डिंग सिस्टम के लिए भागों या उपभोग्य सामग्रियों के रूप में नोजल युक्तियों की पहचान करती है।
नोजल की स्थिति मायने रखती है क्योंकि फ्रंट-एंड सेटअप वेल्ड हेड, परिरक्षण प्रवाह और वर्कपीस के बीच भौतिक संबंध बनाए रखने में मदद करता है।
किसी खरीदार या प्रोसेस इंजीनियर के लिए, व्यावहारिक सूची में वे हिस्से शामिल होने चाहिए जिन्हें आपकी टीम बार-बार संभालती है: नोजल, सुरक्षात्मक खिड़कियां, लेंस जहां उपयोगकर्ता सेवा की अनुमति है, कवर, गैस-पथ आइटम, यदि लागू हो तो वायर-फीडिंग संपर्क बिंदु, और आपूर्तिकर्ता द्वारा नामित कोई भी फिक्स्चर या सहायक आइटम। यह न मानें कि किसी अन्य ब्रांड की पुर्जों की सूची आपकी मशीन पर लागू होती है।
ऑपरेटरों को उपभोग्य सामग्रियों का निरीक्षण कब करना चाहिए?
मशीन मैनुअल में शेड्यूल के अनुसार और किसी भी घटना के बाद उपभोग्य सामग्रियों का निरीक्षण करें जो वेल्ड गुणवत्ता, बीम डिलीवरी, परिरक्षण या स्वीकृति परिणामों को बदल सकती हैं।
- नई नौकरी से पहले निरीक्षण करें जब सामग्री, मोटाई, संयुक्त डिजाइन, भराव तार, परिरक्षण सेटअप, या स्वीकृति आवश्यकता बदल जाती है।
- टक्कर, असामान्य ध्वनि, अस्थिर चाप-जैसे प्लम व्यवहार, अप्रत्याशित छींटे, खराब मनका उपस्थिति, या पुन: कार्य में अचानक वृद्धि के बाद निरीक्षण करें।
- लंबे समय तक उत्पादन चलाने से पहले निरीक्षण करें ताकि कम लागत वाली उपभोज्य समस्या बैच-स्तरीय डाउनटाइम घटना न बन जाए।
- यह पुष्टि करने के लिए सफाई, प्रतिस्थापन, या समायोजन के बाद निरीक्षण करें कि सिर सही ढंग से इकट्ठा किया गया है और प्रक्रिया अनुमोदित सेटअप पर वापस आ गई है।
- जब ऑपरेटर कम दृश्यता, सामने की खिड़की के पास संदूषण, गैस-प्रवाह अनियमितता, या बार-बार शुरू और बंद होने की रिपोर्ट करते हैं तो निरीक्षण करें।
एक निश्चित कैलेंडर अंतराल तभी उपयोगी होता है जब यह आपके उपकरण दस्तावेज़ीकरण और संचालन इतिहास से आता है। मिश्रित शीट-मेटल और ट्यूब-प्रोसेसिंग दुकानों में, स्थिति-आधारित ट्रिगर अक्सर एकल सार्वभौमिक चक्र की तुलना में अधिक उपयोगी होते हैं क्योंकि नौकरियां सामग्री, मोटाई, संयुक्त पहुंच, स्थिरता स्थिरता और उत्पादन की लंबाई के अनुसार भिन्न हो सकती हैं।
लेजर वेल्डिंग उपभोग्य सामग्रियों के रखरखाव वर्कफ़्लो को कैसे व्यवस्थित करें
एक संक्षिप्त वर्कफ़्लो का उपयोग करें जो सुरक्षित पहुंच, दृश्य निरीक्षण, अनुमत सफाई, प्रतिस्थापन, सेटअप पुष्टिकरण और रिकॉर्डकीपिंग को अलग करता है।
- वेल्ड हेड तक मैन्युअल पहुंच से पहले, उपकरण को बंद कर दें और मशीन मैनुअल और साइट लॉकआउट प्रक्रिया के अनुसार लागू पावर स्रोत या बैटरी को डिस्कनेक्ट कर दें।
- प्रशिक्षित कर्मियों को केवल उन्हीं पहुंच बिंदुओं को खोलने दें जिनकी अनुमति मैनुअल देता है; गार्ड, इंटरलॉक, कवर, या लेजर-सुरक्षा नियंत्रण को बायपास न करें।
- नोजल, सुरक्षात्मक खिड़कियां, कवर, गैस मार्ग, तार-फीड संपर्क क्षेत्र और आपूर्तिकर्ता द्वारा नामित किसी भी हटाने योग्य फ्रंट-एंड आइटम की दृश्यमान स्थिति की जांच करें।
- केवल उस मॉडल के लिए अनुमोदित विधि, अनुमोदित उपकरण और अनुमोदित उपभोग्य सामग्रियों से ही सफाई करें; यदि मैनुअल सफाई की अनुमति नहीं देता है, तो भाग को बदल दें या सेवा में आगे बढ़ें।
- मैनुअल से निर्दिष्ट अभिविन्यास, फिट और बैठने की विधि के साथ पुन: संयोजन करें, फिर उत्पादन रिलीज से पहले परिरक्षण, संरेखण और परीक्षण वेल्ड परिणामों को सत्यापित करें।
- बदले गए हिस्से, कार्रवाई का कारण, कार्य की स्थिति, ऑपरेटर अवलोकन और स्वीकृति परिणाम को रिकॉर्ड करें ताकि बार-बार आने वाली समस्याओं का पता लगाया जा सके।
उपभोज्य रखरखाव को अस्वीकृत मशीन सर्विसिंग में न बदलें। यदि किसी हिस्से को मैनुअल से परे अलग करने की आवश्यकता है, तो रोकें और आपूर्तिकर्ता या योग्य सेवा कर्मियों को शामिल करें।
साफ करने या समायोजित करने के बजाय कब बदलना है
किसी उपभोग्य वस्तु के क्षतिग्रस्त होने, स्वीकृत सफाई विधि से परे दूषित होने, सही ढंग से बैठने में असमर्थ होने, या अनुमत समायोजन के बाद आवश्यक वेल्ड परिणाम का समर्थन करने में असमर्थ होने पर उसे बदल दें।
| अवलोकन | पहली क्रिया | कब बदलें |
|---|
| धूल, धुआं अवशेष, या प्रकाश सतह संदूषण | मैन्युअल-अनुमोदित सफ़ाई पद्धति का उपयोग करें | सफ़ाई की अनुमति नहीं है, संदूषण बना हुआ है, या स्वीकृति वेल्ड अभी भी विफल है |
| फटी हुई, जली हुई, गड्ढों वाली, विकृत या खरोंच वाली वस्तु | उत्पादन का उपयोग बंद करें और मैनुअल के अस्वीकृति मानदंडों से तुलना करें | क्षति संरक्षित ऑप्टिकल पथ, नोजल स्थिति, फिट या सुरक्षा फ़ंक्शन को प्रभावित करती है |
| ढीला फिट, गलत तरीके से बैठना, या बार-बार हिलना | आपूर्तिकर्ता द्वारा निर्दिष्ट अनुसार ही पुनः स्थापित करें | भाग सुरक्षित रूप से नहीं बैठ सकता है या रिटेनिंग फीचर खराब हो गया है |
| नौकरी बदलने के बाद वेल्ड का स्वरूप बदल जाता है | सेटअप, गैस, तार, सामग्री और स्थिरता की स्थिति की पुष्टि करें | एक ज्ञात-अच्छा सेटअप अनुमत सफाई या समायोजन के बाद ठीक नहीं होता है |
साफ़ करें या समायोजित करें
जब मैनुअल कार्रवाई की अनुमति देता है, तो इस मार्ग को चुनें, भाग में कोई अस्वीकृति-स्तर की क्षति नहीं होती है, और परीक्षण वेल्ड योग्य परिणाम पर वापस आ जाता है।
बदलें या बढ़ाएँ
जब भाग शारीरिक रूप से क्षतिग्रस्त हो, सफाई का तरीका अनिश्चित हो, फिट होने की समस्या बार-बार हो, या स्वीकृति बहाल नहीं की जा सकती हो तो यह मार्ग चुनें।
सामग्री, मोटाई, प्रक्रिया और स्वीकृति जांच के साथ निरीक्षण का मिलान करें
नौकरी की स्थितियाँ बदलने पर निरीक्षण अनुशासन बढ़ाएँ, क्योंकि सामग्री, उपभोग्य वस्तुएँ, आधार धातु और कार्य वातावरण वेल्डिंग एक्सपोज़र और प्रक्रिया व्यवहार को बदल सकते हैं।
- एनआईओएसएच का कहना है कि वेल्डिंग धुएं का एक्सपोजर वेल्डिंग उपभोग्य सामग्रियों, सामग्रियों और बेस मेटल जैसे कारकों के साथ भिन्न हो सकता है।
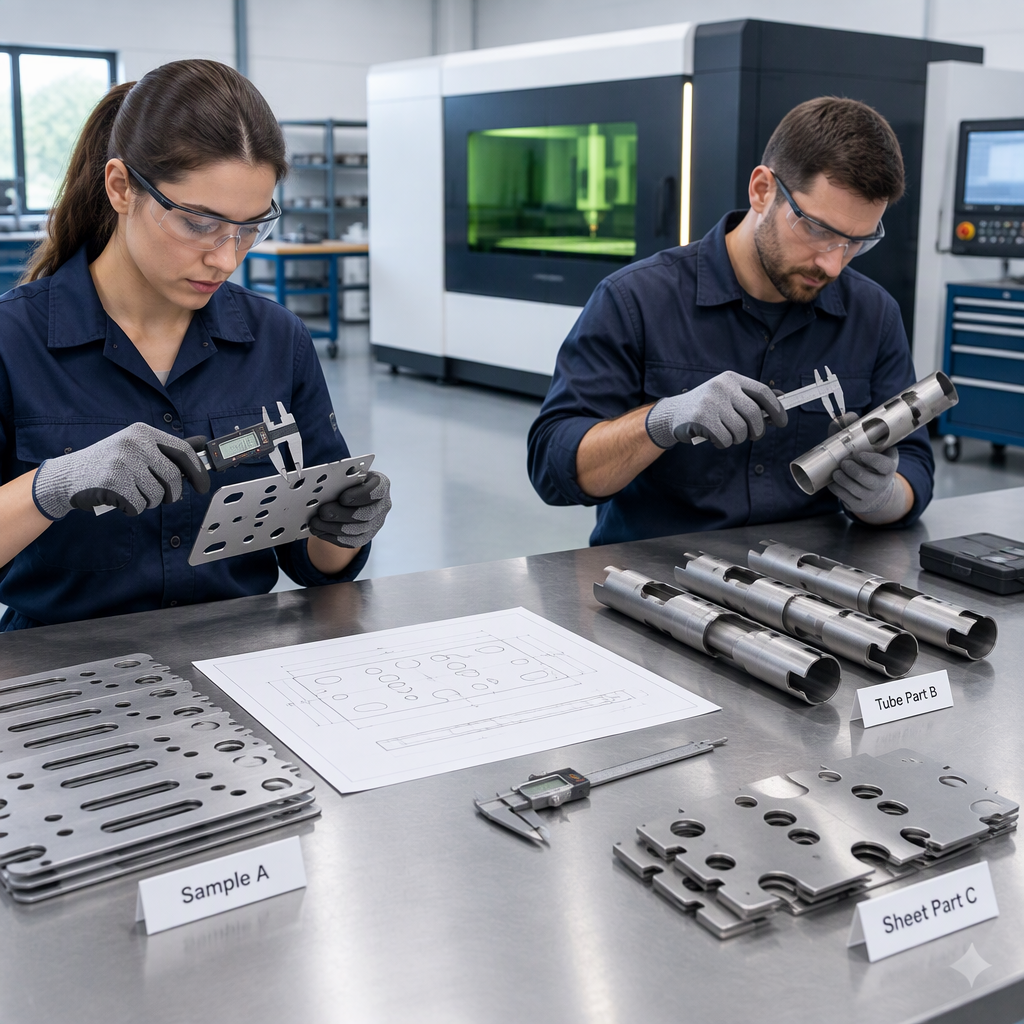
- शीट-मेटल कार्य के लिए, मिश्र धातु, कोटिंग, मोटाई, संयुक्त पहुंच, या कॉस्मेटिक स्वीकृति स्तर पर स्विच करते समय उपभोग्य सामग्रियों की समीक्षा करें।
- ट्यूब प्रसंस्करण के लिए, परिधि, फिट-अप, स्थिरता दोहराव, पहुंच कोण, या परिरक्षण कवरेज में परिवर्तन होने पर फ्रंट-एंड स्थिति की समीक्षा करें।
- कटिंग-टू-वेल्डिंग वर्कफ़्लो के लिए, निरीक्षण योजना को किनारे की स्थिति, वेल्डिंग से पहले सफाई, सहायक गैस इतिहास और तैयार वेल्ड के लिए स्वीकृति मानदंड से जोड़ें।
- उत्पादन जारी करने से पहले, एक प्रतिनिधि परीक्षण वेल्ड बनाएं और इसे ड्राइंग, ग्राहक स्वीकृति आवश्यकता, आंतरिक कार्य निर्देश, या योग्य प्रक्रिया के अनुसार जांचें।
खरीद टीमों को आपूर्तिकर्ताओं से एक उपभोग्य सूची के लिए पूछना चाहिए जो अनुप्रयोगों के भाग के नाम, अनुमत रखरखाव कार्यों और प्रतिस्थापन मानदंडों को दर्शाता है। प्रक्रिया टीमों को उस सूची को वास्तव में कारखाने में चलने वाली सामग्रियों और मोटाई श्रेणियों से जोड़ना चाहिए।
उपभोग्य सामग्रियों की दिनचर्या को बनाए रखने के लिए सुरक्षा जांच
साइट सुरक्षा प्रणाली के अंदर उपभोज्य निरीक्षण रखें: मैन्युअल पहुंच से पहले ऊर्जा को अलग करें, धूआं नियंत्रण बनाए रखें, और लागू लेजर, वेल्डिंग और स्थानीय कार्यस्थल आवश्यकताओं का पालन करें।
किसी भी वेल्ड-हेड क्षेत्र को छूने या खोलने से पहले, उपकरण को बंद कर दें और मैनुअल और साइट प्रक्रिया के अनुसार लागू बिजली स्रोत या बैटरी को डिस्कनेक्ट कर दें। ऊर्जा अलगाव के विकल्प के रूप में सामान्य रखरखाव चेकलिस्ट पर भरोसा न करें।
सीडीसी/एनआईओएसएच पेज चालू है वेल्डिंग धुएं और मैंगनीज में कहा गया है कि वेल्डिंग धुएं धातुओं से बने होते हैं, इसमें मैंगनीज हो सकता है, और वेल्डिंग उपभोग्य सामग्रियों, सामग्रियों, आधार धातु और काम की स्थितियों के साथ भिन्न हो सकता है।
एनआईओएसएच यह भी नोट करता है कि सीमित स्थान की वेल्डिंग मैंगनीज धुएं के संपर्क को बढ़ा सकती है, इसलिए संलग्न फिक्स्चर, टैंक, ट्यूब या प्रतिबंधित कार्य क्षेत्र अतिरिक्त समीक्षा के लायक हैं।
एनआईओएसएच वेल्डिंग संचालन को गैसीय और एयरोसोल उप-उत्पादों के उत्पादन के रूप में वर्णित करता है निकास और फिल्टर सिस्टम से जुड़ी धूआं-निष्कर्षण बंदूकें । वेल्डिंग धुएं के लिए इंजीनियरिंग नियंत्रण के एक उदाहरण के रूप में
लेजर वेल्डिंग सेल, हैंडहेल्ड स्टेशन और ट्यूब-प्रोसेसिंग क्षेत्रों के लिए, उपकरण मैनुअल, सुविधा सुरक्षा फ़ाइल और गंतव्य देश या क्षेत्र में अपनाए गए नियमों के साथ वास्तविक नियंत्रण विधि की पुष्टि करें।
उपभोज्य समस्याओं से डाउनटाइम कैसे कम करें
उपभोग्य सामग्रियों को आपातकालीन स्पेयर पार्ट्स के रूप में नहीं, बल्कि नियोजित उत्पादन इनपुट के रूप में मानकर डाउनटाइम को कम करें।
- अनुमोदित भाग संख्याओं, न्यूनतम स्टॉक स्तर, भंडारण आवश्यकताओं और जिम्मेदार कर्मियों के साथ एक मशीन-विशिष्ट उपभोग्य सामग्रियों की सूची बनाएं।
- ऑप्टिक्स से संबंधित वस्तुओं के लिए साफ भंडारण रखें और क्षतिग्रस्त, संदिग्ध और नए भागों को अलग करें ताकि शिफ्ट के दौरान वे मिश्रित न हों।
- दोहराए जाने वाले कारणों की पहचान करने के लिए प्रतिस्थापन रिकॉर्ड को कार्य के प्रकार, सामग्री, मोटाई, ऑपरेटर नोट्स और स्वीकृति परिणामों से लिंक करें।
- किसी बैच के निरीक्षण में असफल होने तक जारी रखने के बजाय असामान्य वेल्ड व्यवहार के लिए ट्रेन ऑपरेटरों को जल्दी रुकना होगा।
- फिक्स्चर, किनारे की तैयारी, परिरक्षण सेटअप, गैस की गुणवत्ता, तार फ़ीड और उत्पादन प्रबंधन के खिलाफ आवर्ती प्रतिस्थापन घटनाओं की समीक्षा करें।
- सटीक अंतरालों और विधियों के लिए मैनुअल का उपयोग करें।
- दिन-प्रतिदिन के निर्णयों के लिए शर्त और स्वीकृति परिणामों का उपयोग करें।
- सामान्य टूट-फूट को प्रक्रिया की समस्याओं से अलग करने के लिए रिकॉर्ड का उपयोग करें।
निष्कर्ष
सबसे अच्छा प्रतिस्थापन नियम मैनुअल-प्रथम और स्थिति-आधारित है: जोखिम बढ़ने से पहले निरीक्षण करें, मंजूरी मिलने पर ही सफाई करें, स्थिति या स्वीकृति के परिणामों की आवश्यकता होने पर बदलें, और बार-बार डाउनटाइम को रोकने के लिए पर्याप्त विवरण रिकॉर्ड करें।
शीट-मेटल और ट्यूब-प्रोसेसिंग कारखानों के लिए, लेजर वेल्डिंग उपभोग्य सामग्रियों का रखरखाव सबसे अच्छा काम करता है जब खरीद, प्रक्रिया इंजीनियरिंग, ऑपरेटर और सुरक्षा कर्मी समान निर्णय पथ का उपयोग करते हैं। उपभोग्य सामग्रियों को परिभाषित करें, प्रक्रिया में बदलावों का निरीक्षण करें, पहुंच के दौरान श्रमिकों की सुरक्षा करें, किसी भी कार्रवाई के बाद स्वीकृति की पुष्टि करें, और उपयोग में आने वाली मशीन के लिए ग्राहक-विशिष्ट अंतराल को आधिकारिक दस्तावेज से बांध कर रखें।
लेजर वेल्डिंग उपभोग्य सामग्रियों के रखरखाव के बारे में अक्सर पूछे जाने वाले प्रश्न
ये प्रश्न खरीदारों और प्रक्रिया टीमों को उपभोज्य निरीक्षण को व्यावहारिक फ़ैक्टरी दिनचर्या में बदलने में मदद करते हैं।
क्या मैं प्रत्येक लेजर वेल्डिंग उपभोज्य के लिए एक सार्वभौमिक प्रतिस्थापन चक्र का उपयोग कर सकता हूँ?
नहीं, मशीन मैनुअल, वास्तविक कार्य मिश्रण, उपभोज्य स्थिति और स्वीकृति परिणाम का उपयोग करें। एक सार्वभौमिक चक्र एक प्रक्रिया में समय से पहले प्रतिस्थापन और दूसरे में देर से प्रतिस्थापन का कारण बन सकता है।
क्या प्रत्येक पाली से पहले उपभोग्य सामग्रियों की जाँच की जानी चाहिए?
उपकरण दस्तावेज़ीकरण का पालन करें. कई फ़ैक्टरियाँ स्पष्ट संदूषण, फ़िट समस्याओं, गुम कवर, या स्टॉक समस्याओं के लिए एक संक्षिप्त प्री-शिफ्ट विज़ुअल जांच का भी उपयोग करती हैं क्योंकि यह मध्य-कार्य को रोकने से तेज़ है।
ऑपरेटरों को कैसे पता चलता है कि किसी सुरक्षात्मक वस्तु को साफ करना है या बदलना है?
केवल तभी साफ़ करें जब मैनुअल इसकी अनुमति देता है और भाग में अस्वीकृति-स्तर की कोई क्षति नहीं है। अनुमत कार्रवाई के बाद भी क्षति, संदूषण, खराब बैठने की स्थिति, या असफल स्वीकृति बनी रहने पर बदलें या बढ़ाएँ।
सामग्री या मोटाई में परिवर्तन उपभोज्य निरीक्षण को प्रभावित क्यों करता है?
एनआईओएसएच का कहना है कि वेल्डिंग धूआं एक्सपोज़र वेल्डिंग उपभोग्य सामग्रियों, सामग्रियों और बेस मेटल के साथ भिन्न हो सकता है; प्रक्रिया टीमों को यह भी उम्मीद करनी चाहिए कि नौकरी में बदलाव से निरीक्षण प्राथमिकताओं और स्वीकृति जांच पर असर पड़ेगा।
कौन सी अतिरिक्त उपभोग्य वस्तुएं खरीदते समय स्टॉक में रखनी चाहिए?
आपूर्तिकर्ता से मशीन-विशिष्ट सूची से प्रारंभ करें, फिर वास्तविक उपयोग, लीड समय, कार्य की गंभीरता और एक योग्य उत्पादन को रोकने की लागत के आधार पर स्टॉक स्तर निर्धारित करें।
किसी उपभोज्य वस्तु को बदलने के बाद क्या जाँच की जानी चाहिए?
सही बैठने की जगह, अनुमोदित सेटअप, परिरक्षण या सहायता की स्थिति, परीक्षण वेल्ड उपस्थिति, और ड्राइंग, कार्य निर्देश, या ग्राहक विनिर्देश के लिए आवश्यक स्वीकृति मानदंड की पुष्टि करें।
वेल्ड हेड तक मैन्युअल पहुंच से पहले कौन सा सुरक्षा कदम आता है?
अनुमत पहुंच क्षेत्र को छूने या खोलने से पहले उपकरण को बंद कर दें और मशीन मैनुअल और साइट प्रक्रिया के अनुसार लागू बिजली स्रोत या बैटरी को डिस्कनेक्ट कर दें।