Inspiser forbruksvarer for lasersveising når manualen krever det, etter en prosessendring, før akseptkritisk arbeid, og når sveisekvalitet, tilpasning, sprut, skjerming eller observasjoner fra operatøren tyder på at strålebanen eller skjermingsbanen ikke lenger er stabil. Bytt ut en forbruksdel når rengjøring eller justering ikke kan gjenopprette det nødvendige resultatet, og hold modellspesifikke intervaller, rengjøringsmetoder og akseptgrenser knyttet til maskinhåndboken og din prosesskvalifikasjon.
Hva teller som forbruksmateriell for lasersveising?
Behandle forbruksvarer som delene i sveisehodet og støttebanen som forventes å slites, bli forurenset eller endres som en del av rutinemessig drift.
Beskyttelseselementer for strålevei
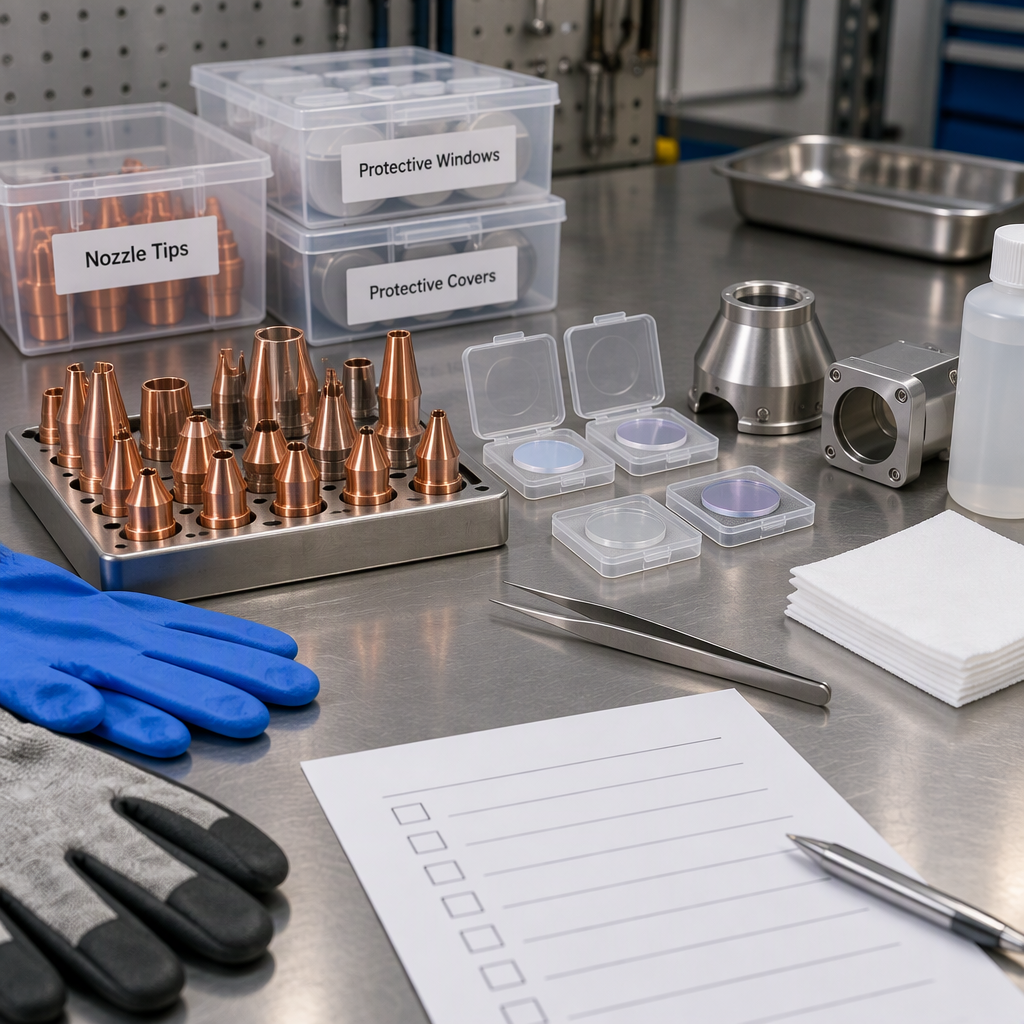
En publisert deleliste for et håndholdt lasersveisesystem identifiserer beskyttelsesvinduer, en erstatningsfokuslinse og sveisehodebeskyttelsesdeksler blant servicedeler eller forbruksvarer for det systemet.
For ditt eget utstyr, bekreft de nøyaktige beskyttede optiske elementene, rengjøringsmetoden og erstatningsdelenumre i maskindokumentasjonen.
Dyse og front-end elementer
Den samme type produsentliste identifiserer dysespisser som deler eller forbruksvarer for et håndholdt lasersveisesystem.
Dysetilstand er viktig fordi front-end-oppsettet bidrar til å opprettholde det fysiske forholdet mellom sveisehodet, skjermingsstrømmen og arbeidsstykket.
For en kjøper eller prosessingeniør bør den praktiske listen inkludere delene teamet ditt håndterer gjentatte ganger: dyser, beskyttelsesvinduer, linser der brukerservice er tillatt, deksler, gassbaneelementer, trådmatingskontaktpunkter hvis det er aktuelt, og eventuelle armaturer eller tilbehørsartikler som er navngitt av leverandøren. Ikke anta at et annet merkes deleliste gjelder for maskinen din.
Når skal operatører inspisere forbruksvarer?
Inspiser forbruksvarer i henhold til tidsplanen i maskinhåndboken og også etter enhver hendelse som kan endre sveisekvalitet, bjelkelevering, skjerming eller akseptresultater.
- Inspiser før en ny jobb når materialet, tykkelsen, skjøtdesign, fylltråd, skjermingsoppsett eller akseptkrav endres.
- Inspiser etter en kollisjon, unormal lyd, ustabil buelignende skyoppførsel, uventet sprut, dårlig perleutseende eller en plutselig økning i omarbeiding.
- Inspiser før en lang produksjonskjøring, slik at et lavkostproblem med forbruksvarer ikke blir en nedetidshendelse på batchnivå.
- Inspiser etter rengjøring, utskifting eller justering for å bekrefte at hodet er riktig montert og prosessen går tilbake til det godkjente oppsettet.
- Inspiser når operatører rapporterer redusert sikt, forurensning nær frontvinduet, uregelmessig gassstrøm eller gjentatte start og stopp.
Et fast kalenderintervall er kun nyttig når det kommer fra utstyrsdokumentasjonen og driftshistorikken. I blandede metallplater og rørbearbeidingsbutikker er tilstandsbaserte triggere ofte mer nyttige enn en enkelt universell syklus fordi jobbene kan variere etter materiale, tykkelse, skjøtetilgang, festestabilitet og produksjonslengde.
Hvordan organisere en vedlikeholdsarbeidsflyt for lasersveising av forbruksvarer
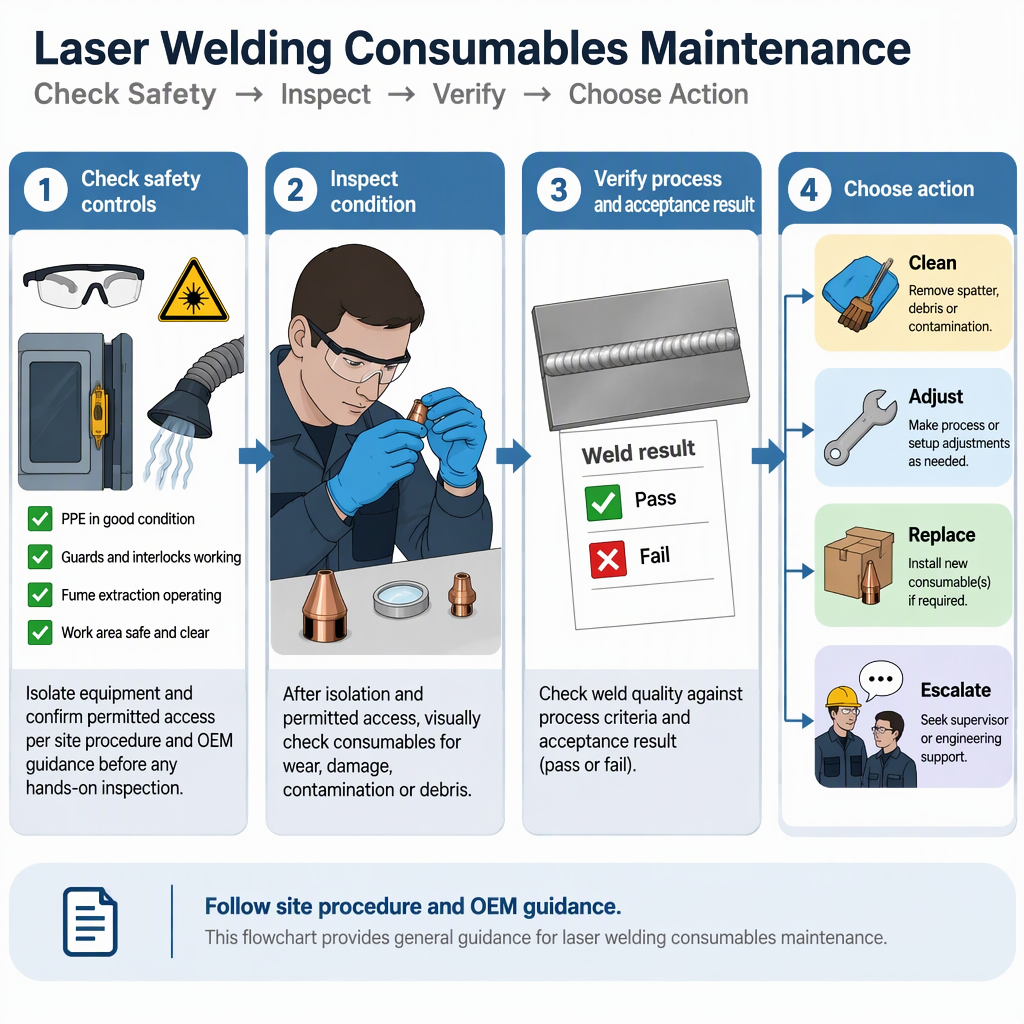
Bruk en kort arbeidsflyt som skiller sikker tilgang, visuell inspeksjon, tillatt rengjøring, utskifting, konfigurasjonsbekreftelse og journalføring.
- Før manuell tilgang til sveisehodet, slå av utstyret og koble fra gjeldende strømkilde eller batteri i henhold til maskinhåndboken og prosedyren for sperring på stedet.
- La opplært personell kun åpne tilgangspunktene i håndboken tillater; ikke omgå verner, låser, deksler eller lasersikkerhetskontroller.
- Kontroller den synlige tilstanden til dyser, beskyttelsesvinduer, deksler, gasspassasjer, trådmatingskontaktområder og eventuelle avtakbare frontenddeler som er navngitt av leverandøren.
- Rengjør kun med godkjent metode, godkjent verktøy og godkjente forbruksvarer for den modellen; hvis håndboken ikke tillater rengjøring, skift ut delen eller eskalere til service.
- Sett sammen med spesifisert orientering, passform og monteringsmetode fra håndboken, og kontroller deretter resultatene av skjerming, justering og prøvesveise før produksjonsutgivelse.
- Registrer delen endret, årsak til handling, jobbforhold, operatørobservasjon og akseptresultat slik at gjentatte problemer kan spores.
Ikke gjør vedlikehold av forbruksmateriell til ugodkjent maskinservice. Hvis en del krever demontering utover bruksanvisningen, stopp og involver leverandøren eller kvalifisert servicepersonell.
Når du skal bytte i stedet for å rengjøre eller justere
Bytt ut en forbruksdel når den er skadet, forurenset utover den godkjente rengjøringsmetoden, ikke er i stand til å sitte riktig eller ikke kan støtte det nødvendige sveiseresultatet etter tillatt justering.
| Observasjon | Første handling | Erstatt når |
|---|
| Støv, røykrester eller lett overflateforurensning | Bruk den manuelle godkjente rengjøringsmetoden | Rengjøring er ikke tillatt, forurensning gjenstår, eller akseptsveisingen svikter fortsatt |
| Sprukket, brent, groper, skjevt eller ripet element | Stopp produksjonsbruk og sammenlign mot manualens avvisningskriterier | Skaden påvirker den beskyttede optiske banen, dysens tilstand, passform eller sikkerhetsfunksjon |
| Løs passform, feil sittestilling eller gjentatte bevegelser | Installer kun som spesifisert av leverandøren | Delen kan ikke sitte sikkert eller holdefunksjonen er slitt |
| Sveiseutseendet endres etter jobbbytte | Bekreft oppsett, gass, ledning, materiale og armaturtilstand | Et kjent godt oppsett gjenopprettes ikke etter tillatt rengjøring eller justering |
Rengjør eller juster
Velg denne ruten når håndboken tillater handlingen, delen har ingen skade på avvisningsnivå, og prøvesveisingen går tilbake til det kvalifiserte resultatet.
Bytt ut eller eskaler
Velg denne ruten når delen er fysisk skadet, rengjøringsmetoden er usikker, et passformproblem gjentar seg, eller aksept ikke kan gjenopprettes.
Tilpass inspeksjon til material-, tykkelse-, prosess- og akseptsjekker
Øk inspeksjonsdisiplinen når arbeidsforholdene endres, fordi materialer, forbruksvarer, uedelt metall og arbeidsmiljøet kan endre sveiseeksponering og prosessatferd.
- NIOSH uttaler at eksponering for sveiserøyk kan variere med faktorer som sveisetilsetningsmaterialer, materialer og uedelt metall.
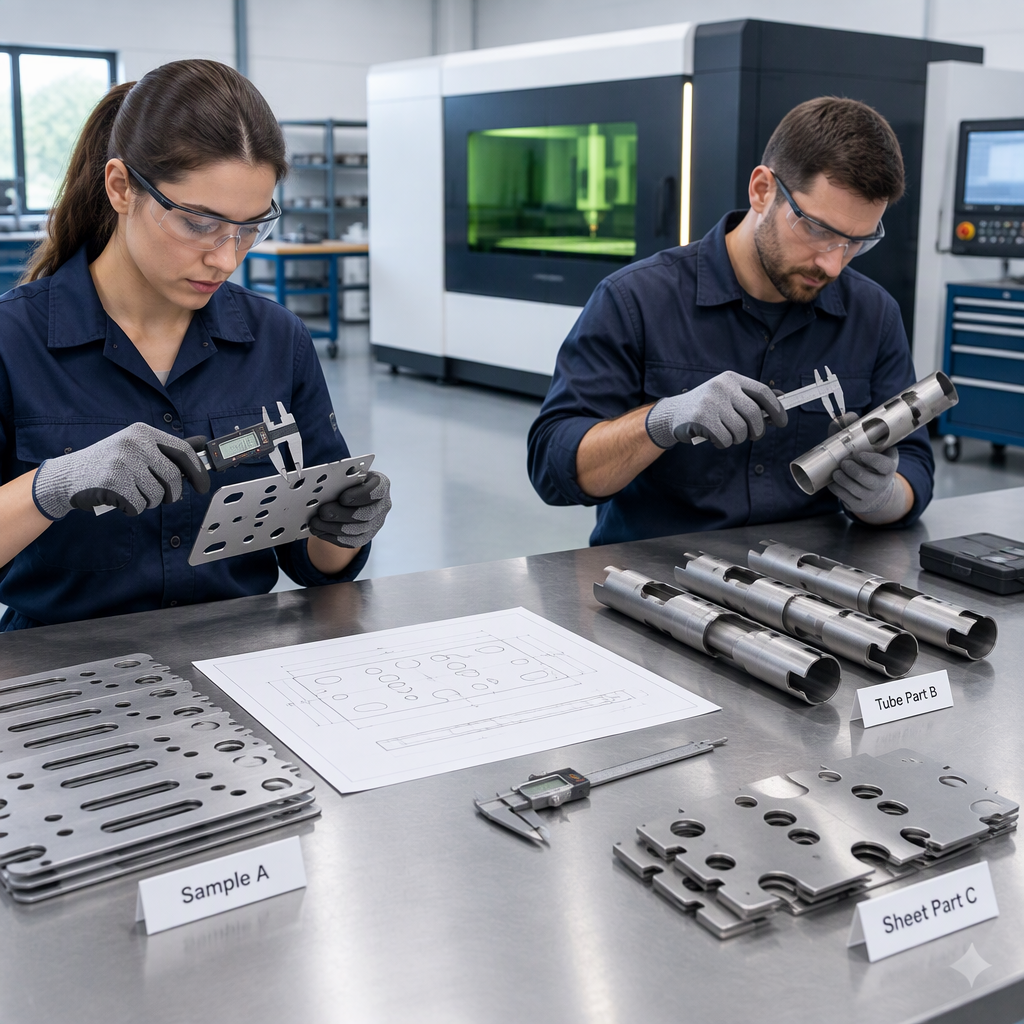
- For platearbeid, se gjennom forbruksvarer når du bytter legering, belegg, tykkelse, skjøtetilgang eller kosmetisk akseptnivå.
- For rørbehandling, se gjennom frontendens tilstand når omkrets, tilpasning, repeterbarhet av festet, tilgangsvinkel eller skjermingsdekning endres.
- For arbeidsflyter fra skjæring til sveis, koble inspeksjonsplanen til kanttilstand, rengjøring før sveising, hjelpegasshistorikk og akseptkriteriene for den ferdige sveisen.
- Før produksjonen frigis, foreta en representativ prøvesveis og kontroller den mot tegningen, krav om aksept fra kunden, intern arbeidsinstruks eller kvalifisert prosedyre.
Anskaffelsesteam bør be leverandører om en forbruksmateriellliste som tilordner delnavn til applikasjoner, tillatte vedlikeholdshandlinger og erstatningskriterier. Prosessteam bør deretter koble denne listen til materialene og tykkelsesområdene som faktisk kjøres på fabrikken.
Sikkerhetssjekker for å følge rutinen for forbruksvarer
Hold forbruksmateriell inspeksjon inne i sikkerhetssystemet på stedet: isoler energi før manuell tilgang, oppretthold avtrekkskontroller og følg gjeldende krav til laser, sveising og lokale arbeidsplasser.
Før du berører eller åpner et sveisehodeområde, slå av utstyret og koble fra gjeldende strømkilde eller batteri i henhold til bruksanvisningen og prosedyren på stedet. Ikke stol på en generell vedlikeholdssjekkliste som en erstatning for energiisolering.
CDC/NIOSH-siden på sveiserøyk og mangan angir at sveiserøyk er sammensatt av metaller, kan inneholde mangan og kan variere med sveisetilsatsmaterialer, materialer, uedelt metall og arbeidsforhold.
NIOSH bemerker også at sveising med begrenset plass kan øke eksponeringen for mangandamp, så lukkede armaturer, tanker, rør eller begrensede arbeidsområder fortjener ytterligere gjennomgang.
NIOSH beskriver sveiseoperasjoner som å produsere gassformige og aerosol-biprodukter og gir røykavsugspistoler koblet til eksos- og filtersystemer som et eksempel på tekniske kontroller for sveiserøyk.
For lasersveiseceller, håndholdte stasjoner og rørbehandlingsområder, bekreft den faktiske kontrollmetoden med utstyrshåndboken, anleggets sikkerhetsfil og reglene som er vedtatt i destinasjonslandet eller -regionen.
Hvordan redusere nedetid fra forbruksproblemer
Reduser nedetid ved å behandle forbruksvarer som planlagte produksjonsinnsatser, ikke nødreservedeler.
- Lag en maskinspesifikk forbruksmateriell liste med godkjente delenumre, minimumslagernivåer, lagringskrav og ansvarlig personell.
- Hold ren oppbevaring for optikkrelaterte gjenstander og separer skadede, mistenkelige og nye deler slik at de ikke blandes under et skift.
- Koble erstatningsposter til jobbtype, materiale, tykkelse, operatørnotater og akseptresultater for å identifisere gjentatte årsaker.
- Lær operatører å stoppe tidlig for unormal sveiseoppførsel i stedet for å fortsette til en batch mislykkes inspeksjon.
- Gjennomgå gjentakende utskiftingshendelser mot inventar, kantpreparering, skjermingsoppsett, gasskvalitet, trådmating og produksjonshåndtering.
- Bruk manualen for nøyaktige intervaller og metoder.
- Bruk tilstand og akseptresultater for daglige beslutninger.
- Bruk poster for å skille normal slitasje fra prosessproblemer.
Konklusjon
Den beste erstatningsregelen er manuell først og tilstandsbasert: inspiser før risikoen øker, rengjør bare når den er godkjent, skift ut når tilstanden eller godkjenningsresultatene krever det, og noter nok detaljer for å forhindre gjentatt nedetid.
For metall- og rørbearbeidingsfabrikker fungerer vedlikehold av lasersveising av forbruksvarer best når innkjøp, prosessteknikk, operatører og sikkerhetspersonell bruker samme beslutningsvei. Definer forbruksmateriell, inspiser rundt prosessendringer, beskytt arbeidere under tilgang, bekreft aksept etter enhver handling, og hold kundespesifikke intervaller knyttet til den offisielle dokumentasjonen for maskinen som er i bruk.
Vanlige spørsmål om vedlikehold av forbruksvarer for lasersveising
Disse spørsmålene hjelper kjøpere og prosessteam med å gjøre inspeksjon av forbruksvarer til en praktisk fabrikkrutine.
Kan jeg bruke én universell erstatningssyklus for hvert lasersveisetilsetningsmateriale?
Nei. Bruk maskinmanualen, faktisk jobbmiks, forbruksmateriale og godkjenningsresultater. En universell syklus kan føre til for tidlig utskifting i en prosess og sen utskifting i en annen.
Bør forbruksvarer kontrolleres før hvert skift?
Følg utstyrsdokumentasjonen. Mange fabrikker bruker også en kort visuell sjekk før skift for åpenbar forurensning, passformproblemer, manglende deksler eller lagerproblemer fordi det er raskere enn å stoppe midtveis.
Hvordan vet operatørene om de skal rengjøre eller erstatte en beskyttelsesgjenstand?
Rengjør kun når bruksanvisningen tillater det og delen ikke har skader på avvisningsnivå. Bytt ut eller eskaler når skade, forurensning, dårlige sitteplasser eller mislykket aksept gjenstår etter tillatt handling.
Hvorfor påvirker en material- eller tykkelsesendring inspeksjon av forbruksvarer?
NIOSH uttaler at eksponering for sveiserøyk kan variere med sveisetilsetningsmaterialer, materialer og uedelt metall; prosessteam bør også forvente at jobbendringer påvirker inspeksjonsprioriteter og akseptkontroller.
Hvilke reservedeler bør innkjøp ha på lager?
Start med den maskinspesifikke listen fra leverandøren, sett deretter lagernivåer fra faktisk bruk, ledetid, jobbkritikk og kostnadene ved å stoppe en kvalifisert produksjon.
Hva bør sjekkes etter at et forbruksmateriell er skiftet?
Bekreft riktig plassering, godkjent oppsett, skjermings- eller hjelpeforhold, prøvesveisets utseende og akseptkriteriene som kreves av tegningen, arbeidsinstruksen eller kundespesifikasjonen.
Hvilket sikkerhetstrinn kommer før manuell tilgang til sveisehodet?
Slå av utstyret og koble fra gjeldende strømkilde eller batteri i henhold til maskinhåndboken og stedetsprosedyren før du berører eller åpner det tillatte tilgangsområdet.