Materiały dodatkowe do spawania laserowego należy sprawdzać zawsze, gdy wymaga tego instrukcja, po zmianie procesu, przed pracami o krytycznym znaczeniu dla odbioru oraz zawsze, gdy jakość spoiny, dopasowanie, rozpryski, osłona lub obserwacje operatora sugerują, że ścieżka wiązki lub ścieżka osłony może nie być już stabilna. Wymień materiał eksploatacyjny, jeśli czyszczenie lub regulacja nie przywróci wymaganego rezultatu, i dostosuj odstępy czasu, metody czyszczenia i limity akceptacji dla danego modelu do instrukcji obsługi maszyny i kwalifikacji procesu.
Co zalicza się do materiałów dodatkowych do spawania laserowego?
Materiały eksploatacyjne należy traktować jak części głowicy spawającej i ścieżki podporowej, które mogą ulec zużyciu, zanieczyszczeniu lub wymianie w ramach rutynowej pracy.
Elementy zabezpieczające ścieżkę wiązki
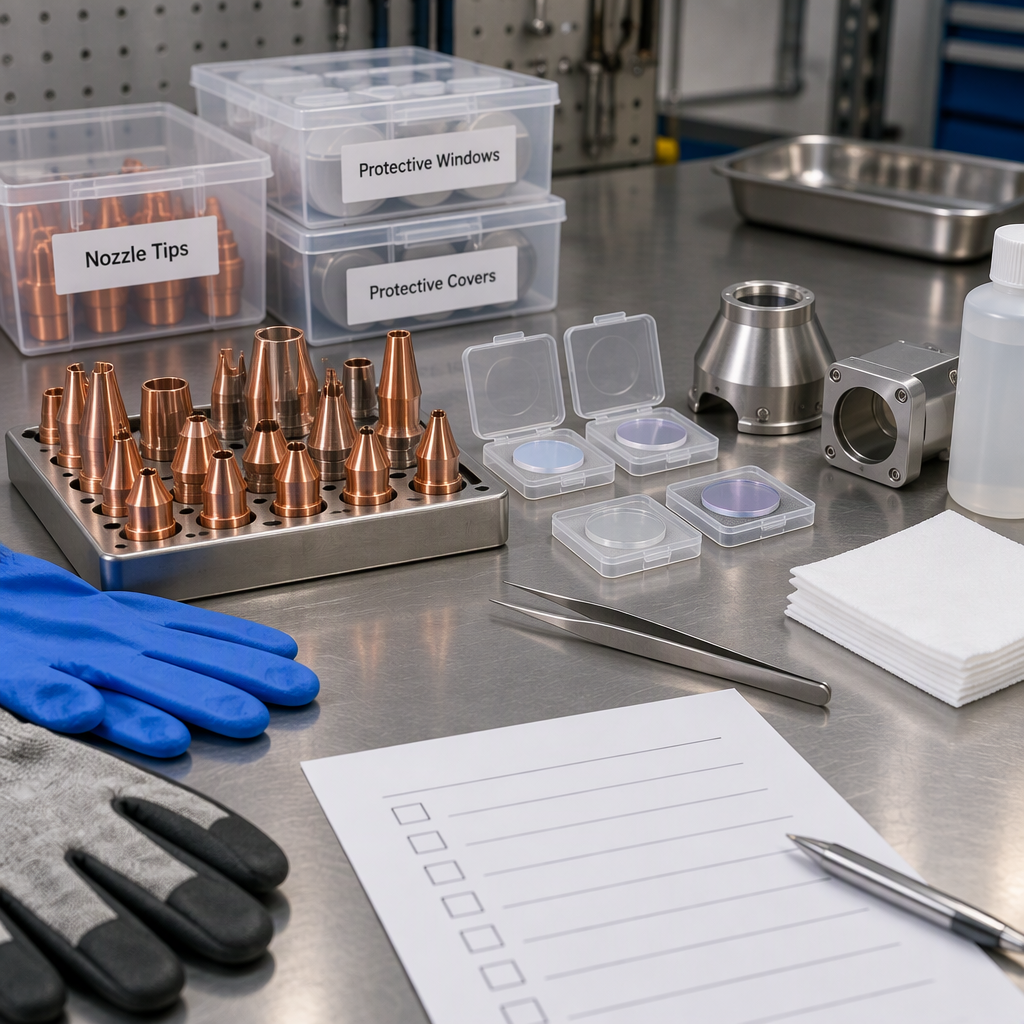
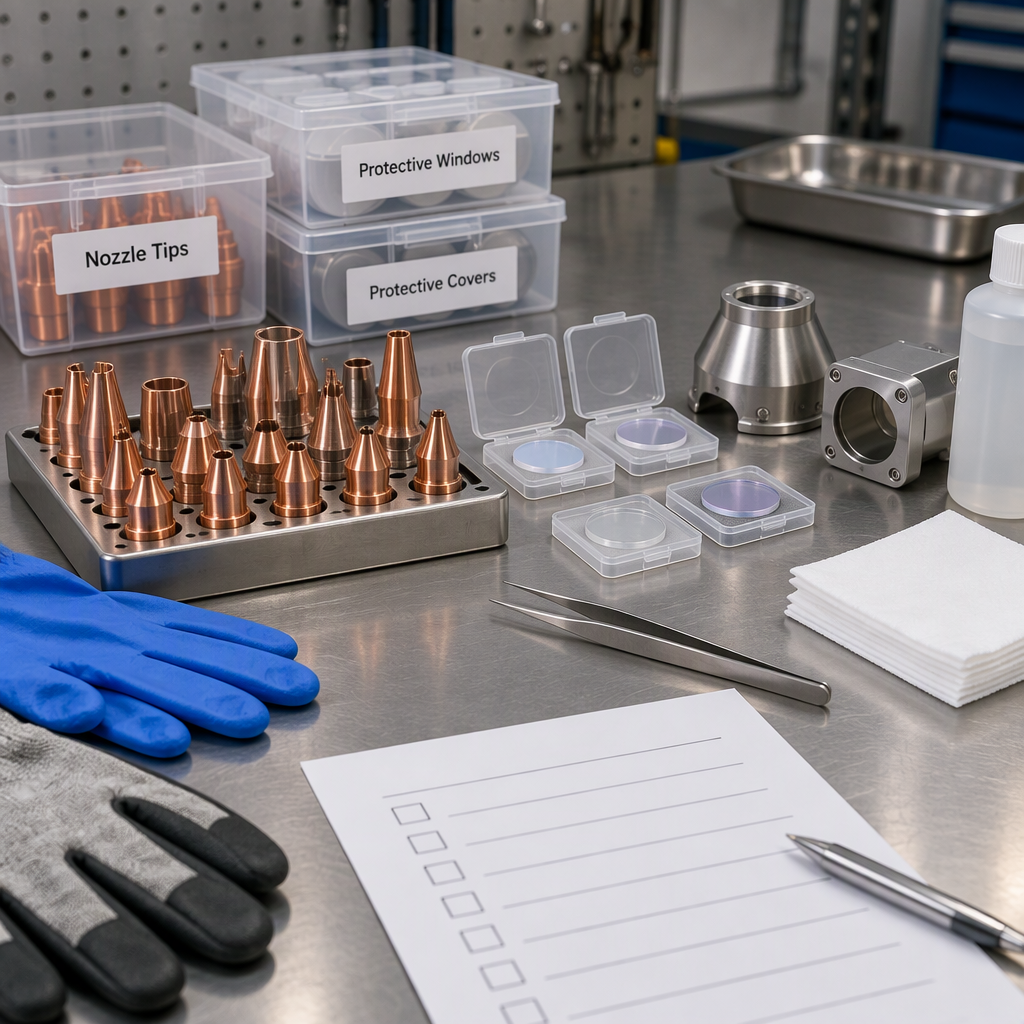
Opublikowana lista części do ręcznego systemu spawania laserowego zawiera okienka ochronne, wymienną soczewkę skupiającą i osłony ochronne głowicy spawalniczej wśród części serwisowych i materiałów eksploatacyjnych tego systemu.
W przypadku własnego sprzętu sprawdź dokładnie chronione elementy optyczne, metodę czyszczenia i numery części zamiennych w dokumentacji maszyny.
Dysza i elementy czołowe
Ten sam typ wykazu producentów określa końcówki dysz jako części lub materiały eksploatacyjne do ręcznego systemu spawania laserowego.
Stan dyszy ma znaczenie, ponieważ konfiguracja z przodu pomaga zachować fizyczne powiązanie pomiędzy głowicą spawającą, przepływem osłonowym i przedmiotem obrabianym.
Dla kupującego lub inżyniera procesu praktyczna lista powinna zawierać części, z którymi Twój zespół ma do czynienia wielokrotnie: dysze, okienka ochronne, soczewki, w przypadku których dozwolona jest obsługa użytkownika, osłony, elementy ścieżki gazowej, punkty styku podawania drutu, jeśli ma to zastosowanie, oraz wszelkie osprzęt i akcesoria wymienione przez dostawcę. Nie zakładaj, że lista części innej marki dotyczy Twojej maszyny.
Kiedy operatorzy powinni sprawdzać materiały eksploatacyjne?
Sprawdzaj materiały eksploatacyjne zgodnie z harmonogramem podanym w instrukcji obsługi maszyny, a także po każdym zdarzeniu, które mogłoby zmienić jakość spoiny, dostawę wiązki, osłonę lub wyniki odbioru.
- Sprawdź przed nową pracą, gdy zmienią się materiał, grubość, konstrukcja złącza, drut wypełniający, konfiguracja ekranu lub wymagania akceptacji.
- Sprawdź po kolizji, nietypowym dźwięku, niestabilnym zachowaniu przypominającym łuk, nieoczekiwanym odpryskach, złym wyglądzie stopki lub nagłym wzroście liczby przeróbek.
- Sprawdź przed długą serią produkcyjną, aby problem z niedrogimi materiałami eksploatacyjnymi nie stał się przestojem na poziomie partii.
- Po czyszczeniu, wymianie lub regulacji należy sprawdzić, czy głowica jest prawidłowo zmontowana i czy proces powraca do zatwierdzonej konfiguracji.
- Sprawdź, kiedy operatorzy zgłoszą zmniejszoną widoczność, zanieczyszczenie w pobliżu przedniej szyby, nieregularność przepływu gazu lub powtarzające się uruchomienia i zatrzymania.
Stały przedział kalendarzowy ma sens tylko wtedy, gdy wynika z dokumentacji Twojego sprzętu i historii eksploatacji. W zakładach zajmujących się mieszaną obróbką blach i rur wyzwalacze oparte na stanie są często bardziej przydatne niż pojedynczy cykl uniwersalny, ponieważ zadania mogą się różnić w zależności od materiału, grubości, dostępu do złączy, stabilności mocowania i długości produkcji.
Jak zorganizować przepływ pracy w zakresie konserwacji materiałów eksploatacyjnych do spawania laserowego
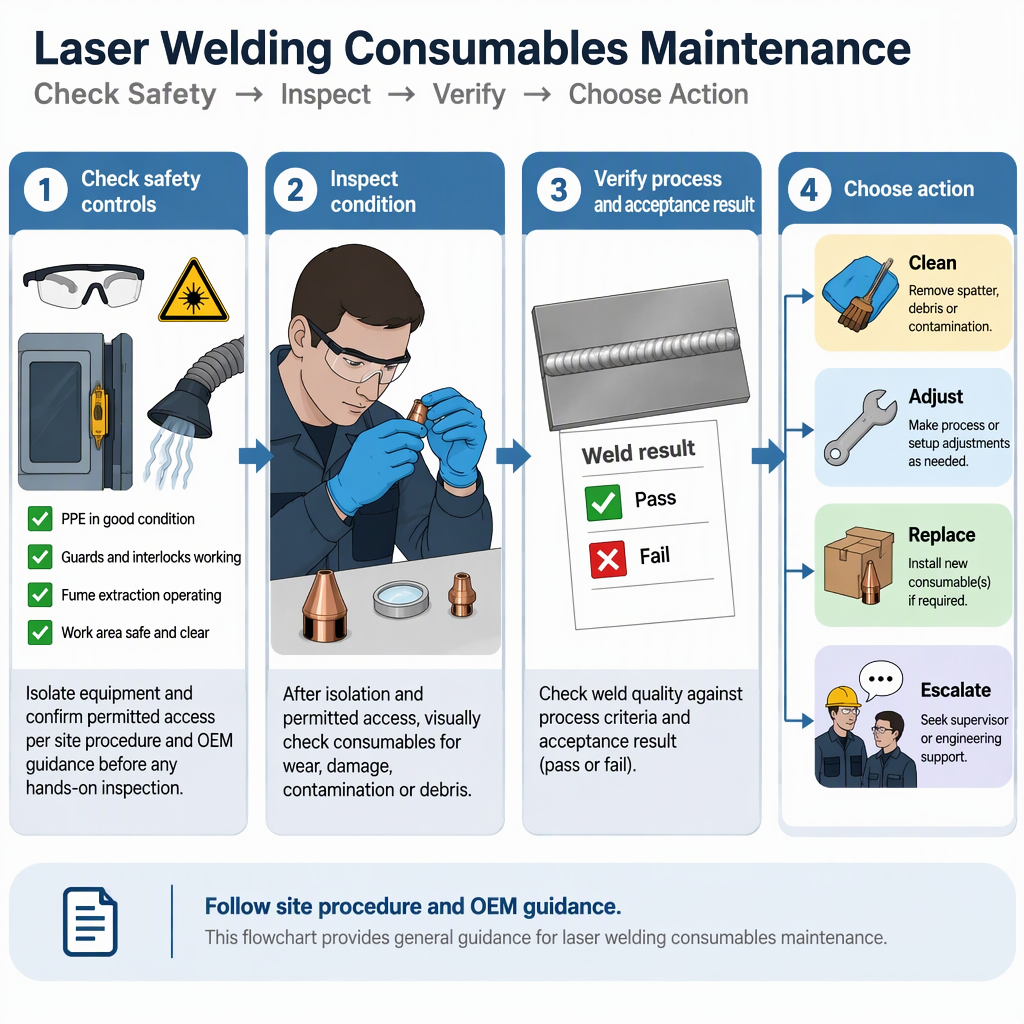
Użyj krótkiego przepływu pracy, który oddziela bezpieczny dostęp, kontrolę wzrokową, dozwolone czyszczenie, wymianę, potwierdzenie konfiguracji i prowadzenie dokumentacji.
- Przed ręcznym dostępem do głowicy spawającej należy wyłączyć urządzenie i odłączyć odpowiednie źródło zasilania lub akumulator zgodnie z instrukcją obsługi urządzenia i procedurą blokowania miejsca pracy.
- Pozwól przeszkolonemu personelowi otwierać tylko te punkty dostępu, na które pozwala instrukcja; nie omijaj osłon, blokad, osłon ani elementów kontroli bezpieczeństwa lasera.
- Sprawdź widoczny stan dysz, okienek ochronnych, pokryw, kanałów gazowych, obszarów styku podawania drutu i wszelkich zdejmowanych elementów czołowych wskazanych przez dostawcę.
- Czyść wyłącznie za pomocą zatwierdzonej metody, zatwierdzonych narzędzi i materiałów eksploatacyjnych zatwierdzonych dla tego modelu; jeśli instrukcja nie pozwala na czyszczenie, wymień część lub oddaj do serwisu.
- Zmontuj ponownie, stosując określoną orientację, dopasowanie i metodę osadzania z instrukcji, a następnie sprawdź wyniki ekranowania, wyrównania i spawania próbnego przed wydaniem do produkcji.
- Zapisz zmienioną część, powód działania, warunki pracy, obserwację operatora i wynik akceptacji, aby można było prześledzić powtarzające się problemy.
Nie zamieniaj konserwacji materiałów eksploatacyjnych w niezatwierdzoną konserwację maszyny. Jeśli część wymaga demontażu w sposób wykraczający poza instrukcję, zatrzymaj się i zaangażuj dostawcę lub wykwalifikowany personel serwisowy.
Kiedy wymienić zamiast czyścić lub regulować
Wymień materiał eksploatacyjny, jeśli jest uszkodzony, zanieczyszczony w sposób wykraczający poza zatwierdzoną metodę czyszczenia, nie jest prawidłowo osadzony lub nie zapewnia wymaganego wyniku spawania po dozwolonej regulacji.
| Obserwacja | Pierwsze działanie | Wymień kiedy |
|---|
| Kurz, pozostałości dymu lub lekkie zanieczyszczenie powierzchni | Stosuj zatwierdzoną ręczną metodę czyszczenia | Czyszczenie jest niedozwolone, pozostają zanieczyszczenia lub spoina odbiorcza nadal nie działa |
| Pęknięty, spalony, wgłębiony, wypaczony lub porysowany przedmiot | Zatrzymaj użycie produkcyjne i porównaj z kryteriami odrzucenia zawartymi w instrukcji | Uszkodzenie ma wpływ na chronioną ścieżkę optyczną, stan dyszy, dopasowanie lub funkcję bezpieczeństwa |
| Luźny krój, nieprawidłowe osadzenie lub powtarzający się ruch | Zainstaluj ponownie tylko zgodnie z zaleceniami dostawcy | Część nie może być bezpiecznie osadzona lub element ustalający jest zużyty |
| Wygląd spoiny zmienia się po zmianie zadania | Potwierdź konfigurację, stan gazu, drutu, materiału i osprzętu | Znana dobra konfiguracja nie zostaje przywrócona po autoryzowanym czyszczeniu lub regulacji |
Wyczyść lub wyreguluj
Wybierz tę metodę, jeśli instrukcja pozwala na takie działanie, część nie ma uszkodzeń na poziomie odrzucenia, a spawanie próbne powróci do zadowalającego wyniku.
Wymień lub eskaluj
Wybierz tę metodę, jeśli część jest fizycznie uszkodzona, metoda czyszczenia jest niepewna, problem z dopasowaniem powtarza się lub nie można przywrócić akceptacji.
Dopasuj kontrolę do kontroli materiału, grubości, procesu i akceptacji
Zwiększ dyscyplinę inspekcji, gdy zmieniają się warunki pracy, ponieważ materiały, materiały eksploatacyjne, metale nieszlachetne i środowisko pracy mogą zmienić narażenie na spawanie i zachowanie procesu.
- NIOSH stwierdza, że narażenie na dymy spawalnicze może się różnić w zależności od takich czynników, jak materiały spawalnicze, materiały i metale nieszlachetne.
- W przypadku prac z blachą należy sprawdzić materiały eksploatacyjne przy zmianie stopu, powłoki, grubości, dostępu do złącza lub poziomu akceptacji kosmetyków.
- W przypadku obróbki rur należy sprawdzić stan końcówki, gdy zmieni się obwód, dopasowanie, powtarzalność mocowania, kąt dostępu lub pokrycie ekranu.
- W przypadku procesów od cięcia do spawania należy połączyć plan kontroli ze stanem krawędzi, czyszczeniem przed spawaniem, historią gazów pomocniczych i kryteriami akceptacji gotowej spoiny.
- Przed zwolnieniem do produkcji należy wykonać reprezentatywną spoinę próbną i sprawdzić ją z rysunkiem, wymaganiami akceptacji klienta, wewnętrzną instrukcją pracy lub kwalifikowaną procedurą.
Zespoły zaopatrzeniowe powinny poprosić dostawców o listę materiałów eksploatacyjnych, która przyporządkowuje nazwy części do zastosowań, dozwolonych działań konserwacyjnych i kryteriów wymiany. Zespoły procesowe powinny następnie powiązać tę listę z materiałami i zakresami grubości faktycznie stosowanymi w fabryce.
Kontrole bezpieczeństwa w celu dotrzymania rutynowych czynności związanych z materiałami eksploatacyjnymi
Kontroluj materiały eksploatacyjne w systemie bezpieczeństwa miejsca pracy: odizoluj energię przed dostępem ręcznym, utrzymuj kontrolę oparów i postępuj zgodnie z obowiązującymi wymaganiami dotyczącymi lasera, spawania i lokalnymi wymaganiami dotyczącymi miejsca pracy.
Przed dotknięciem lub otwarciem jakiegokolwiek obszaru głowicy spawającej należy wyłączyć urządzenie i odłączyć odpowiednie źródło zasilania lub akumulator zgodnie z instrukcją i procedurami obowiązującymi w miejscu pracy. Nie należy polegać na ogólnej liście kontrolnej konserwacji jako substytucie izolacji energetycznej.
Strona CDC/NIOSH na dymy spawalnicze i mangan stwierdza, że dymy spawalnicze składają się z metali, mogą zawierać mangan i mogą różnić się w zależności od materiałów spawalniczych, materiałów, metali nieszlachetnych i warunków pracy.
NIOSH zauważa również, że spawanie w ograniczonej przestrzeni może zwiększać narażenie na opary manganu, dlatego zamknięte osprzęt, zbiorniki, rury lub ograniczone obszary robocze zasługują na dodatkowy przegląd.
NIOSH opisuje operacje spawalnicze jako wytwarzające gazowe i aerozolowe produkty uboczne i daje Pistolety odciągowe podłączone do układów wydechowych i filtrów jako przykład inżynieryjnej kontroli dymów spawalniczych.
W przypadku stanowisk do spawania laserowego, stanowisk ręcznych i obszarów obróbki rur należy potwierdzić rzeczywistą metodę kontroli w instrukcji sprzętu, dokumentacji bezpieczeństwa obiektu oraz zasadach przyjętych w kraju lub regionie docelowym.
Jak ograniczyć przestoje spowodowane problemami z materiałami eksploatacyjnymi
Skróć przestoje, traktując materiały eksploatacyjne jako planowane wejścia do produkcji, a nie awaryjne części zamienne.
- Utwórz listę materiałów eksploatacyjnych dla konkretnej maszyny, zawierającą zatwierdzone numery części, minimalne poziomy zapasów, wymagania dotyczące przechowywania i odpowiedzialny personel.
- Przedmioty związane z optyką należy przechowywać w czystym miejscu i oddzielać uszkodzone, podejrzane i nowe części, aby nie pomieszały się podczas zmiany.
- Połącz zapisy wymiany z rodzajem zadania, materiałem, grubością, notatkami operatora i wynikami akceptacji, aby zidentyfikować powtarzające się przyczyny.
- Przeszkol operatorów, aby zatrzymywali się wcześniej w przypadku nieprawidłowego zachowania się spoiny, zamiast kontynuować pracę do czasu, aż partia nie przejdzie kontroli.
- Przeglądanie powtarzających się zdarzeń związanych z wymianą osprzętu, przygotowaniem krawędzi, konfiguracją ekranowania, jakością gazu, podawaniem drutu i obsługą produkcji.
- Aby poznać dokładne odstępy czasu i metody, skorzystaj z instrukcji.
- Wykorzystuj wyniki warunków i akceptacji do podejmowania codziennych decyzji.
- Korzystaj z zapisów, aby oddzielić normalne zużycie od problemów procesowych.
Wniosek
Najlepsza zasada wymiany polega na tym, aby najpierw wykonywać ją ręcznie i opierać się na stanie: sprawdzać przed wzrostem ryzyka, czyścić tylko po zatwierdzeniu, wymieniać, gdy wymaga tego stan lub wyniki odbioru, i rejestrować wystarczająco dużo szczegółów, aby zapobiec powtarzającym się przestojom.
W przypadku fabryk zajmujących się obróbką blachy i rur konserwacja materiałów eksploatacyjnych do spawania laserowego sprawdza się najlepiej, gdy zaopatrzenie, inżynieria procesowa, operatorzy i personel odpowiedzialny za bezpieczeństwo kierują się tą samą ścieżką decyzyjną. Zdefiniuj materiały eksploatacyjne, kontroluj zmiany w procesie, chroń pracowników podczas dostępu, potwierdzaj akceptację po każdej czynności i powiązuj określone przez klienta odstępy czasu z oficjalną dokumentacją używanej maszyny.
Często zadawane pytania dotyczące konserwacji materiałów eksploatacyjnych do spawania laserowego
Pytania te pomagają kupującym i zespołom procesowym przekształcić kontrolę materiałów eksploatacyjnych w praktyczną rutynę fabryczną.
Czy mogę zastosować jeden uniwersalny cykl wymiany dla każdego materiału dodatkowego do spawania laserowego?
Nie. Skorzystaj z instrukcji obsługi maszyny, rzeczywistego zestawu zadań, stanu materiałów eksploatacyjnych i wyników akceptacji. Cykl uniwersalny może prowadzić do przedwczesnej wymiany w jednym procesie i późnej wymiany w innym.
Czy materiały eksploatacyjne należy sprawdzać przed każdą zmianą?
Postępuj zgodnie z dokumentacją sprzętu. Wiele fabryk przeprowadza także krótką kontrolę wizualną przed zmianą pod kątem oczywistych zanieczyszczeń, problemów z dopasowaniem, brakujących pokryw lub problemów z zapasami, ponieważ jest to szybsze niż zatrzymanie w połowie cyklu.
Skąd operatorzy wiedzą, czy wyczyścić lub wymienić element ochronny?
Czyść tylko wtedy, gdy pozwala na to instrukcja, a część nie ma uszkodzeń kwalifikujących się do odrzucenia. Wymień lub eskaluj, jeśli po dozwolonym działaniu nadal występują uszkodzenia, zanieczyszczenia, złe osadzenie lub brak akceptacji.
Dlaczego zmiana materiału lub grubości wpływa na kontrolę materiałów eksploatacyjnych?
NIOSH stwierdza, że narażenie na dymy spawalnicze może się różnić w zależności od materiałów spawalniczych, materiałów i metali nieszlachetnych; zespoły procesowe powinny również oczekiwać, że zmiany stanowisk będą miały wpływ na priorytety inspekcji i kontrole akceptacji.
Które zapasowe materiały eksploatacyjne warto mieć w magazynie?
Zacznij od listy specyficznej maszyny od dostawcy, a następnie ustaw poziomy zapasów na podstawie rzeczywistego wykorzystania, czasu realizacji, krytyczności zadania i kosztu zatrzymania kwalifikowanej serii produkcyjnej.
Co należy sprawdzić po wymianie materiału eksploatacyjnego?
Potwierdź prawidłowe osadzenie, zatwierdzoną konfigurację, warunki ekranowania lub wspomagania, wygląd spoiny próbnej i kryteria akceptacji wymagane na rysunku, instrukcji roboczej lub specyfikacji klienta.
Jaki krok bezpieczeństwa poprzedza ręczny dostęp do głowicy spawającej?
Przed dotknięciem lub otwarciem dozwolonego obszaru dostępu wyłącz urządzenie i odłącz odpowiednie źródło zasilania lub akumulator zgodnie z instrukcją obsługi maszyny i procedurami obowiązującymi w miejscu pracy.