مواد مصرفی جوش لیزری را هر زمان که کتابچه راهنمای آن نیاز دارد، پس از تغییر فرآیند، قبل از انجام کارهای حیاتی، و هر زمان که کیفیت جوش، تناسب، پاشش، محافظ یا مشاهدات اپراتور نشان می دهد که مسیر پرتو یا مسیر محافظ ممکن است دیگر پایدار نباشد، بازرسی کنید. هنگامی که تمیز کردن یا تنظیم نمی تواند نتیجه مورد نیاز را بازگرداند، یک ماده مصرفی را جایگزین کنید و فواصل زمانی خاص مدل، روش های تمیز کردن و محدودیت های پذیرش را با دفترچه راهنمای ماشین و شرایط فرآیند خود مرتبط نگه دارید.
چه چیزی به عنوان یک ماده مصرفی جوش لیزری محسوب می شود؟
مواد مصرفی را بهعنوان بخشهایی در سر جوش و مسیر تکیهگاهی که انتظار میرود فرسوده شوند، آلوده شوند یا بهعنوان بخشی از عملیات معمول تغییر کنند، در نظر بگیرید.
موارد حفاظت از مسیر پرتو
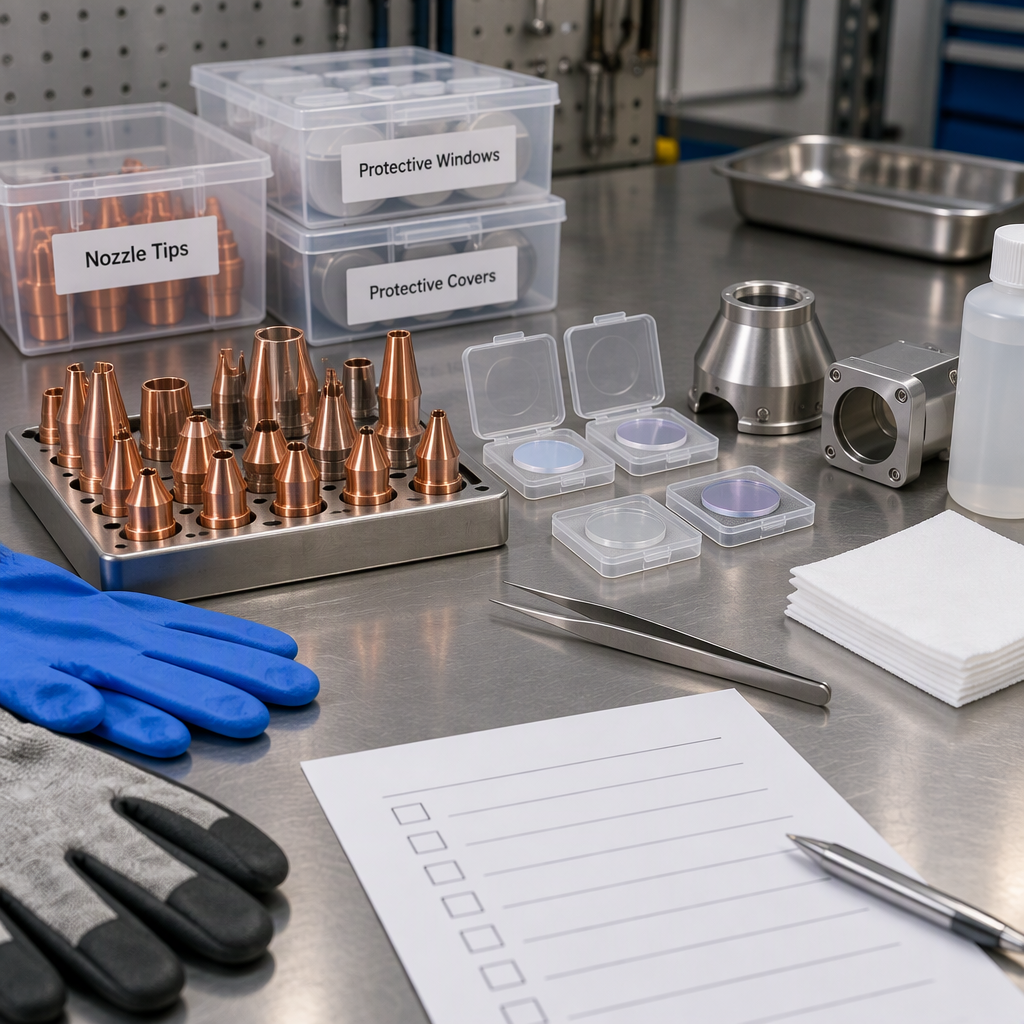
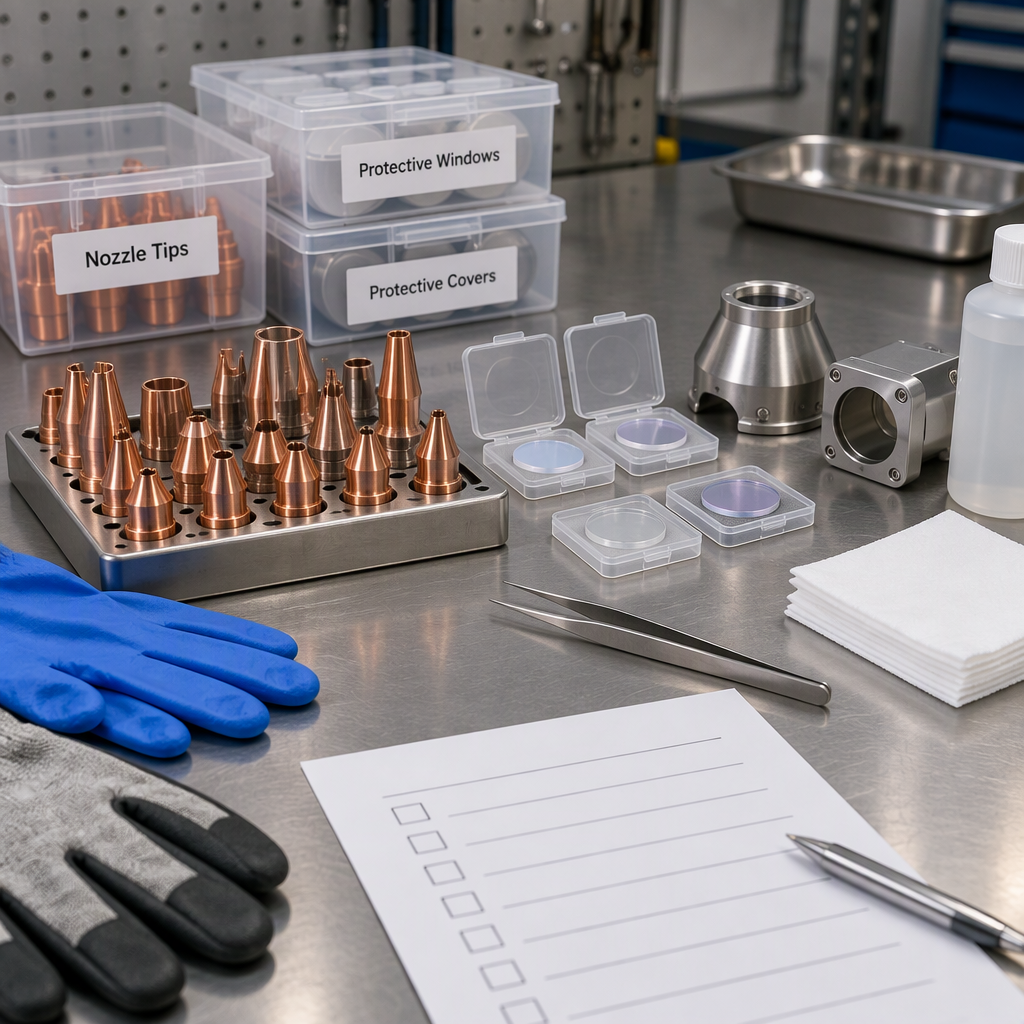
فهرست قطعات منتشر شده برای یک سیستم جوش لیزری دستی، پنجرههای محافظ، یک لنز فوکوس جایگزین، و پوششهای محافظ سر جوش را در میان قطعات خدمات یا مواد مصرفی آن سیستم شناسایی میکند.
برای تجهیزات خود، عناصر نوری محافظت شده دقیق، روش تمیز کردن و شماره قطعات جایگزین را در مستندات دستگاه تأیید کنید.
اقلام نازل و جلویی
همان نوع فهرست سازنده، نوک نازل را به عنوان قطعات یا مواد مصرفی برای یک سیستم جوش لیزری دستی شناسایی می کند.
وضعیت نازل مهم است زیرا تنظیمات قسمت جلویی به حفظ رابطه فیزیکی بین سر جوش، جریان محافظ و قطعه کار کمک می کند.
برای یک خریدار یا مهندس فرآیند، لیست عملی باید شامل قطعاتی باشد که تیم شما به طور مکرر آنها را مدیریت میکند: نازلها، پنجرههای محافظ، لنزهایی که در آن خدمات کاربر مجاز است، روکشها، موارد مسیر گاز، نقاط تماس سیمکشی در صورت وجود، و هرگونه لوازم جانبی یا لوازم جانبی که توسط تامینکننده نامگذاری شده است. فرض نکنید لیست قطعات برند دیگری برای دستگاه شما اعمال می شود.
اپراتورها چه زمانی باید مواد مصرفی را بازرسی کنند؟
مواد مصرفی را بر اساس برنامه در دفترچه راهنمای ماشین و همچنین پس از هر رویدادی که می تواند کیفیت جوش، تحویل تیر، محافظ یا نتایج پذیرش را تغییر دهد، بررسی کنید.
- هنگامی که مواد، ضخامت، طراحی اتصال، سیم پرکننده، تنظیمات محافظ یا الزامات پذیرش تغییر می کند، قبل از کار جدید، بازرسی کنید.
- پس از برخورد، صدای غیرعادی، رفتار ستون قوس مانند ناپایدار، پاشش غیرمنتظره، ظاهر ضعیف مهره، یا افزایش ناگهانی دوباره کاری، بازرسی کنید.
- قبل از یک دوره تولید طولانی بازرسی کنید تا یک مشکل مصرفی کم هزینه تبدیل به یک رویداد خرابی در سطح دسته ای نشود.
- پس از تمیز کردن، تعویض یا تنظیم، بررسی کنید تا مطمئن شوید که سر به درستی مونتاژ شده است و فرآیند به تنظیمات تایید شده باز می گردد.
- هنگامی که اپراتورها کاهش دید، آلودگی نزدیک شیشه جلو، بی نظمی جریان گاز، یا شروع و توقف مکرر را گزارش می کنند، بررسی کنید.
یک فاصله تقویم ثابت تنها زمانی مفید است که از اسناد تجهیزات و سابقه عملیات شما باشد. در کارگاه های مخلوط ورق فلز و لوله، ماشه های مبتنی بر شرایط اغلب مفیدتر از یک چرخه جهانی هستند زیرا کارها می توانند بر اساس مواد، ضخامت، دسترسی به اتصالات، پایداری اتصالات و طول تولید متفاوت باشند.
نحوه سازماندهی جریان کار تعمیر و نگهداری مواد مصرفی جوش لیزری
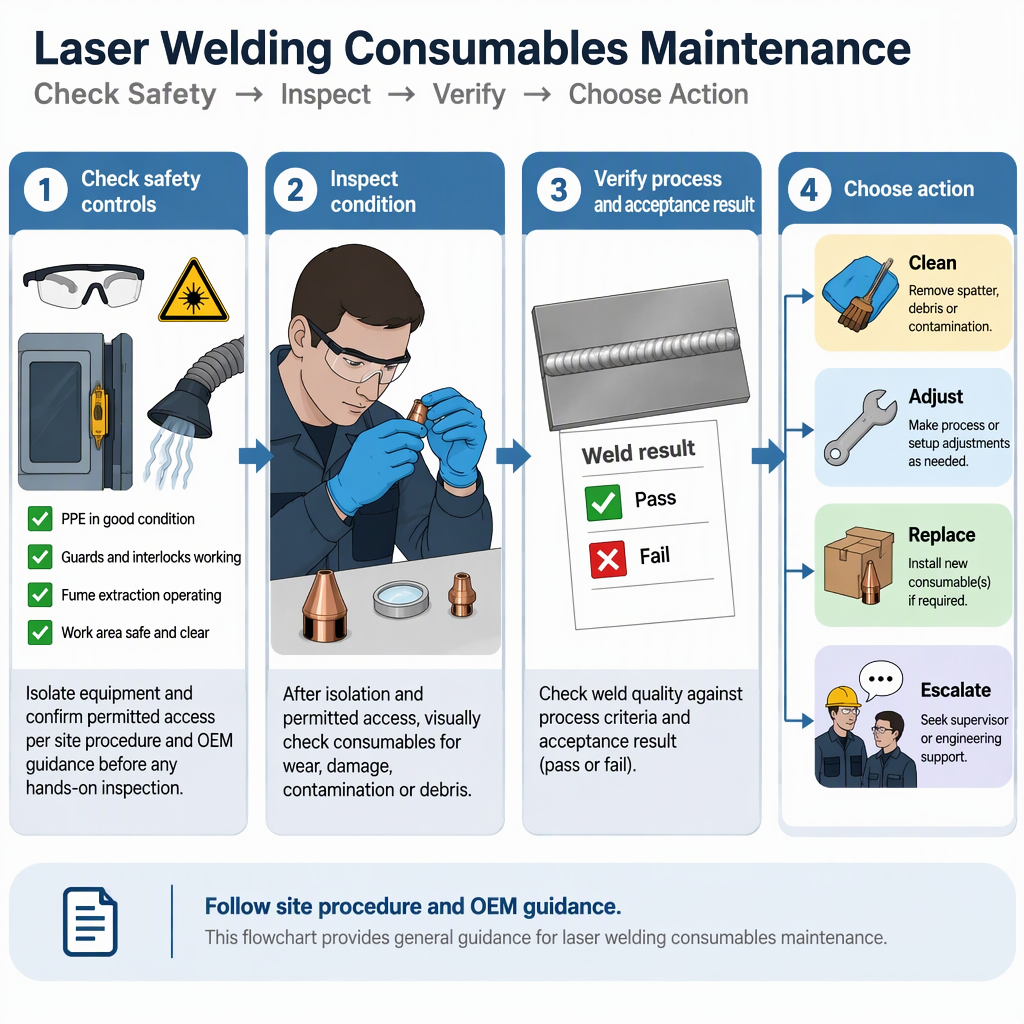
از یک گردش کار کوتاه استفاده کنید که دسترسی ایمن، بازرسی بصری، تمیز کردن مجاز، جایگزینی، تأیید راه اندازی و نگهداری سوابق را از هم جدا می کند.
- قبل از دسترسی دستی به سر جوش، تجهیزات را خاموش کنید و منبع برق یا باتری مربوطه را طبق دستورالعمل دستگاه و روش قفل سایت جدا کنید.
- اجازه دهید پرسنل آموزش دیده فقط نقاط دسترسی را که کتابچه اجازه می دهد باز کنند. از حفاظ ها، اینترلاک ها، پوشش ها یا کنترل های ایمنی لیزری عبور نکنید.
- وضعیت قابل مشاهده نازلها، پنجرههای محافظ، پوششها، گذرگاههای گاز، نواحی تماس با سیم و هر اقلام قابل جابجایی جلویی که توسط تامینکننده نامگذاری شده است را بررسی کنید.
- فقط با روش تایید شده، ابزار تایید شده و مواد مصرفی تایید شده برای آن مدل تمیز کنید. اگر دفترچه راهنما اجازه تمیز کردن را نمی دهد، قطعه را تعویض کنید یا به سرویس بروید.
- با جهت گیری، تناسب و روش نشیمن مشخص شده در دفترچه راهنما مجدداً مونتاژ کنید، سپس نتایج حفاظ، تراز و جوش آزمایشی را قبل از انتشار بررسی کنید.
- قسمت تغییر یافته، دلیل اقدام، شرایط شغلی، مشاهده اپراتور و نتیجه پذیرش را ضبط کنید تا بتوان مسائل تکراری را ردیابی کرد.
تعمیر و نگهداری مواد مصرفی را به سرویس غیرمجاز ماشین تبدیل نکنید. اگر قطعه ای بیش از دستورالعمل دستی نیاز به جداسازی دارد، آن را متوقف کرده و تامین کننده یا پرسنل خدمات واجد شرایط را درگیر کنید.
زمان تعویض به جای تمیز کردن یا تنظیم کردن
هنگامی که یک ماده مصرفی آسیب دیده، آلوده به روش تمیز کردن تایید شده، ناتوانی در نشستن صحیح، یا عدم پشتیبانی از نتیجه جوش مورد نیاز پس از تنظیم مجاز، آن را تعویض کنید.
| مشاهده | اولین اقدام | جایگزین وقتی |
|---|
| گرد و غبار، بقایای دود، یا آلودگی سطحی سبک | از روش تمیز کردن مورد تایید دستی استفاده کنید | تمیز کردن مجاز نیست، آلودگی باقی میماند، یا جوش پذیرش هنوز خراب میشود |
| مورد ترک خورده، سوخته، سوراخ شده، تابیده یا خراشیده شده است | استفاده از تولید را متوقف کنید و با معیارهای رد راهنما مقایسه کنید | آسیب بر مسیر نوری محافظت شده، وضعیت نازل، تناسب یا عملکرد ایمنی تأثیر می گذارد |
| شل بودن، نشستن نادرست یا حرکت مکرر | فقط همانطور که توسط تامین کننده مشخص شده است دوباره نصب کنید | قطعه نمی تواند به طور ایمن بنشیند یا ویژگی نگهدارنده فرسوده شده است |
| ظاهر جوش بعد از تغییر شغل تغییر می کند | وضعیت راه اندازی، گاز، سیم، مواد و تجهیزات را تأیید کنید | یک تنظیم خوب شناخته شده پس از تمیز کردن یا تنظیم مجاز بازیابی نمی شود |
تمیز یا تنظیم کنید
این مسیر را زمانی انتخاب کنید که دفترچه راهنما اجازه عمل را می دهد، قطعه آسیبی در سطح رد ندارد و جوش آزمایشی به نتیجه واجد شرایط باز می گردد.
جایگزین یا تشدید شود
این مسیر را زمانی انتخاب کنید که قطعه از نظر فیزیکی آسیب دیده است، روش تمیز کردن نامشخص است، مشکل تناسب تکرار می شود یا پذیرش قابل بازیابی نیست.
بازرسی مطابق با مواد، ضخامت، فرآیند و بررسی های پذیرش
هنگام تغییر شرایط شغلی، نظم بازرسی را افزایش دهید، زیرا مواد، مواد مصرفی، فلز پایه و محیط کار می توانند قرار گرفتن در معرض جوشکاری و رفتار فرآیند را تغییر دهند.
- NIOSH بیان می کند که قرار گرفتن در معرض دود جوش می تواند با عواملی مانند مواد مصرفی جوشکاری، مواد و فلز پایه متفاوت باشد.
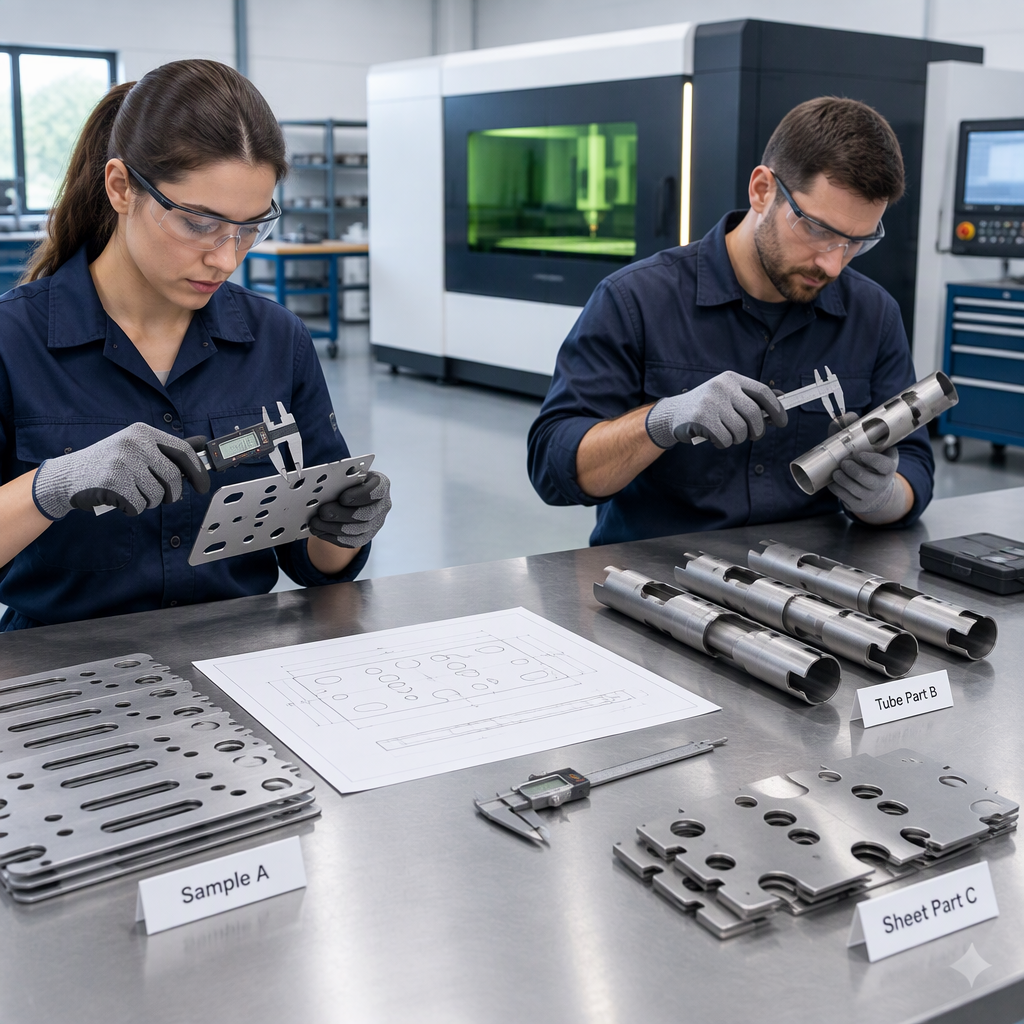
- برای کار با ورق فلز، هنگام تعویض آلیاژ، پوشش، ضخامت، دسترسی به اتصالات یا سطح پذیرش لوازم آرایشی، مواد مصرفی را بررسی کنید.
- برای پردازش لوله، شرایط قسمت جلویی را هنگام تغییر محیط، تناسب، تکرارپذیری ثابت، زاویه دسترسی یا پوشش محافظ بررسی کنید.
- برای جریان کار برش تا جوش، طرح بازرسی را به شرایط لبه، تمیز کردن قبل از جوشکاری، تاریخچه گاز کمکی و معیارهای پذیرش برای جوش تمام شده متصل کنید.
- قبل از انتشار تولید، یک جوش آزمایشی نماینده ایجاد کنید و آن را مطابق با نقشه، الزامات پذیرش مشتری، دستورالعمل کار داخلی یا رویه واجد شرایط بررسی کنید.
تیم های تدارکات باید از تامین کنندگان لیستی از مواد مصرفی بخواهند که نام قطعات را به برنامه ها، اقدامات مجاز تعمیر و نگهداری و معیارهای جایگزینی ترسیم کند. سپس تیم های فرآیند باید آن لیست را به مواد و محدوده ضخامتی که واقعاً در کارخانه اجرا می شود متصل کنند.
بررسی های ایمنی برای رعایت روال مواد مصرفی
بازرسی مواد مصرفی را در داخل سیستم ایمنی سایت نگه دارید: انرژی را قبل از دسترسی دستی جدا کنید، کنترل دود را حفظ کنید، و از لیزر، جوشکاری و الزامات محلی محل کار پیروی کنید.
قبل از لمس یا باز کردن هر ناحیه سر جوش، تجهیزات را خاموش کنید و منبع برق یا باتری مربوطه را طبق دستورالعمل و رویه سایت جدا کنید. به چک لیست تعمیر و نگهداری عمومی به عنوان جایگزینی برای جداسازی انرژی تکیه نکنید.
صفحه CDC/NIOSH در دود جوشکاری و منگنز بیان می کند که دود جوش از فلزات تشکیل شده است، ممکن است حاوی منگنز باشد و می تواند بسته به مواد مصرفی جوشکاری، مواد، فلز پایه و شرایط کاری متفاوت باشد.
NIOSH همچنین خاطرنشان می کند که جوشکاری در فضای محدود می تواند قرار گرفتن در معرض دود منگنز را افزایش دهد، بنابراین وسایل محصور، مخازن، لوله ها یا مناطق کار محدود مستحق بررسی بیشتر هستند.
NIOSH عملیات جوشکاری را به عنوان تولید محصولات فرعی گازی و آئروسل توصیف می کند و تفنگ های دودکش متصل به سیستم های اگزوز و فیلتر به عنوان نمونه ای از کنترل های مهندسی برای دودهای جوشکاری.
برای سلولهای جوش لیزری، ایستگاههای دستی و مناطق پردازش لوله، روش کنترل واقعی را با دفترچه راهنمای تجهیزات، پرونده ایمنی تأسیسات و قوانین اتخاذ شده در کشور یا منطقه مقصد تأیید کنید.
نحوه کاهش زمان خرابی ناشی از مشکلات مصرفی
با استفاده از مواد مصرفی به عنوان ورودی های برنامه ریزی شده تولید، نه قطعات یدکی اضطراری، زمان خرابی را کاهش دهید.
- فهرستی از مواد مصرفی مخصوص ماشین با شماره قطعات تایید شده، حداقل سطح موجودی، الزامات ذخیره سازی و پرسنل مسئول ایجاد کنید.
- وسایل مربوط به اپتیک را تمیز نگه دارید و قطعات آسیب دیده، مشکوک و جدید را جدا کنید تا در طول شیفت با هم مخلوط نشوند.
- سوابق جایگزینی را به نوع کار، مواد، ضخامت، یادداشتهای اپراتور و نتایج پذیرش پیوند دهید تا علل تکرار را شناسایی کنید.
- اپراتورها را آموزش دهید که بهدلیل رفتار غیرعادی جوش، بهجای ادامه کار تا زمانی که یک دسته بازرسی نمیشود، زود توقف کنند.
- رویدادهای تعویض مکرر را در مورد یراق آلات، آماده سازی لبه، راه اندازی محافظ، کیفیت گاز، تغذیه سیم و مدیریت تولید مرور کنید.
- از دفترچه راهنما برای فواصل و روش های دقیق استفاده کنید.
- از نتایج شرایط و پذیرش برای تصمیم گیری های روزانه استفاده کنید.
- از رکوردها برای جدا کردن سایش عادی از مشکلات فرآیند استفاده کنید.
نتیجه گیری
بهترین قانون جایگزینی، ابتدا دستی و مبتنی بر شرایط است: قبل از افزایش خطر، بازرسی کنید، فقط در صورت تایید آن را تمیز کنید، زمانی که شرایط یا نتایج پذیرش آن را ایجاب میکند، تعویض کنید، و جزئیات کافی را برای جلوگیری از تکرار خرابی ثبت کنید.
برای کارخانه های ورق فلز و لوله، تعمیر و نگهداری مواد مصرفی جوش لیزری زمانی بهترین کار را انجام می دهد که تدارکات، مهندسی فرآیند، اپراتورها و پرسنل ایمنی از یک مسیر تصمیم گیری استفاده می کنند. مواد مصرفی را تعریف کنید، تغییرات فرآیند را بررسی کنید، از کارگران در حین دسترسی محافظت کنید، پذیرش پس از هر اقدامی را تایید کنید، و فواصل زمانی خاص مشتری را با اسناد رسمی دستگاه در حال استفاده مرتبط نگه دارید.
سوالات متداول در مورد تعمیر و نگهداری مواد مصرفی جوش لیزری
این سوالات به خریداران و تیم های پردازش کمک می کند تا بازرسی مواد مصرفی را به یک روال عملی کارخانه تبدیل کنند.
آیا می توانم برای هر ماده مصرفی جوش لیزری از یک چرخه جایگزینی جهانی استفاده کنم؟
خیر. از دفترچه راهنمای ماشین، ترکیب کار واقعی، شرایط مصرفی و نتایج پذیرش استفاده کنید. یک چرخه جهانی می تواند منجر به جایگزینی زودرس در یک فرآیند و جایگزینی دیرهنگام در فرآیند دیگر شود.
آیا مواد مصرفی باید قبل از هر شیفت بررسی شوند؟
مستندات تجهیزات را دنبال کنید. بسیاری از کارخانهها همچنین از یک بررسی کوتاه بصری قبل از شیفت برای آلودگی آشکار، مشکلات تناسب، پوششهای از دست رفته یا مشکلات موجودی استفاده میکنند، زیرا سریعتر از توقف در اواسط کار است.
اپراتورها چگونه متوجه می شوند که آیا یک آیتم محافظ را تمیز کنند یا تعویض کنند؟
فقط زمانی تمیز کنید که دفترچه راهنما اجازه دهد و قطعه آسیبی در سطح رد نداشته باشد. هنگامی که آسیب، آلودگی، نشستن نامناسب، یا پذیرش ناموفق پس از اقدام مجاز باقی می ماند، جایگزین یا تشدید شود.
چرا تغییر ماده یا ضخامت بر بازرسی مواد مصرفی تأثیر می گذارد؟
NIOSH بیان می کند که قرار گرفتن در معرض دود جوش می تواند با مواد مصرفی جوشکاری، مواد و فلز پایه متفاوت باشد. تیم های فرآیند همچنین باید انتظار داشته باشند که تغییرات شغلی بر اولویت های بازرسی و بررسی های پذیرش تأثیر بگذارد.
خرید کدام مواد مصرفی یدکی باید در انبار نگهداری شود؟
با لیست دستگاه خاص از تامین کننده شروع کنید، سپس سطوح موجودی را از طریق استفاده واقعی، زمان پیشروی، اهمیت کار، و هزینه توقف یک دوره تولید واجد شرایط تعیین کنید.
بعد از تعویض مواد مصرفی چه مواردی باید بررسی شود؟
صحيح نشستن، تنظيم تاييد شده، شرايط محافظ يا كمك، ظاهر آزمايشي جوش، و معيارهاي پذيرش مورد نياز در نقشه، دستورالعمل كار، يا مشخصات مشتري را تاييد كنيد.
چه مرحله ایمنی قبل از دسترسی دستی به سر جوش انجام می شود؟
قبل از لمس یا باز کردن قسمت دسترسی مجاز، تجهیزات را خاموش کنید و منبع تغذیه یا باتری مربوطه را مطابق دستورالعمل و روش سایت دستگاه جدا کنید.