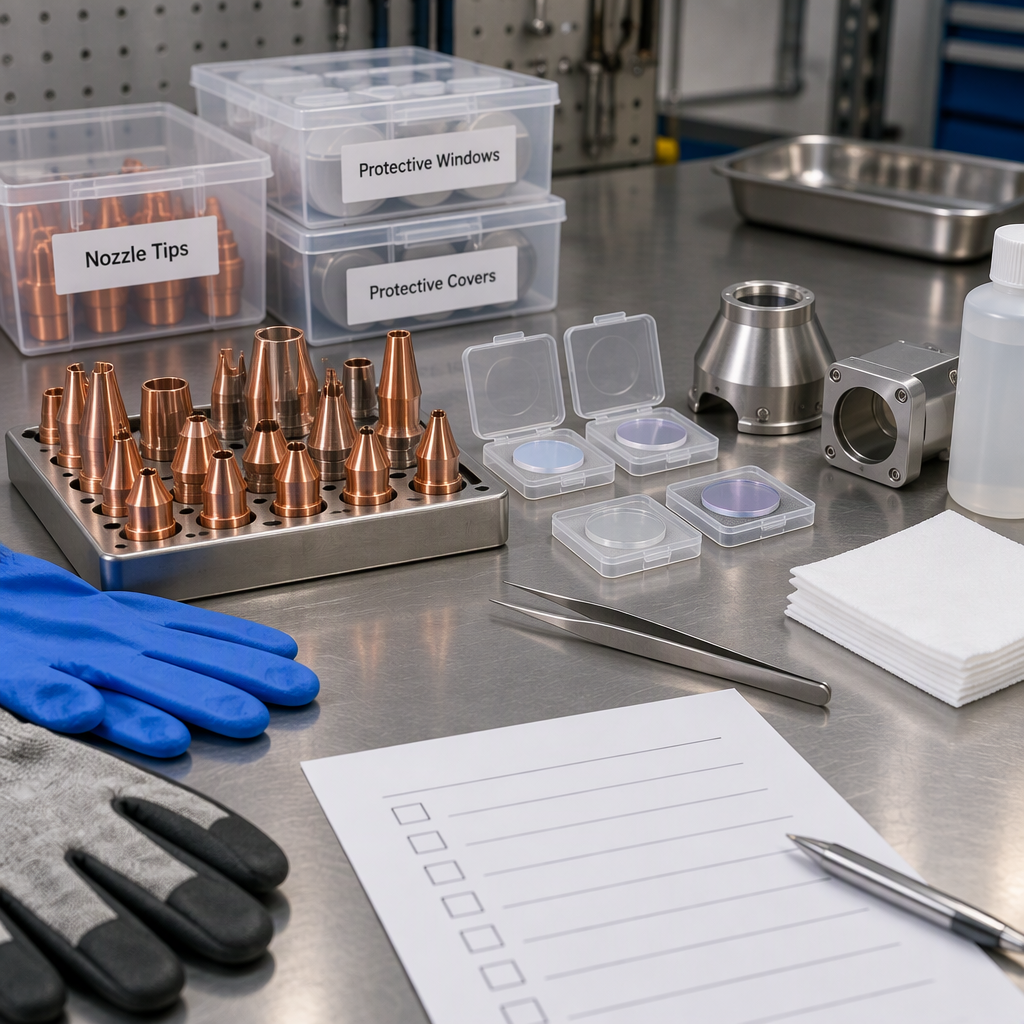
Periksa bahan habis pakai pengelasan laser setiap kali manual mengharuskannya, setelah perubahan proses, sebelum pekerjaan kritis penerimaan, dan setiap kali kualitas las, penyesuaian, percikan, pelindung, atau pengamatan operator menunjukkan bahwa jalur pancaran atau jalur pelindung mungkin tidak lagi stabil. Ganti bahan habis pakai ketika pembersihan atau penyesuaian tidak dapat mengembalikan hasil yang diperlukan, dan pertahankan interval spesifik model, metode pembersihan, dan batas penerimaan terikat pada manual mesin dan kualifikasi proses Anda.
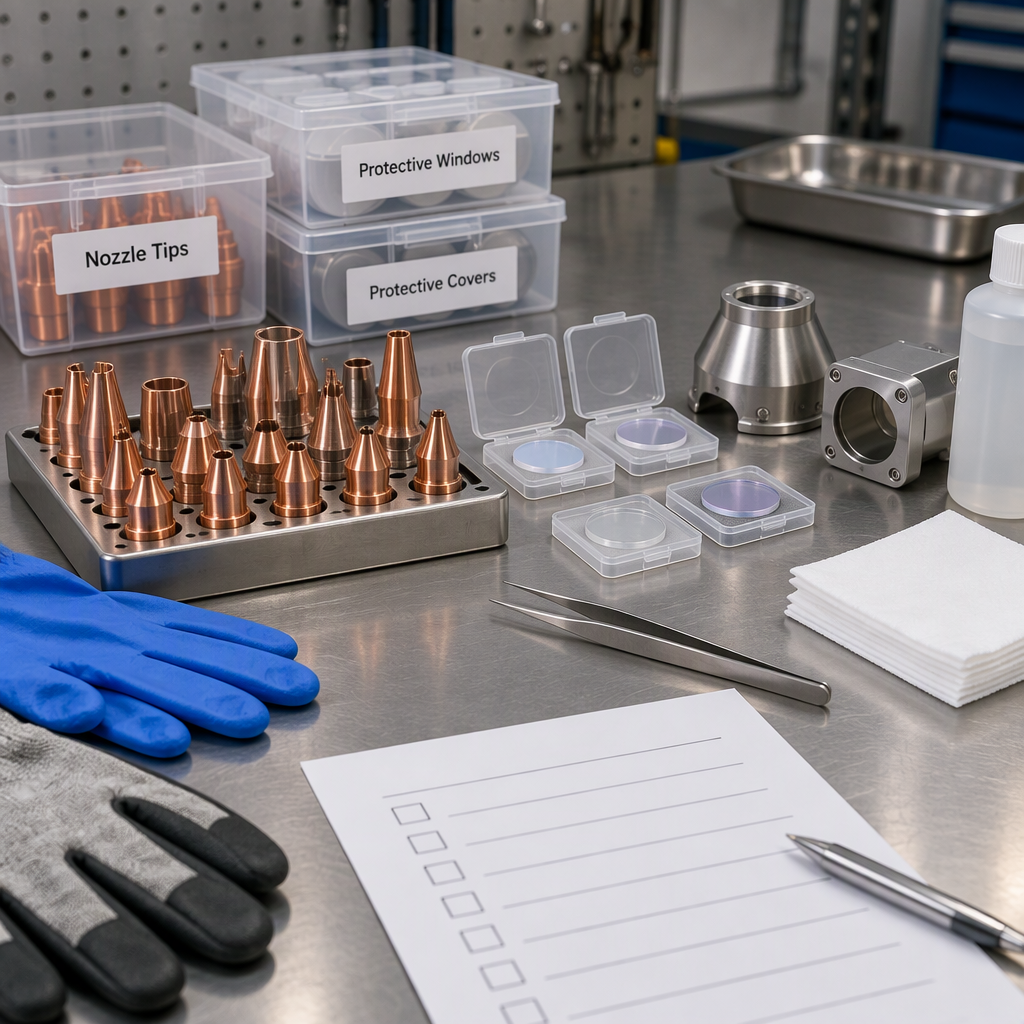
Apa yang dianggap sebagai bahan habis pakai las laser?
Perlakukan bahan habis pakai sebagai bagian kepala las dan jalur pendukung yang diperkirakan akan aus, terkontaminasi, atau diganti sebagai bagian dari pengoperasian rutin.
Item perlindungan jalur sinar
Daftar suku cadang yang dipublikasikan untuk sistem pengelasan laser genggam mengidentifikasi jendela pelindung, lensa fokus pengganti, dan penutup pelindung kepala pengelasan di antara suku cadang servis atau bahan habis pakai untuk sistem tersebut.
Untuk peralatan Anda sendiri, konfirmasikan elemen optik yang dilindungi, metode pembersihan, dan nomor komponen pengganti secara tepat dalam dokumentasi mesin.
Nosel dan item ujung depan
Jenis daftar pabrikan yang sama mengidentifikasi ujung nosel sebagai suku cadang atau bahan habis pakai untuk sistem pengelasan laser genggam.
Kondisi nozzle penting karena pengaturan front-end membantu menjaga hubungan fisik antara kepala las, aliran pelindung, dan benda kerja.
Untuk pembeli atau teknisi proses, daftar praktis harus mencakup bagian-bagian yang sering ditangani oleh tim Anda: nozel, jendela pelindung, lensa yang diizinkan untuk diservis, penutup, item jalur gas, titik kontak pengumpan kabel jika ada, dan item perlengkapan atau aksesori apa pun yang disebutkan oleh pemasok. Jangan berasumsi bahwa daftar suku cadang merek lain berlaku untuk mesin Anda.
Kapan operator harus memeriksa bahan habis pakai?
Periksa bahan habis pakai sesuai jadwal dalam manual mesin dan juga setelah kejadian apa pun yang dapat mengubah kualitas las, penyampaian sinar, pelindung, atau hasil penerimaan.
- Periksa sebelum pekerjaan baru ketika material, ketebalan, desain sambungan, kawat pengisi, pengaturan pelindung, atau persyaratan penerimaan berubah.
- Periksa setelah tabrakan, suara tidak normal, perilaku bulu seperti busur yang tidak stabil, percikan yang tidak terduga, tampilan manik yang buruk, atau peningkatan pengerjaan ulang yang tiba-tiba.
- Periksa sebelum produksi berjalan dalam waktu lama sehingga masalah bahan habis pakai berbiaya rendah tidak menjadi peristiwa waktu henti tingkat batch.
- Periksa setelah pembersihan, penggantian, atau penyetelan untuk memastikan bahwa kepala telah dipasang dengan benar dan proses kembali ke pengaturan yang disetujui.
- Periksa ketika operator melaporkan berkurangnya jarak pandang, kontaminasi di dekat jendela depan, ketidakteraturan aliran gas, atau start dan stop berulang kali.
Interval kalender tetap hanya berguna jika berasal dari dokumentasi peralatan dan riwayat pengoperasian Anda. Di pabrik pengolahan campuran lembaran logam dan tabung, pemicu berbasis kondisi seringkali lebih berguna daripada siklus universal tunggal karena pekerjaan dapat bervariasi berdasarkan bahan, ketebalan, akses sambungan, stabilitas perlengkapan, dan lama produksi.
Bagaimana mengatur alur kerja pemeliharaan bahan habis pakai pengelasan laser
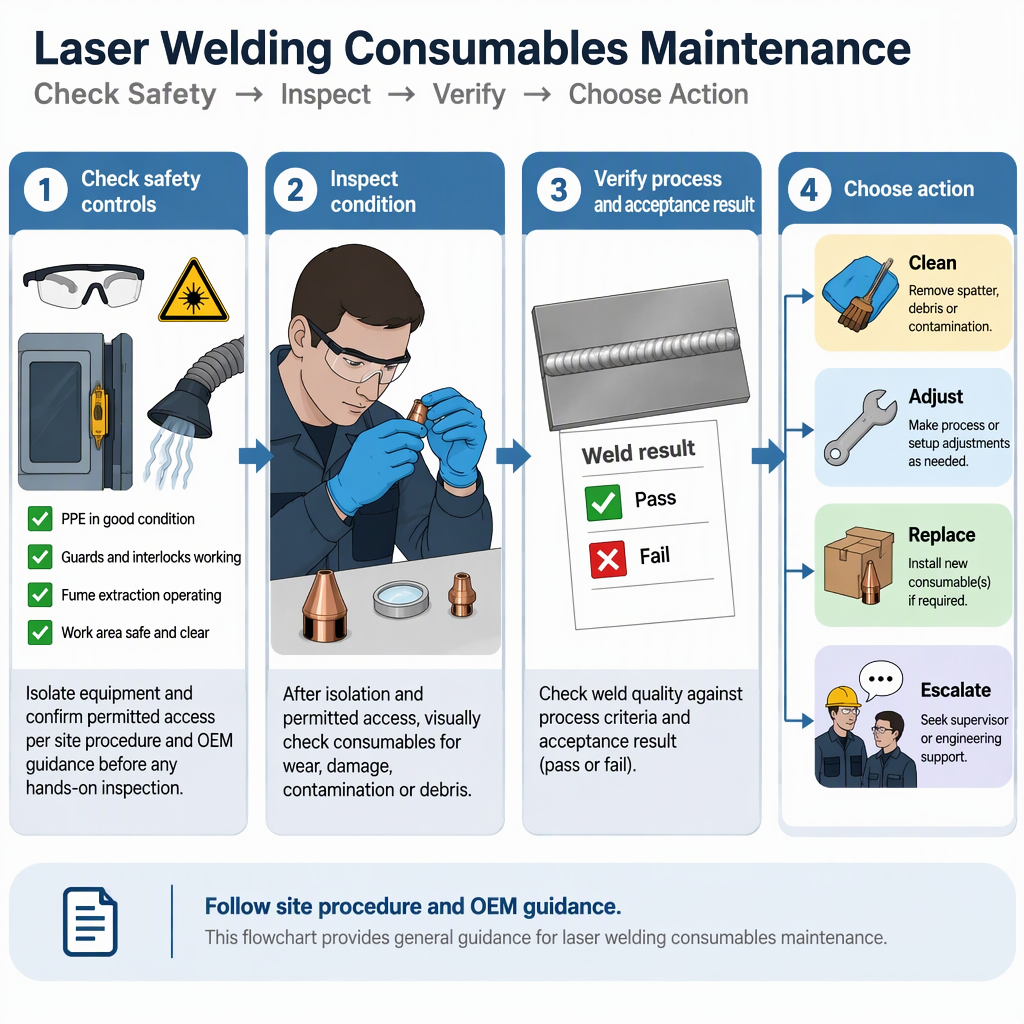
Gunakan alur kerja singkat yang memisahkan akses aman, inspeksi visual, pembersihan yang diizinkan, penggantian, konfirmasi pengaturan, dan pencatatan.
- Sebelum melakukan akses manual ke kepala las, matikan peralatan dan putuskan sambungan sumber listrik atau baterai sesuai dengan manual mesin dan prosedur penguncian lokasi.
- Biarkan personel terlatih hanya membuka titik akses yang diizinkan manual; jangan melewati pelindung, interlock, penutup, atau kontrol keselamatan laser.
- Periksa kondisi nosel, jendela pelindung, penutup, saluran gas, area kontak pengumpan kabel, dan semua bagian depan yang dapat dilepas yang disebutkan oleh pemasok.
- Bersihkan hanya dengan metode yang disetujui, peralatan yang disetujui, dan bahan habis pakai yang disetujui untuk model tersebut; jika manual tidak mengizinkan pembersihan, ganti komponen atau tingkatkan ke servis.
- Pasang kembali dengan orientasi, kesesuaian, dan metode tempat duduk yang ditentukan dari manual, kemudian verifikasi hasil pelindung, penyelarasan, dan uji coba pengelasan sebelum pelepasan produksi.
- Catat bagian yang diubah, alasan tindakan, kondisi kerja, pengamatan operator, dan hasil penerimaan sehingga masalah yang berulang dapat dilacak.
Jangan mengubah perawatan habis pakai menjadi servis mesin tanpa izin. Jika suatu suku cadang memerlukan pembongkaran di luar manual, hentikan dan libatkan pemasok atau personel servis yang berkualifikasi.
Kapan harus mengganti, bukannya membersihkan atau menyesuaikan
Ganti bahan habis pakai jika rusak, terkontaminasi melebihi metode pembersihan yang disetujui, tidak dapat dipasang dengan benar, atau tidak dapat menopang hasil pengelasan yang disyaratkan setelah penyesuaian yang diizinkan.
| Pengamatan | Tindakan pertama | Gantikan kapan |
|---|
| Debu, sisa asap, atau kontaminasi permukaan ringan | Gunakan metode pembersihan yang disetujui secara manual | Pembersihan tidak diperbolehkan, kontaminasi masih ada, atau las penerimaan masih gagal |
| Barang retak, terbakar, berlubang, bengkok, atau tergores | Hentikan penggunaan produksi dan bandingkan dengan kriteria penolakan manual | Kerusakan mempengaruhi jalur optik yang dilindungi, kondisi nosel, kesesuaian, atau fungsi keselamatan |
| Longgar, posisi duduk salah, atau gerakan berulang | Instal ulang hanya seperti yang ditentukan oleh pemasok | Komponen tersebut tidak dapat terpasang dengan aman atau fitur penahannya sudah aus |
| Penampilan las berubah setelah pergantian pekerjaan | Konfirmasikan kondisi pengaturan, gas, kawat, material, dan perlengkapan | Pengaturan yang diketahui baik tidak akan pulih setelah pembersihan atau penyesuaian yang diizinkan |
Bersihkan atau sesuaikan
Pilih rute ini ketika manual mengizinkan tindakan tersebut, komponen tidak memiliki tingkat kerusakan penolakan, dan pengelasan percobaan kembali ke hasil yang memenuhi syarat.
Ganti atau tingkatkan
Pilih cara ini ketika komponen rusak secara fisik, metode pembersihan tidak pasti, masalah kesesuaian berulang, atau penerimaan tidak dapat dipulihkan.
Cocokkan inspeksi dengan pemeriksaan material, ketebalan, proses, dan penerimaan
Tingkatkan disiplin inspeksi ketika kondisi kerja berubah, karena material, bahan habis pakai, logam dasar, dan lingkungan kerja dapat mengubah paparan pengelasan dan perilaku proses.
- NIOSH menyatakan bahwa paparan asap pengelasan dapat bervariasi tergantung faktor seperti bahan habis pakai pengelasan, bahan, dan logam dasar.
- Untuk pekerjaan lembaran logam, tinjau bahan habis pakai saat mengganti paduan, pelapis, ketebalan, akses sambungan, atau tingkat penerimaan kosmetik.
- Untuk pemrosesan tabung, tinjau kondisi bagian depan ketika lingkar, kesesuaian, kemampuan pengulangan perlengkapan, sudut akses, atau cakupan pelindung berubah.
- Untuk alur kerja pemotongan hingga pengelasan, hubungkan rencana inspeksi dengan kondisi tepi, pembersihan sebelum pengelasan, riwayat gas tambahan, dan kriteria penerimaan untuk pengelasan yang telah selesai.
- Sebelum melepaskan produksi, lakukan pengelasan percobaan yang representatif dan periksa terhadap gambar, persyaratan penerimaan pelanggan, instruksi kerja internal, atau prosedur yang memenuhi syarat.
Tim pengadaan harus meminta daftar bahan habis pakai kepada pemasok yang memetakan nama suku cadang ke aplikasi, tindakan pemeliharaan yang diizinkan, dan kriteria penggantian. Tim proses kemudian harus menghubungkan daftar tersebut dengan bahan dan rentang ketebalan yang sebenarnya dijalankan di pabrik.
Pemeriksaan keselamatan untuk menjaga rutinitas bahan habis pakai
Lakukan pemeriksaan bahan habis pakai di dalam sistem keselamatan lokasi: isolasi energi sebelum akses manual, pertahankan kontrol asap, dan ikuti persyaratan laser, pengelasan, dan tempat kerja setempat yang berlaku.
Sebelum menyentuh atau membuka area kepala las, matikan peralatan dan putuskan sambungan sumber listrik atau baterai sesuai dengan manual dan prosedur lokasi. Jangan mengandalkan daftar periksa pemeliharaan umum sebagai pengganti isolasi energi.
Halaman CDC/NIOSH aktif asap las dan mangan menyatakan bahwa asap las terdiri dari logam, mungkin mengandung mangan, dan dapat bervariasi tergantung bahan habis pakai pengelasan, bahan, logam dasar, dan kondisi kerja.
NIOSH juga mencatat bahwa pengelasan di ruang terbatas dapat meningkatkan paparan asap mangan, sehingga perlengkapan tertutup, tangki, tabung, atau area kerja terbatas memerlukan tinjauan tambahan.
NIOSH menggambarkan operasi pengelasan sebagai produksi produk sampingan berupa gas dan aerosol senjata ekstraksi asap yang dihubungkan ke sistem pembuangan dan filter sebagai contoh pengendalian teknik untuk asap pengelasan.
Untuk sel pengelasan laser, stasiun genggam, dan area pemrosesan tabung, konfirmasikan metode kontrol sebenarnya dengan manual peralatan, file keselamatan fasilitas, dan peraturan yang diterapkan di negara atau wilayah tujuan.
Cara mengurangi waktu henti akibat masalah konsumsi
Kurangi waktu henti dengan memperlakukan bahan habis pakai sebagai input produksi yang direncanakan, bukan suku cadang darurat.
- Buat daftar bahan habis pakai khusus mesin dengan nomor komponen yang disetujui, tingkat stok minimum, persyaratan penyimpanan, dan personel yang bertanggung jawab.
- Jaga kebersihan tempat penyimpanan barang-barang yang berhubungan dengan optik dan pisahkan bagian-bagian yang rusak, mencurigakan, dan baru agar tidak tercampur selama giliran kerja.
- Tautkan catatan penggantian dengan jenis pekerjaan, bahan, ketebalan, catatan operator, dan hasil penerimaan untuk mengidentifikasi penyebab berulang.
- Latih operator untuk berhenti lebih awal jika terjadi perilaku pengelasan yang tidak normal, alih-alih melanjutkan hingga batch gagal dalam inspeksi.
- Tinjau kejadian penggantian berulang terhadap perlengkapan, persiapan tepi, pengaturan pelindung, kualitas gas, pengumpanan kawat, dan penanganan produksi.
- Gunakan manual untuk interval dan metode yang tepat.
- Gunakan kondisi dan hasil penerimaan untuk keputusan sehari-hari.
- Gunakan catatan untuk memisahkan keausan normal dari masalah proses.
Kesimpulan
Aturan penggantian terbaik adalah yang mengutamakan manual dan berdasarkan kondisi: periksa sebelum risiko meningkat, bersihkan hanya jika disetujui, ganti jika kondisi atau hasil penerimaan memerlukannya, dan catat detail yang cukup untuk mencegah waktu henti berulang.
Untuk pabrik pengolahan lembaran logam dan tabung, pemeliharaan bahan habis pakai pengelasan laser bekerja paling baik ketika pengadaan, rekayasa proses, operator, dan personel keselamatan menggunakan jalur keputusan yang sama. Tentukan bahan habis pakai, periksa sekitar perubahan proses, lindungi pekerja selama akses, konfirmasi penerimaan setelah tindakan apa pun, dan jaga interval spesifik pelanggan tetap terikat pada dokumentasi resmi untuk mesin yang digunakan.
FAQ tentang pemeliharaan bahan habis pakai pengelasan laser
Pertanyaan-pertanyaan ini membantu pembeli dan tim proses mengubah inspeksi bahan habis pakai menjadi rutinitas pabrik yang praktis.
Bisakah saya menggunakan satu siklus penggantian universal untuk setiap bahan las laser yang habis pakai?
Tidak. Gunakan manual mesin, campuran pekerjaan sebenarnya, kondisi bahan habis pakai, dan hasil penerimaan. Siklus universal dapat menyebabkan penggantian dini pada satu proses dan keterlambatan penggantian pada proses lainnya.
Haruskah barang habis pakai diperiksa sebelum setiap shift?
Ikuti dokumentasi peralatan. Banyak pabrik juga menggunakan pemeriksaan visual singkat sebelum giliran kerja untuk mengetahui kontaminasi yang jelas, masalah kesesuaian, penutup yang hilang, atau masalah stok karena ini lebih cepat daripada berhenti di tengah jalan.
Bagaimana operator mengetahui apakah harus membersihkan atau mengganti benda pelindung?
Bersihkan hanya jika manual mengizinkannya dan komponen tersebut tidak mengalami kerusakan tingkat penolakan. Ganti atau tingkatkan jika terjadi kerusakan, kontaminasi, tempat duduk yang buruk, atau kegagalan penerimaan setelah tindakan yang diizinkan.
Mengapa perubahan material atau ketebalan mempengaruhi pemeriksaan bahan habis pakai?
NIOSH menyatakan bahwa paparan asap pengelasan dapat bervariasi tergantung bahan habis pakai pengelasan, bahan, dan logam dasar; tim proses juga harus mengharapkan perubahan pekerjaan mempengaruhi prioritas inspeksi dan pemeriksaan penerimaan.
Bahan habis pakai cadangan mana yang sebaiknya disimpan dalam stok pembelian?
Mulailah dengan daftar khusus mesin dari pemasok, lalu tetapkan tingkat stok dari penggunaan aktual, waktu tunggu, kekritisan pekerjaan, dan biaya penghentian proses produksi yang memenuhi syarat.
Apa saja yang harus diperiksa setelah barang habis pakai diganti?
Konfirmasikan tempat duduk yang benar, pengaturan yang disetujui, kondisi pelindung atau bantuan, tampilan las percobaan, dan kriteria penerimaan yang disyaratkan oleh gambar, instruksi kerja, atau spesifikasi pelanggan.
Langkah keselamatan apa yang dilakukan sebelum akses manual ke kepala las?
Matikan peralatan dan putuskan sambungan sumber listrik atau baterai sesuai dengan manual mesin dan prosedur lokasi sebelum menyentuh atau membuka area akses yang diizinkan.