


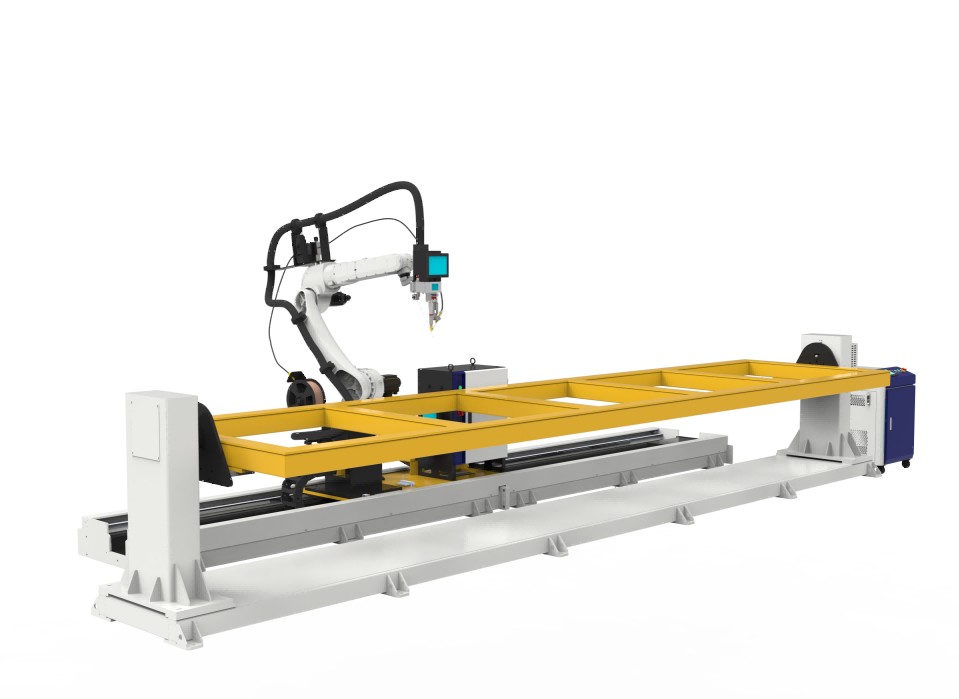
Натпис: ДАТО ЛА1813-25 Декартов робот ласерски систем за заваривање — СИНТЕЦ ЦНЦ контролер, 1500В оптички ласерски извор и 6-метарска линеарна шина — конфигурисана за заваривање танког материјала од 0,5 мм и припремљена за испоруку у Шри Ланку.
Купац: шриланкански произвођач који ради са ултра танким металом
Овај купац, са седиштем у Шри Ланки, ради са ултра танким металним материјалима који захтевају прецизне, конзистентне заварене шавове дебљине материјала од 0,5 мм . На овој дебљини, граница за грешку је изузетно уска — превише топлоте изазива прогоревање или савијање, премало доводи до непотпуне фузије. Изазов није само заваривање танког материјала; завари га доследно, узастопно и брзином производње без дефеката.
Производни сектор Шри Ланке брзо расте, уз све веће инвестиције у прецизну производњу за извозна тржишта. Купци у овим секторима се суочавају са све већим очекивањима квалитета заједно са практичним изазовом изградње поузданих аутоматизованих производних капацитета — често по први пут.

Изазов: заваривање 0,5 мм танког метала у производној скали
Заваривање на 0,5 мм представља фундаментално другачији скуп захтева у односу на стандардну производњу лима. Специфични изазови са којима се овај купац суочио су:
Ризик од опекотина: На 0,5 мм, чак и кратка пауза у брзини кретања или благи вишак снаге ласера може у потпуности продрети у материјал. Ручно заваривање на овој дебљини је изузетно тешко доследно контролисати.
Топлотна дисторзија: Танки материјали су веома осетљиви на унос топлоте. Неконтролисана акумулација топлоте узрокује савијање, извијање и одступање димензија које могу учинити готове делове неупотребљивим.
Конзистентност шава по дужини: За дуже заварене шавове — посебно релевантне са радним омотачем од 6 метара — одржавање конзистентне брзине кретања, фокусног положаја и испоруке снаге по целој дужини завара је критично. Ручно заваривање не може одржати ову конзистенцију.
Поновљивост производње: Купцу није био потребан само један добар завар, већ завар истог квалитета на сваком делу, свакој серији, свакој смени — без зависности од нивоа вештине појединачних оператера.
Ови захтеви су јасно указивали на картезијански роботски систем за ласерско заваривање са прецизном ЦНЦ контролом кретања - није решење за руковање, а не рука кобота опште намене.
Зашто су изабрали ДАТО
Купац ангажован ДАТО Ласер преко наших међународних продајних канала и блиско сарађивао са нашим техничким тимом на дефинисању праве конфигурације система. Консултације су се фокусирале на три критична параметра: дебљину материјала (0,5 мм), дужину завареног шава и потребу за поновљивом прецизношћу у производним серијама.
На основу овог профила примене, ДАТО је препоручио ЛА1813-25 картезијански роботски систем за заваривање са СИНТЕЦ ЦНЦ контролером, 1500В ласером са влакнима и 6-метарском линијском шином — конфигурацију наменски направљену за заваривање дугих шавова, високе прецизности, танког материјала.

Решење: ДАТО ЛА1813-25 Декартов роботски систем за ласерско заваривање
Конфигурација система
Компонента |
Спецификација |
Робот Модел |
ЛА1813-25 Картезијански (Гантри-стил) робот |
ЦНЦ контролер |
СИНТЕЦ (新代) ЦНЦ систем |
Ласер Повер |
1500В оптички ласерски извор |
Линеарна железничка пруга |
6-метарска железничка пруга |
Режим заваривања |
Континуирано / Модулација |
Излазна таласна дужина |
1070 ± 20 нм |
Метод хлађења |
Водено хлађење |
Зашто је ова конфигурација била исправна за заваривање танког материјала од 0,5 мм
① ЛА1813-25 Декартов робот — праволинијска прецизност на великим удаљеностима
За разлику од зглобне роботске руке са 6 оса, ЛА1813-25 је картезијански (портални стил) робот - што значи да се креће у прецизним линеарним осама (Кс, И, З), а не кроз ротационе покрете зглоба. За дуге, равне заварене шавове на танким материјалима, ова архитектура нуди основну предност: свака тачка дуж пута заваривања се постиже са истом механичком прецизношћу , без кумулативних грешака у позиционирању које могу настати из вишезглобних зглобних система.
За купца који завари материјал од 0,5 мм, овај ниво позиционе тачности није опционалан — то је разлика између доследног завара и неисправног дела.
② СИНТЕЦ (新代) ЦНЦ контролер — Контрола кретања индустријске класе за прецизно заваривање
СИНТЕЦ ЦНЦ систем је индустријски контролер кретања који се широко користи у прецизној машинској обради и аутоматизованим производним апликацијама. У овом систему заваривања, он регулише:
Брзина кретања — одржавање конзистентног мм/с на целој путањи заваривања од 6 метара
Ласерски окидач и модулација снаге — синхронизација ласерског излаза са кретањем робота ради спречавања акумулације топлоте на тачкама покретања/заустављања
Координација на више оса — управљање симултаним кретањем преко оса за сложено извршавање путање
Чување и опозив програма — чување програма заваривања по типу дела за брзу, поновљиву серијску производњу
За заваривање танких материјала, способност СИНТЕЦ контролера да одржи стабилну, конзистентну брзину кретања уз прецизну ласерску синхронизацију је критична. Било која варијација у брзини — чак и тренутна — се директно претвара у варијацију уноса топлоте, што на 0,5 мм значи разлику између чистог завара и прогореног шава.
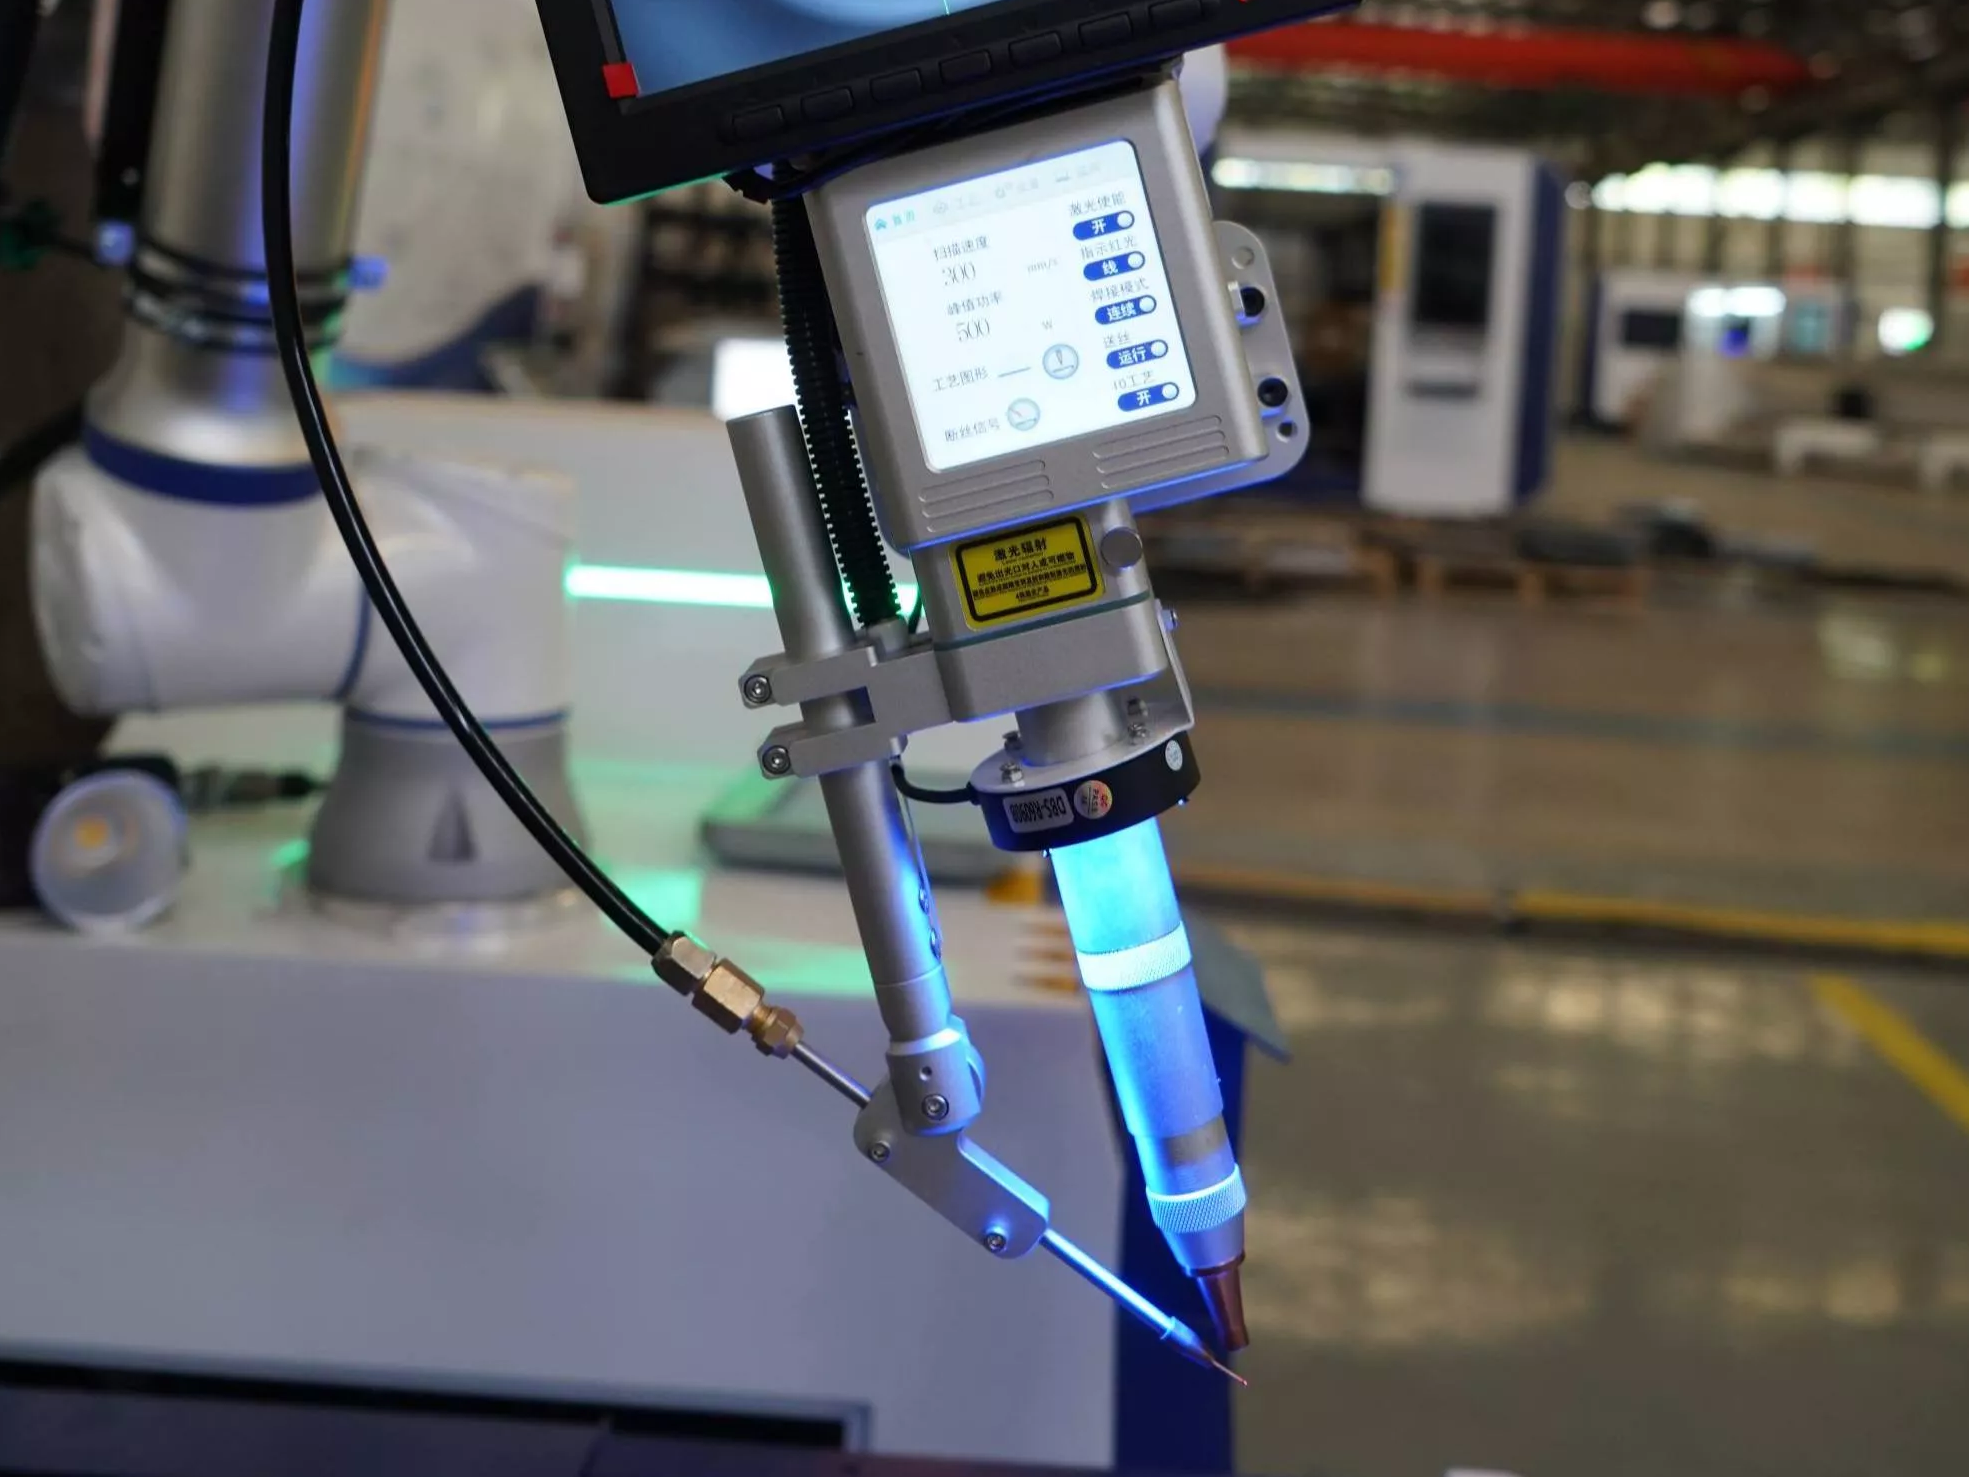
③ Ласер са влакнима од 1500 В — Снага праве величине за ултра танак материјал
Избор снаге ласера за заваривање танких материјала је баланс: довољно снаге да се постигне пуна фузија при брзини производње, али не толико да управљање топлотом постане доминантни изазов. Са 1500В , систем испоручује:
Довољна густина енергије за потпуну фузију на материјалу од 0,5 мм при одговарајућим брзинама путовања
Способност модулације — могућност пулсирања или модулације ласерског излаза за прецизну контролу уноса топлоте, што је посебно вредно за танке материјале склоне изобличењима
Уска , концентрисана зона утицаја топлоте — инхерентна предност ласерског заваривања у односу на ТИГ или МИГ за танке материјале, где је минимизирање ширења топлоте од суштинског значаја за спречавање савијања
Смањена завршна обрада након заваривања — чисти ласерски заварени шавови на танком материјалу обично захтевају знатно мање брушења или исправљања од конвенционалних процеса заваривања
За референцу: веће снаге ласера (2000В, 3000В) су погодније за дебље материјале или производњу већих брзина на лимовима средњег пречника. За 0,5 мм, 1500 В пружа праву комбинацију прецизности и контроле процеса.
④ Линеарна шинска пруга од 6 метара — Проширени радни омотач за дугачке радне предмете
Шина од 6 метара проширује радни омотач система знатно изнад онога што робот са фиксном позицијом може да постигне. Ово има директне практичне импликације за купца:
Дуги радни комади — панели, рамови, профили или склопови који превазилазе досег стандардне роботске руке могу се заварити у једном непрекидном пролазу без поновног позиционирања
Доследан квалитет завара по целој дужини — пошто робот путује дуж шине брзином коју контролише ЦНЦ, квалитет завара на метар 5 је идентичан квалитету завара на метар 1
Ефикасно коришћење подног простора — линеарни распоред шина омогућава да се дуги радни предмети причврсте дуж пруге без потребе за великим ротационим зазором
Скалабилност — архитектура заснована на шинама може да прихвати различите дужине радног комада унутар омотача од 6 метара подешавањем почетне и крајње тачке програма
За произвођача који ради са издуженим компонентама од танког материјала, шинска пруга од 6 метара трансформише оно што би иначе био ручни процес са више подешавања и више пролаза у један аутоматизовани, континуирани циклус заваривања.

Како систем функционише: ток рада заваривања танког материјала од 0,5 мм
Типичан производни циклус са овим системом за заваривање танких материјала изгледа овако:
Причврстите радни предмет дуж шине од 6 метара, обезбеђујући раван, конзистентан контакт и зазор у зглобовима унутар толеранције
Изаберите програм заваривања на СИНТЕЦ ЦНЦ контролеру — брзина путовања, снага ласера, подешавања модулације и путања су унапред конфигурисани
Робот ЛА1813-25 се креће дуж шине програмираном брзином, одржавајући прецизну жижну удаљеност и угао
Ласер са влакнима од 1500 В испоручује контролисану, конзистентну енергију дуж целог завареног шава — модулисану по потреби за управљање уносом топлоте на материјал од 0,5 мм
Завар се завршава у једном континуираном пролазу — чист шав, минимална топлотна дисторзија, без изгоревања
Истоварите готов део - прегледајте, пређите на следећу операцију
Пошто је програм ускладиштен у СИНТЕЦ контролеру, следећи део истог типа је заварен идентично — без варијација у вештини оператера, без недоследности загревања, без одступања од серије до серије.
Зашто је ласерско заваривање прави процес за 0,5 мм танак материјал
Вреди се директно позабавити зашто је ласерско заваривање — уместо ТИГ, плазма или отпорно заваривање — одговарајући процес за ову примену.
Процес заваривања |
Хеат Инпут |
ХАЗ Видтх |
Ризик од изобличења |
Брзина |
Погодно за 0,5 мм |
Ласер Велдинг |
Веома ниско |
Веома уско |
Ниско |
Високо |
✅ Да |
ТИГ заваривање |
Средње–високо |
Широко |
Средње–високо |
Ниско |
⚠ Тешко |
МИГ заваривање |
Високо |
Широко |
Високо |
Средње |
❌ Не препоручује се |
Пласма Велдинг |
Средње |
Средње |
Средње |
Средње |
⚠ Маргинално |
Ресистанце Велдинг |
Ниско–средње |
Локализовано |
Ниско |
Високо |
⚠ Ограничени типови зглобова |
Концентрисана испорука енергије ласерског заваривања и уска зона утицаја топлоте чине га јединственим погодним за примену танких материјала. Ризик од прогоревања и изобличења је знатно мањи него код процеса заснованих на луку, а резултујући заварени шав је чишћи и захтева мање накнадне обраде — што је битно за ефикасност производње и квалитет готовог дела.
Резиме техничких спецификација
Параметар |
Спецификација |
Робот Модел |
ЛА1813-25 Декартов робот |
ЦНЦ контролер |
СИНТЕЦ (新代) |
Ласер Повер |
1500В фибер ласер |
Дужина пруге |
6 метара |
Режим заваривања |
Континуирано / Модулација |
Излазна таласна дужина |
1070 ± 20 нм |
Хлађење |
Водено хлађење |
Циљна дебљина материјала |
0,5 мм (ултра-танак) |
Подржани материјали |
Нерђајући челик, угљенични челик, поцинковани лим, легура алуминијума и други одговарајући танки метали |

Шта се променило након постављања
Пре система ДАТО ЛА1813 |
После система ДАТО ЛА1813 |
Ручно или полуручно заваривање материјала дебљине 0,5 мм |
ЦНЦ контролисано роботско ласерско заваривање — доследно у сваком циклусу |
Висока стопа прогоревања и одбијања изобличења |
Прецизна модулација снаге и контрола брзине минимизирају дефекте |
Квалитет завара зависи од индивидуалне вештине оператера |
Програмиране, поновљиве путање заваривања — независно од оператера |
Ограничена дужина шава по поставци |
Шина од 6 метара омогућава дугачке радне предмете у једном непрекидном пролазу |
Недоследан унос топлоте изазива савијање |
Уски ласерски ХАЗ значајно смањује изобличење |
Високо време брушења и исправљања након заваривања |
Чисти ласерски шавови значајно смањују захтеве за завршну обраду |
Испорука: конфигурисана, тестирана и спремна за извоз за Шри Ланку
Натпис: ДАТО ЛА1813-25 Декартов робот ласерски систем за заваривање — потпуно конфигурисан, тестиран и упакован за међународни транспорт за Шри Ланку.
Комплетан систем — ЛА1813-25 Декартов робот, СИНТЕЦ ЦНЦ контролер, ласерски извор од 1500 В, шинска пруга од 6 метара и склоп главе за заваривање — је у потпуности конфигурисан, тестиран у складу са захтевима апликације купца и спакован за међународни извоз у Шри Ланку.
Пуна оперативна документација на енглеском језику, водичи за програмирање СИНТЕЦ контролера и подршка за пуштање у рад су обезбеђени како би се осигурало да тим корисника може ефикасно да уведе систем у производњу. ДАТО-ова глобална постпродајна услуга пружа сталну даљинску техничку подршку купцима широм Азије и широм света.
О ДАТО-овим системима за прецизно ласерско заваривање
Схандонг Дато Мацхинери Цо., Лтд. развија решења за ласерску и аутоматизацију заваривања од 2007. Са преко 500 запослених — укључујући 120 посвећених инжењера за истраживање и развој — и активним присуством на 80+ међународних изложби годишње , ДАТО доноси дубоке инжењерске способности и доказано глобално искуство испоруке за апликације прецизног заваривања.
ДАТО-ов асортиман производа обухвата ручне ласерске завариваче до потпуно интегрисаних роботских система за заваривање — укључујући обе 6-осне колаборативне роботске платформе као што је ДТ-ХЈР и картезијански ЦНЦ роботски системи као што је ЛА1813-25. Сваки систем је конфигурисан да одговара специфичном материјалу, геометрији, захтевима за прецизност и производном окружењу купца — не продаје се као стандардни пакет.
За примену танких материјала, прецизно заваривање шавова или аутоматизовано заваривање са дугим ходом, Картезијанска роботска платформа са СИНТЕЦ ЦНЦ контролом представља технички исправно, производно доказано решење.

Да ли је ЦНЦ картезијански роботски систем за заваривање прави за вашу примену?
Ако ваша производња укључује танке материјале (1 мм и мање), дугачке заварене шавове или апликације где су конзистентна брзина кретања и ласерска синхронизација критични за квалитет заваривања, картезијански робот ласерски систем за заваривање може бити право решење.
Да бисте препоручили праву конфигурацију, помаже вам да знате:
Врста материјала и дебљина (посебно ако је испод 1 мм)
Дужина и геометрија завареног шава (права, закривљена или сложена путања)
Потребна брзина производње и обим серије
Тип споја - чеони спој, преклопни спој, угао, шав или други
Доступан подни простор и сви специфични захтеви за инсталацију
Контактирајте ДАТО-ов инжењерски тим →
Ми ћемо детаљно обрадити вашу апликацију и препоручити праву снагу ласера, роботску платформу, дужину шине и контролни систем за вашу производњу — уз искрена, технички утемељена упутства.
Повезани блогови
-
 За многе произвођаче, највеће одлуке о опреми нису само о томе шта купити, већ и када купити. Септембар 2026. се истиче као један од најпрактичнијих и најстратешкијих месеци за фабрике за надоградњу производне опреме, побољшање могућности аутоматизације и припрему за будући раст. ВхВодич за купце
-
 Одабир праве опреме је једна од најважнијих одлука које произвођач може да донесе у 2026. Било да ваша фабрика унапређује линију за заваривање, проширује капацитет производње лимова или планира шири пројекат аутоматизације, одабир праве машине утиче на ефикасност производње, прВодич за купце
-
 У 2026. години, више произвођача улаже у ЦНЦ прес кочнице, машине за савијање лимова и другу опрему за производњу метала како би побољшали тачност, повећали излаз и изградили ефикасније производне линије. Током септембарске распродаје 2026, ДАТО ЛАСЕР даје произвођачима и лимовимаБлог
-
 Зашто произвођачи купују роботе за ласерско заваривање током ДАТО ЛАСЕР распродаје у септембру 2026.У 2026. години, произвођачи широм света убрзавају улагања у роботе за ласерско заваривање, роботске системе за ласерско заваривање и друге облике паметне производне опреме како би побољшали прецизност заваривања, смањили зависност од радне снаге и изградили ефикасније производне линије. Током септембраВодич за купце
